
Fabryka drutu MIG przez sześć miesięcy zabiegała o 4% wskaźnik odrzutów w przypadku szpul ER70S-6. Skargi klientów wskazywały na niestabilną stabilność łuku, jednak skład chemiczny każdego wytopu mieścił się w granicach certyfikatów. Ostatecznie usterkę powiązano ze zmianą średnicy: drut przesuwał się o ±0,04 mm na 15-kilogramowej szpuli, zakłócając przyczepność końcówki prądowej i prędkość podawania. Naprawa nie miała nic wspólnego z jakością stali. Dochodziło z maszyny ciągnącej.
Wniosek jest prosty do stwierdzenia: w przypadku litego drutu spawalniczego – stali węglowej, stali nierdzewnej lub gatunków pokrytych miedzią – maszyna do ciągnienia drutu spawalniczego ustala ostateczną średnicę, stan powierzchni i konsystencję mechaniczną produktu. Jego zalety przekładają się na wymierne rezultaty: węższą tolerancję średnicy, czystszą powierzchnię, większą prędkość linii i niższy koszt w przeliczeniu na tonę.
Dlaczego ciągarka wyznacza pułap jakości drutu spawalniczego
Po przybyciu pręta walcowanego na gorąco drut spawalniczy przechodzi przez usuwanie kamienia, ciągnienie, powlekanie miedzią i nawijanie. Rysunek określa ostateczne wymiary, zakres rozciągania i stan powierzchni. Harmonogram ciągnienia kontroluje redukcję na matrycę, prędkość kabestanu kontroluje wydłużenie, a układ chłodzenia utrzymuje stabilną strukturę drutu w przejściu.
Ciągnienie to jedyny etap, w którym maszyna albo zapewnia dobry wynik, albo trwale stempluje drut z defektami. Jeśli linia jest stabilna, stacje miedziowania i nawijania chronią dobry produkt; jeśli tak nie jest, żadna powłoka nie jest w stanie tego uratować.
Większość niewidocznych defektów powstaje w strefie rysowania. Wahania prędkości, zużyta matryca, źle ustawiony kabestan lub zubożony film smarny mogą spowodować zarysowanie powierzchni, które później pęka pod CO 2 łuk. Dlatego inżynierowie oceniają maszynę na podstawie trzech czynników: sztywności ramy, płynności jazdy i powtarzalności kontroli naprężenia.
Precyzja średnicy: zaleta, którą możesz zmierzyć
Pierwszą zaletą odróżniającą maszynę nowoczesną od starzejącej się jest zgodność średnicy. Maszyna liniowa napędza każdy kabestan z dopasowaną prędkością powierzchniową, dzięki czemu drut jest wydłużany niemal bez poślizgu. Gdy każdy blok ma napęd serwo lub falownik, stosunek między blokami pozostaje zablokowany, a drut wykazuje stałą redukcję na matrycę od pierwszego do ostatniego metra.
W warsztacie gotowy drut pozostaje wewnątrz w przybliżeniu ± 0,01 mm w przypadku małych rozmiarów. Taka jest różnica pomiędzy szpulą, która podaje płynnie przez całą zmianę, a taką, która zmusza operatora do kilkukrotnej zmiany końcówki kontaktowej lub ponownego dokręcenia rolek podających.
Jakość powierzchni zapewniająca stabilność łuku
Wykończenie powierzchni ma większe znaczenie w przypadku drutu spawalniczego niż w przypadku prawie każdego innego produktu ciągnionego. Drut zużywa się przy dużej prędkości przez małą końcówkę stykową, a wszelkie zadrapania, wżery lub pozostałości smaru zakłócają kontakt elektryczny, powodują powstawanie odprysków lub wciągają tlenki do jeziorka spawalniczego.
Maszyna przyczynia się do tego na trzy sposoby. Wyrównanie matrycy utrzymuje drut współosiowy z otworem matrycy i zapobiega jednostronnemu zużyciu. Smarowanie zapobiega kontaktowi metalu z metalem i utrzymuje niską temperaturę matrycy. Chłodzenie, zwykle za pomocą kabestanów chłodzonych wodą, zatrzymuje barwienie niebieskim tlenkiem, które powoduje odrzucenie gotowych partii.
Gatunki stali nierdzewnej, takie jak ER308L i ER316L, stawiają jeszcze wyższe wymagania w stosunku do powierzchni. Ciągnienie na mokro jest standardową metodą, ponieważ drut i matryce są zanurzone w emulsji, co zapewnia równomierne chłodzenie i jasne wykończenie.
Wyższa prędkość linii i dłuższy czas pracy
Szybkość jest najbardziej widoczną zaletą, ale prawdziwy zysk wynika z połączenia wysokiej prędkości znamionowej z krótkimi przestojami. W przypadku drutu spawalniczego o średnicy poniżej 1,2 mm dobrze skonfigurowana linia zbiorników na wodę może zakończyć się z prędkością 800–1200 m/min. Prosta maszyna na sucho z grubym ciągiem pręta 5,5 mm pracuje wolniej, ale utrzymuje wyjątkowo stabilne napięcie.
W arkuszu zysków liczy się efektywna wydajność na zmianę, a nie prędkość podana na tabliczce znamionowej. Ograniczniki przerwanego drutu, wymiany matryc i splątań eliminują korzyści płynące z szybkiego silnika. Nowoczesne maszyny bezpośrednio radzą sobie z przestojami dzięki szybkowymiennym matrycom, automatycznej kompensacji naprężenia oraz stacjom odbierania i odbierania, które utrzymują linię w ruchu podczas podnoszenia pełnej szpuli.
W przypadku zakładu pracującego na trzy zmiany różnica między dostępnością linii na poziomie 70% a 85% oznacza ponad 20% dodatkowej rocznej produkcji przy tych samych kosztach pracy.
Niższy koszt na tonę dzięki żywotności matrycy, energii i wydajności
Koszty matryc są najłatwiejszą do porównania pozycją. Maszyna, która utrzymuje drut prosto i wyrównanie matrycy, znacznie wydłuża żywotność matryc z węglika wolframu. W przypadku harmonogramu przejść obejmujących wiele matryc oszczędność ta mnoży się w każdym bloku, każdej zmianie i każdej tonie.
Energia to drugi czynnik. Nowoczesne napędy odzyskują energię hamowania zamiast odprowadzać ją w postaci ciepła i pozwalają uniknąć stałych strat występujących w starszych układach z przepustnicą. W przypadku pracy trzyzmianowej oszczędność energii na poziomie 10–15% na tonę oznacza bezpośrednią poprawę budżetu operacyjnego.
Wydajność jest trzecim czynnikiem i często największym. Każdy przerwany drut, każda słabo wypełniona szpula i każda szpula drutu o nieodpowiedniej tolerancji powodują utratę marginesu. Stabilna maszyna zwiększa wydajność konwersji, a liczba ta często uzasadnia inwestycję bardziej niż porównanie ceny zakupu.
Zbiornik na suchą, prostą lub mokrą wodę: Dopasowanie maszyny do stopnia spawania
Każdy producent drutu spawalniczego stoi przed tą samą decyzją architektoniczną: jaka technologia ciągnienia pasuje do asortymentu produktów.
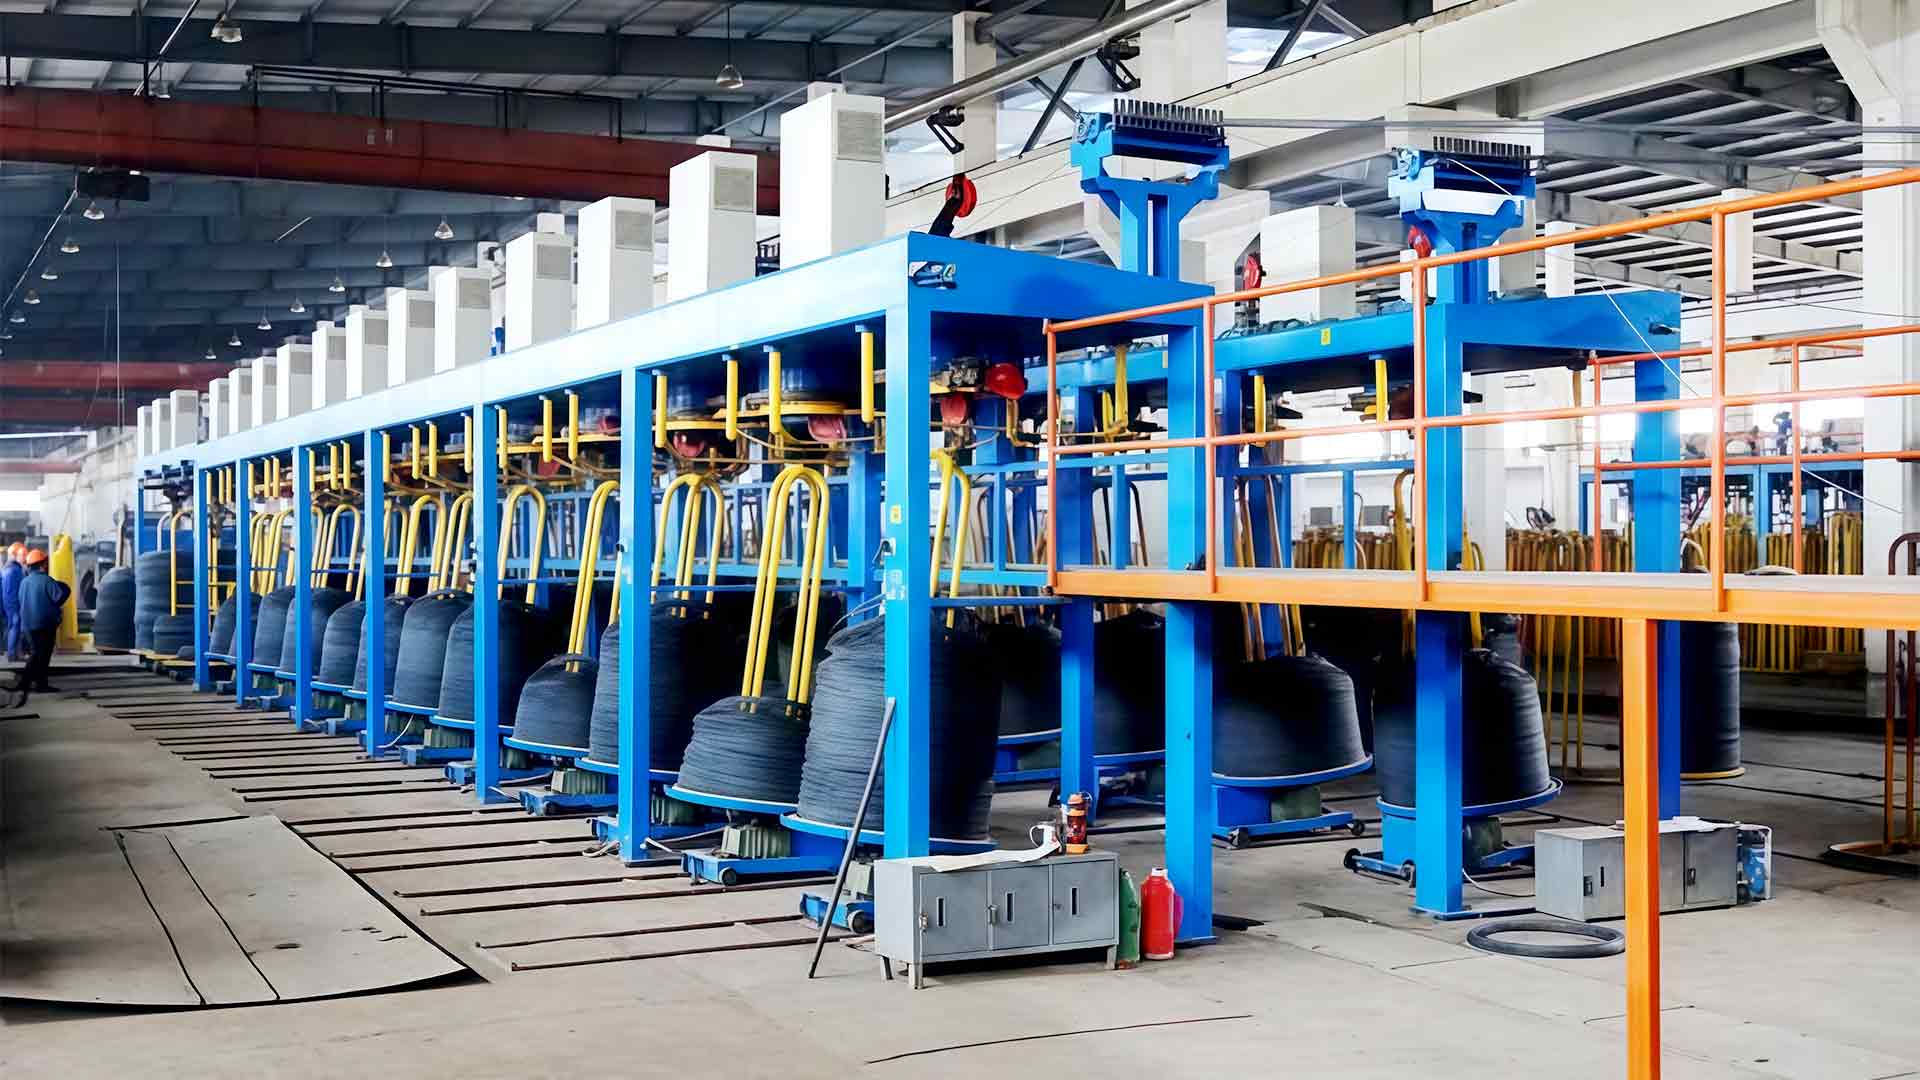
Rysunek na sucho po linii prostej
Maszyna o linii prostej przeciąga drut przez skrzynki matrycowe zamontowane w linii, przy czym każdy kabestan jest napędzany w sposób odpowiadający prędkości wyjściowej poprzedniej matrycy. Brak poślizgu oznacza, że redukcja na matrycę jest dokładna, naprężenia mechaniczne są mniejsze, a napięcie pozostaje precyzyjne w całym przejściu. Architektura ta jest rozsądnym pierwszym wyborem w przypadku gatunków stali niskowęglowej, takich jak ER70S-6, szczególnie w przypadku zgrubnego i pośredniego ciągu z pręta 5,5 mm.
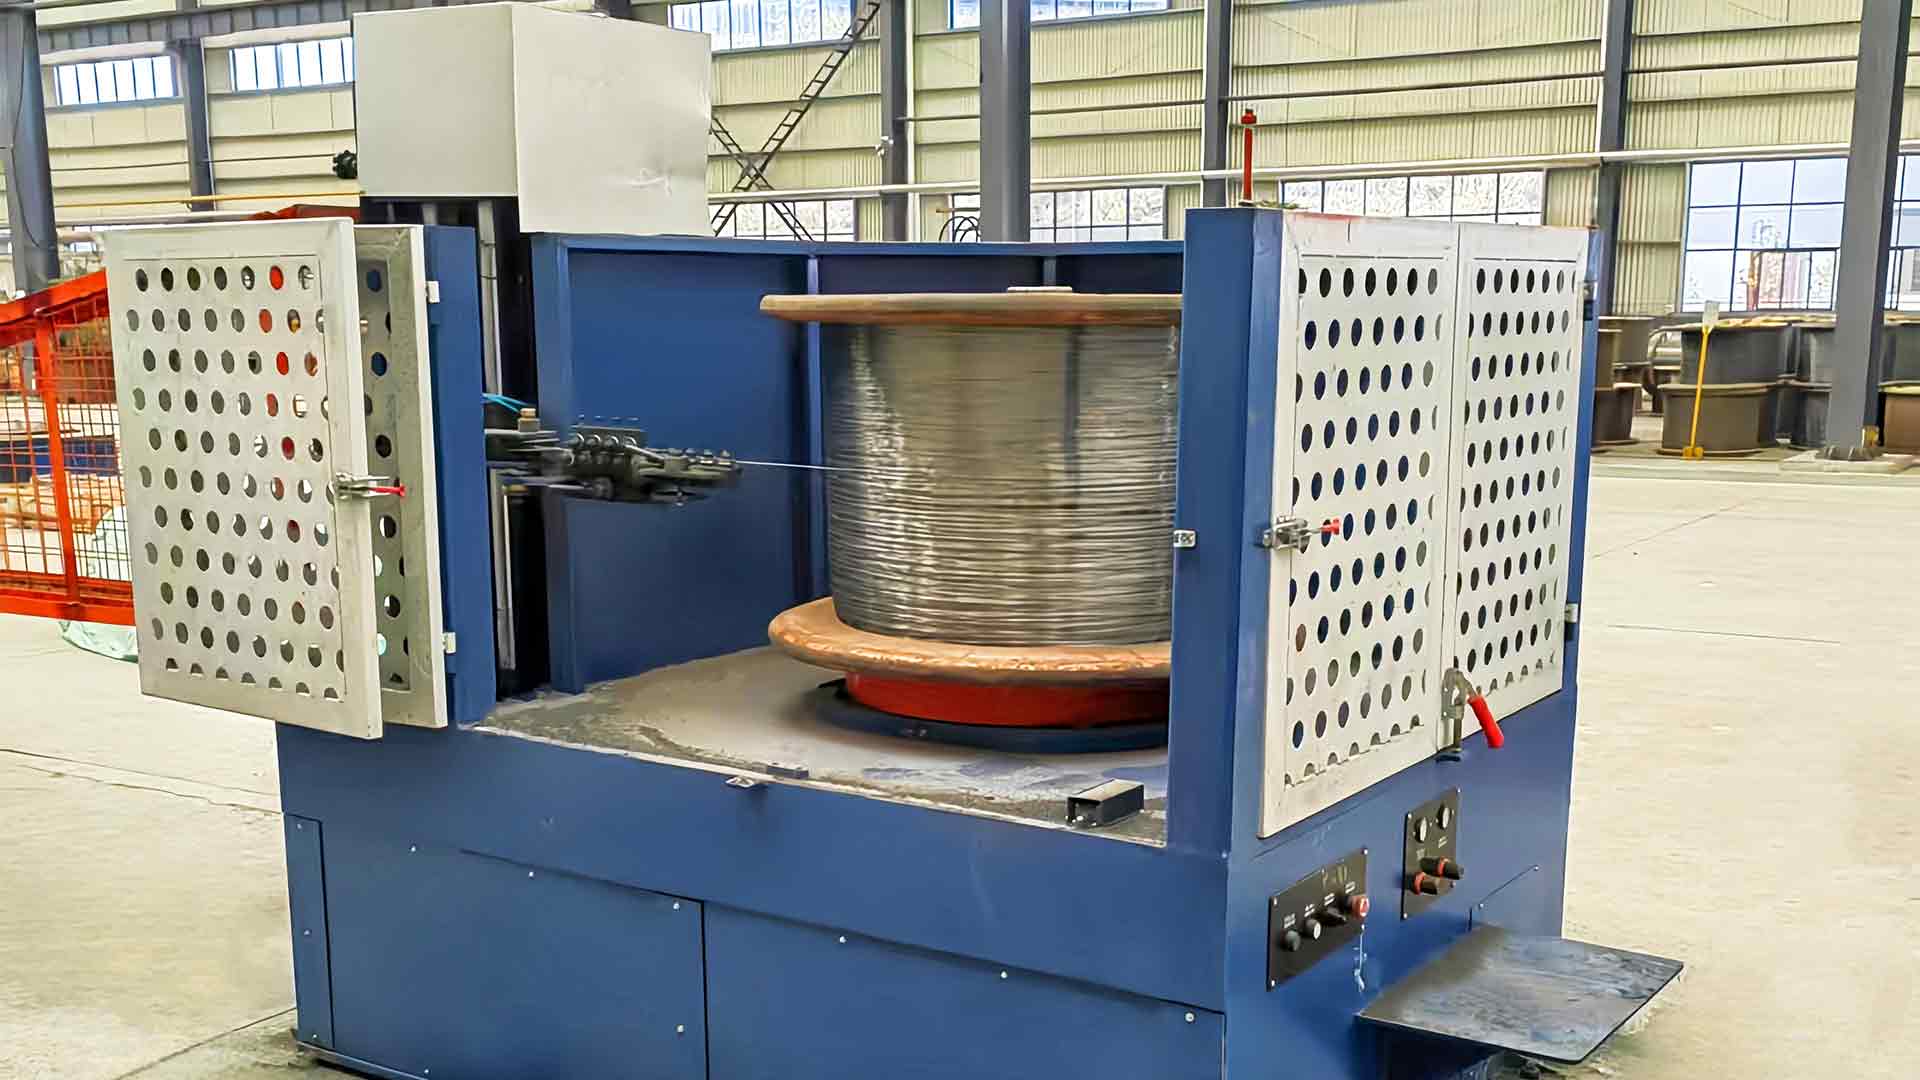
Rysunek mokrego zbiornika na wodę
Ciągnienie na mokro polega na zanurzeniu kabestanów i matryc w emulsji smarującej. Chłodzenie jest agresywne, a film smarny ciągły, co pozwala uzyskać jasną powierzchnię, jakiej wymagają cienkie druty MIG ze stali nierdzewnej i miedzią. Jest to standardowa trasa dla drutu o średnicy poniżej 1,2 mm i gatunków o wysokiej jakości powierzchni.
| Aspekt | Suszenie w linii prostej | Zbiornik na mokrą wodę |
|---|---|---|
| Smarowanie | Mydło w proszku nałożone na każdą matrycę | Drut całkowicie zanurzony w emulsji |
| Typowy rozmiar wykończenia | Zakres 1,0–5,5 mm | Druty cienkie o średnicy 0,4–1,6 mm |
| Wykończenie powierzchni | Dobrze, zależy od przygotowania wędki | Doskonałe, jasne i spójne |
| Chłodzenie | Kabestany chłodzone wodą | Chłodzenie zanurzeniowe, większy zapas prędkości |
| Zachowanie poślizgowe | Brak poślizgu, przełożenie zablokowane | Konstrukcje typu slip, powszechne w bardzo małych rozmiarach |
| Zwykłe gatunki spawalnicze | ER70S-6 i podobne stale węglowe | Drut MIG ze stali nierdzewnej ER308L / ER316L pokryty miedzią |
Typowym układem linii MIG z powłoką miedzianą jest sucha maszyna liniowa do obróbki zgrubnych ciągów, po której następuje maszyna ze zbiornikiem wody do wykańczania. Zasada działania wyjaśniona jest w ten przegląd techniczny maszyn do ciągnienia drutu prostego .
Praktyczne kontrole przed zakupem linii do ciągnienia drutu spawalniczego
Kupowanie wyłącznie na prędkości znamionowej to najczęstszy błąd w tej klasie produktów. Zacznij od specyfikacji gotowego drutu i cofaj się do harmonogramu projektowania.
- Zdefiniuj dane wejściowe i wyjściowe: początkową średnicę pręta, docelową średnicę drutu, gatunek stali i planowaną trasę powlekania w dalszej części procesu.
- Przejrzyj harmonogram przejść: liczba matryc, redukcja na matrycę i to, czy średnice wałka odpowiadają krzywej utwardzania gatunku.
- Sprawdź wydajność chłodzenia w stosunku do zamierzonej prędkości linii, zwłaszcza przepływu wody i stabilności temperatury w każdym bloku.
- Sprawdź dopasowanie wypłaty i odbioru, ponieważ szybkie zmiany szpuli są tak samo ważne jak bloki ciągnące.
- Zapytaj o konstrukcję skrzynki matrycy: dawkę smaru na otwór, czas dostępu do uchwytu matrycy i szybkość, z jaką operator może wymienić matrycę.
Łatwość konserwacji plasuje się na szczycie wśród powtarzających się kupujących. Szybki dostęp do kabestanów, widoczne linie smarowania i monitorowanie prędkości poszczególnych matryc skracają czas naprawy. Typowe usterki i ich diagnostyka zebrano w praktycznym przewodniku dot typowe problemy w działaniu maszyn do ciągnienia drutu .
Zalety maszyny do ciągnienia drutu spawalniczego skupiają się na czterech mierzalnych obszarach: zgodność średnicy, integralność powierzchni, prędkość linii z czasem sprawności i koszt konwersji. Żaden z nich nie może zostać dodany później przez zbiornik miedziowania, nawijacz lub stanowisko pakowania.
W przypadku zakładów planujących nową linię lub wymianę starzejącej się, należy określić na podstawie certyfikatu końcowego wstecz, a tolerancję wagi i dostępność wyższą niż prędkość broszury. Wybierz architekturę — prostą, zbiornik na wodę lub kombinację — w oparciu o faktycznie dostarczone gatunki. Dzięki tej dyscyplinie ciągarka staje się najbardziej niezawodnym centrum kosztów w zakładzie, a nie ukrytym źródłem odrzutów.