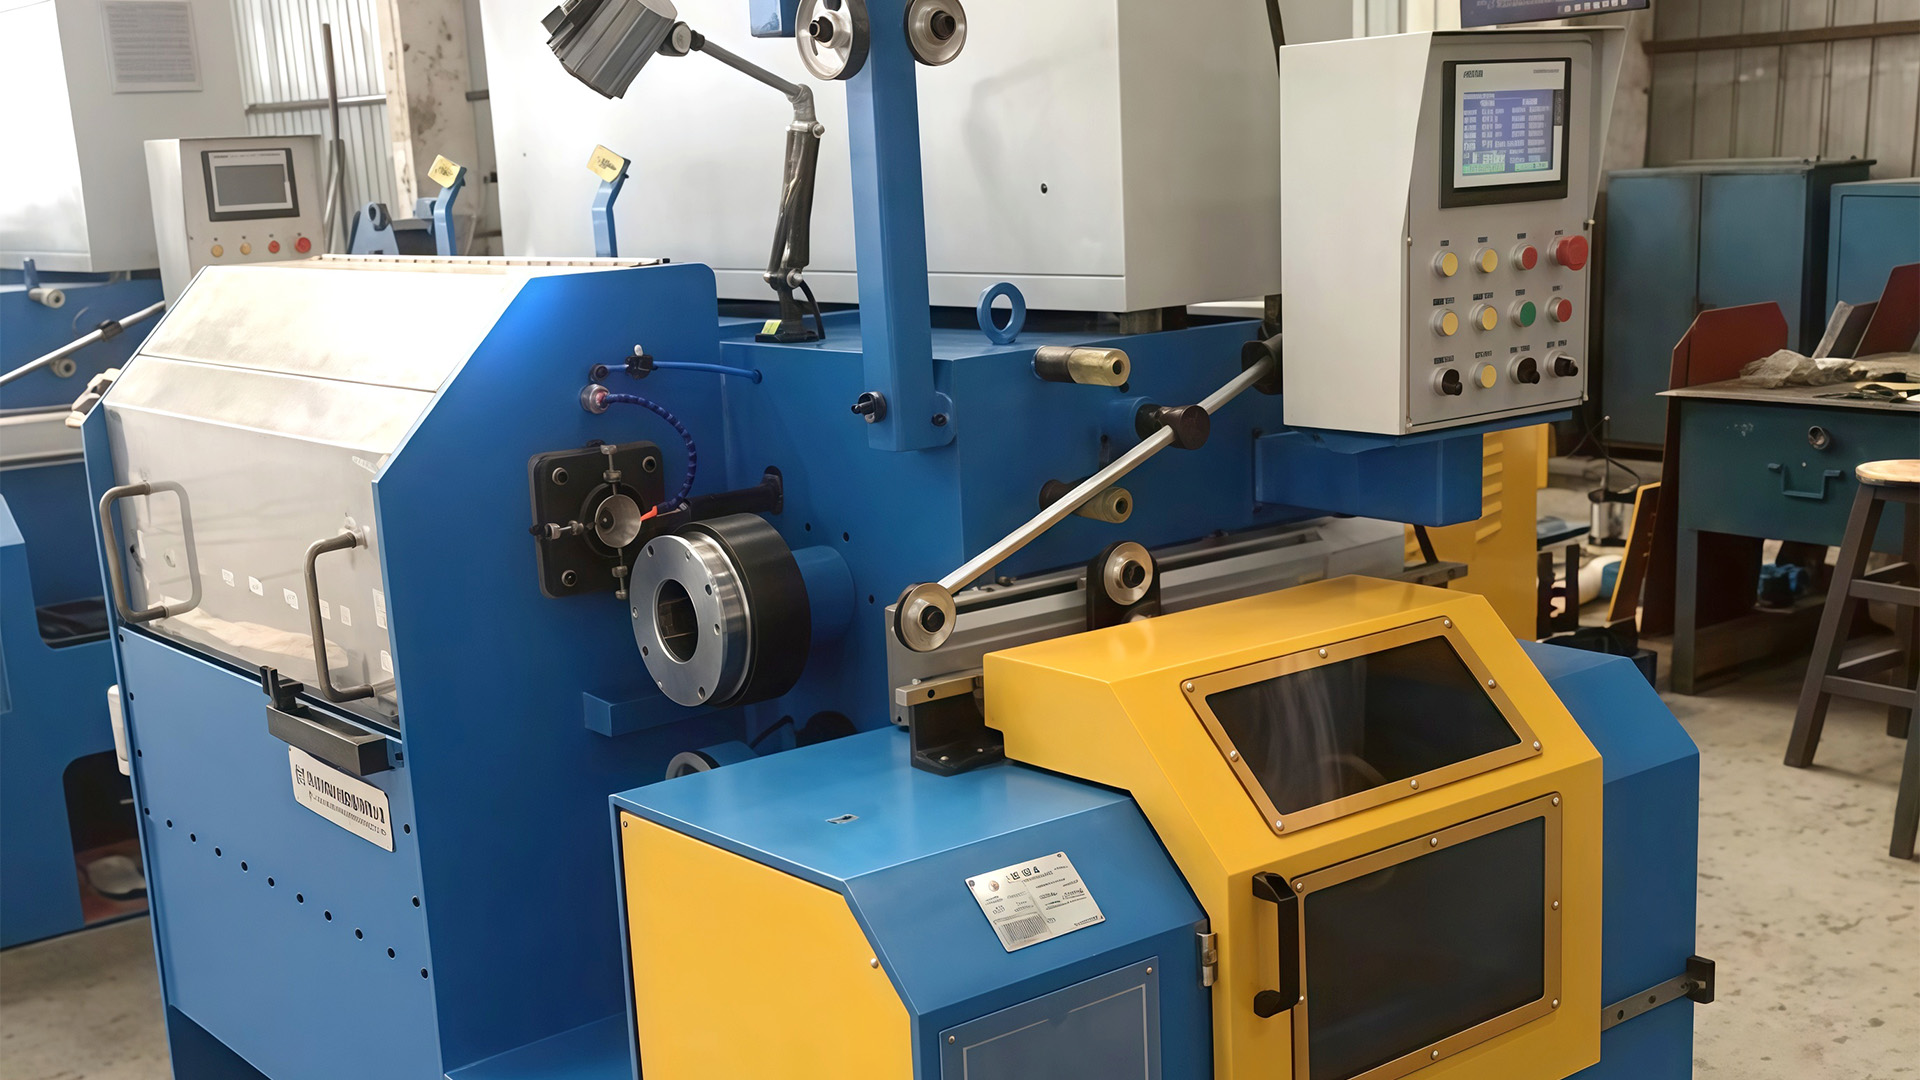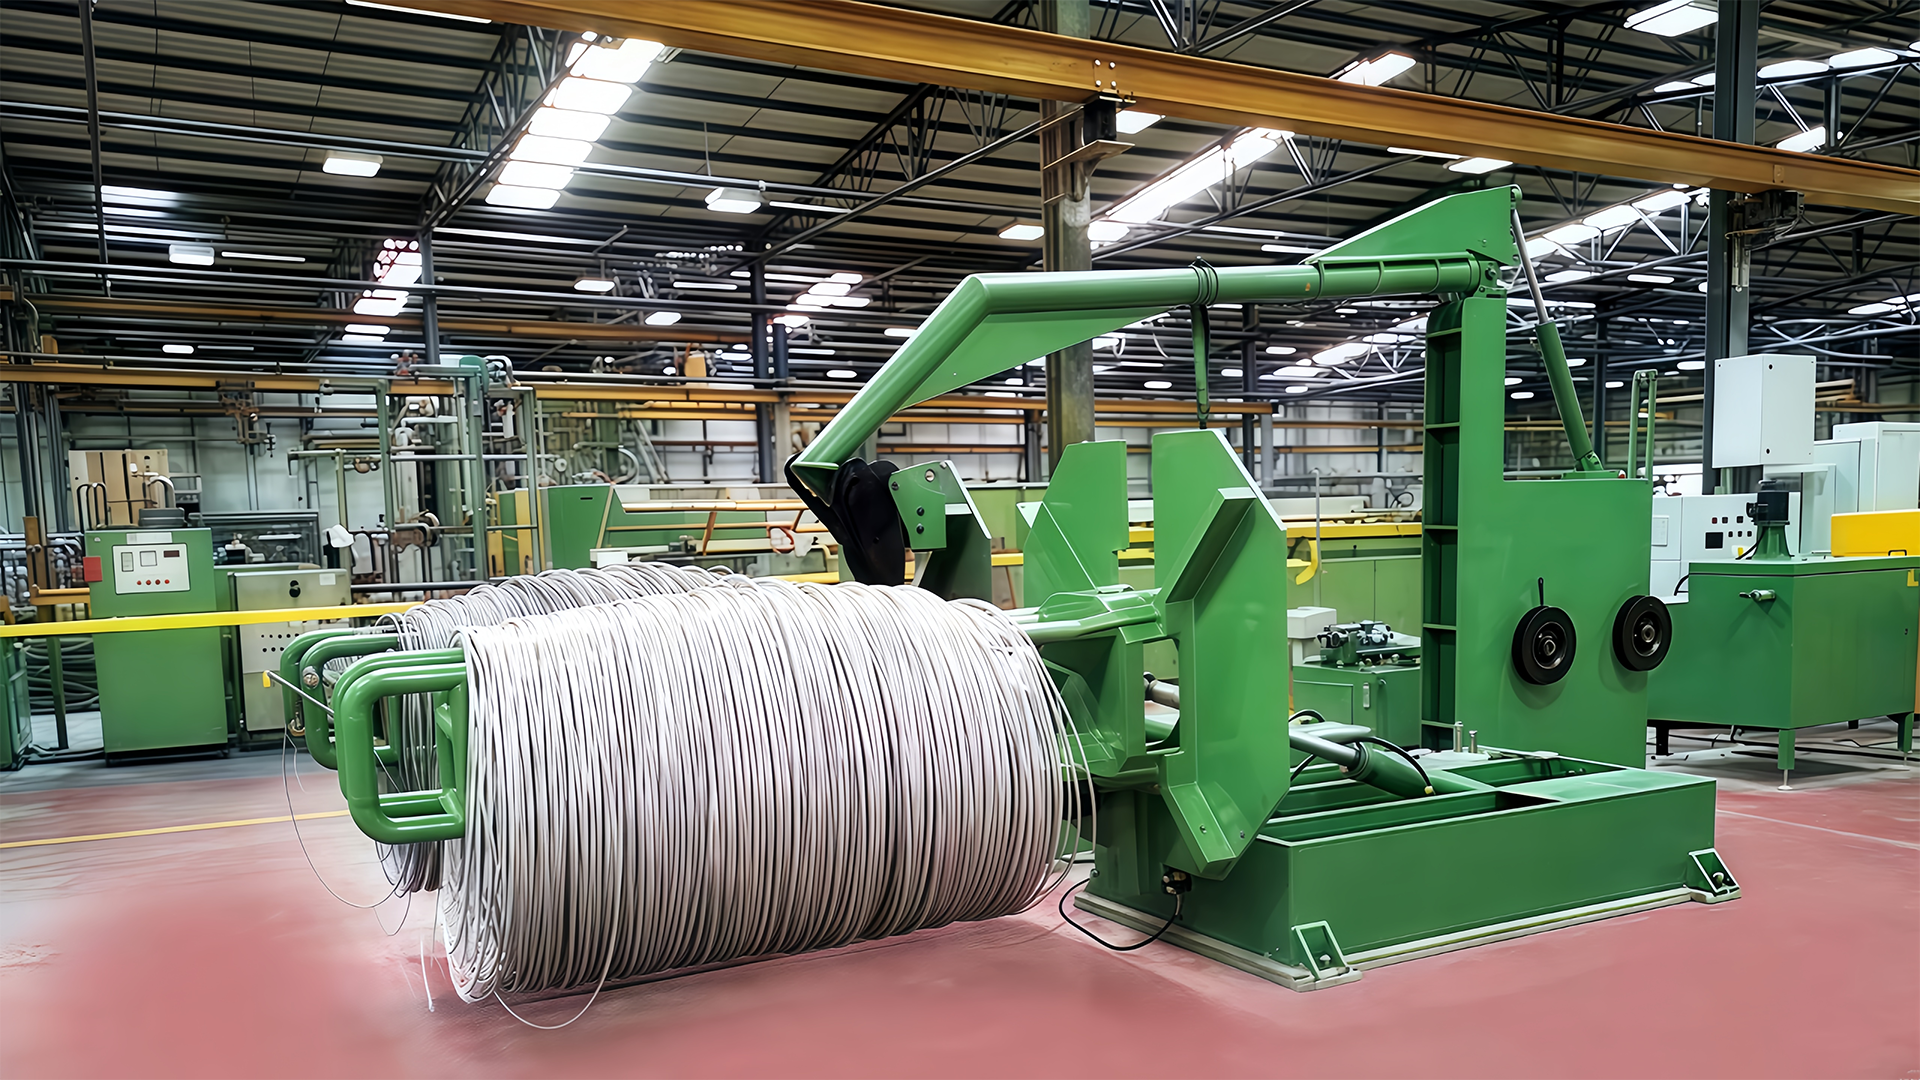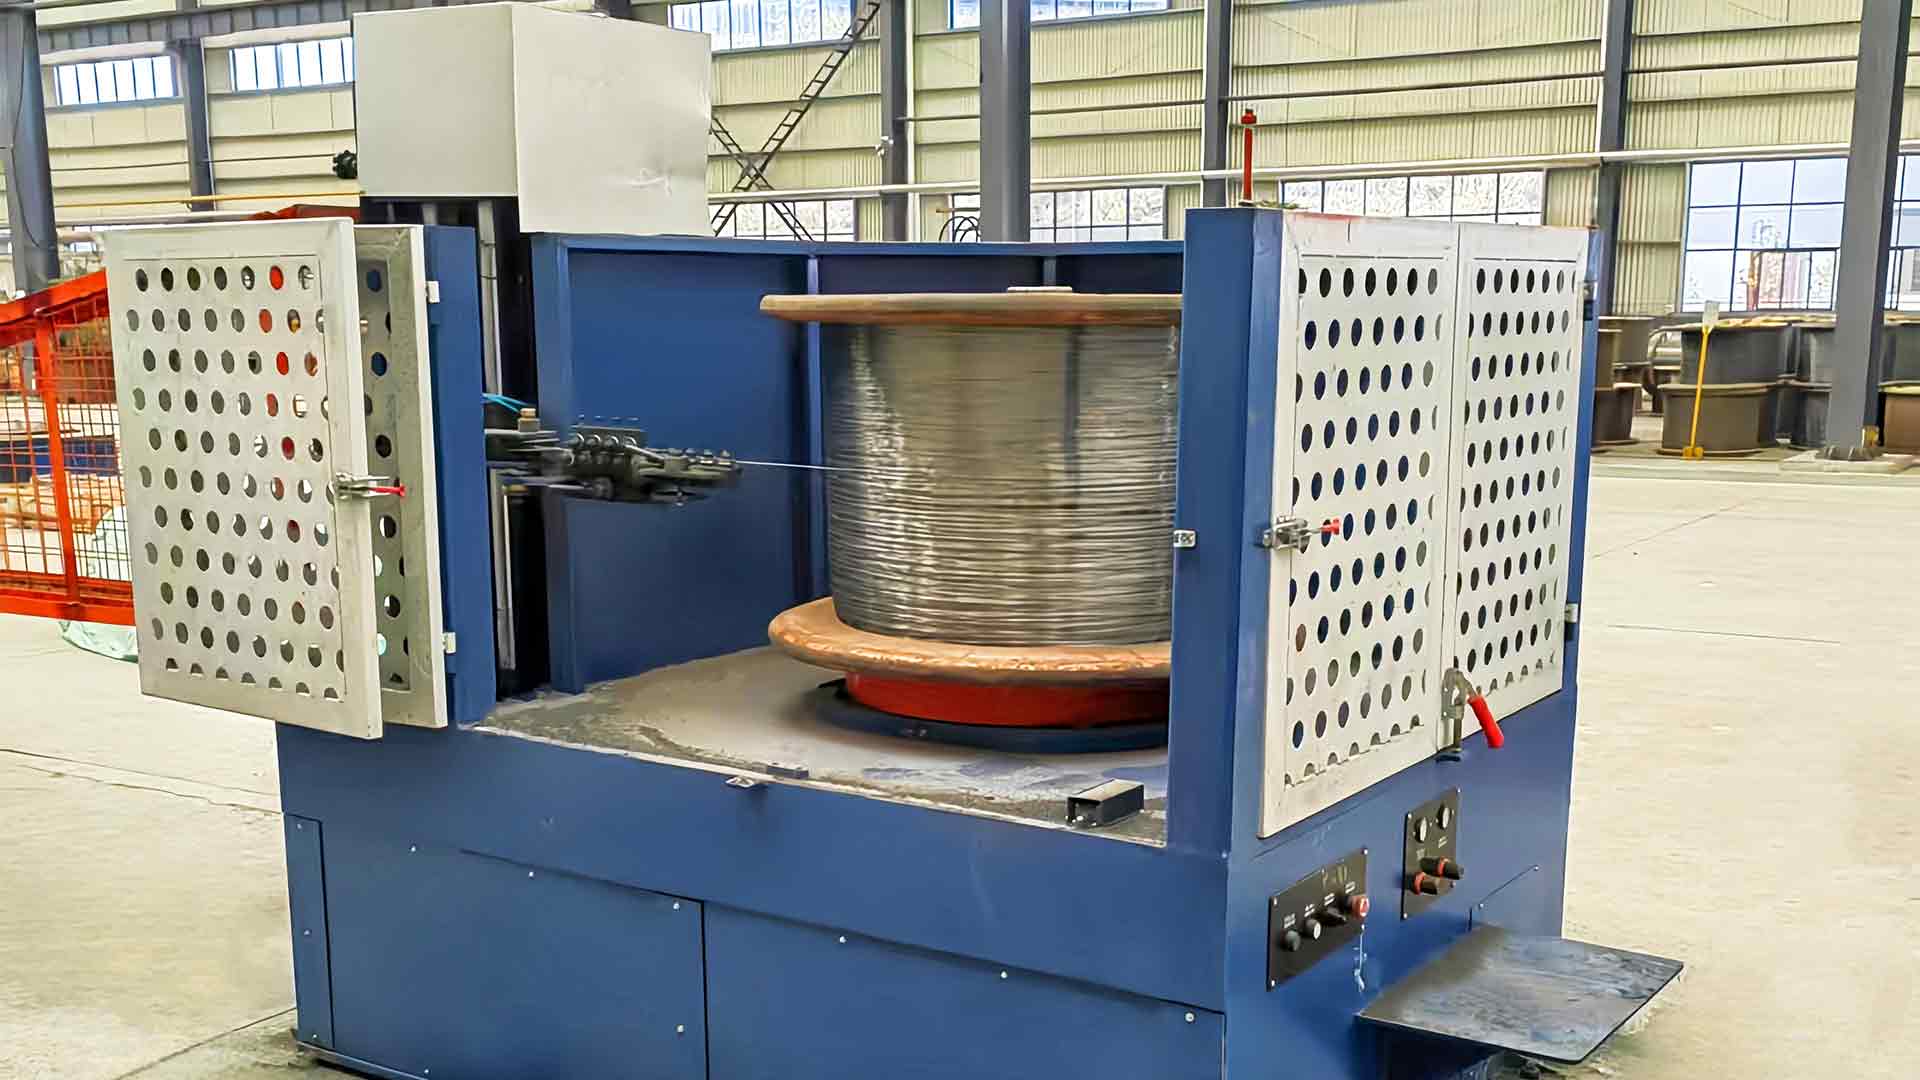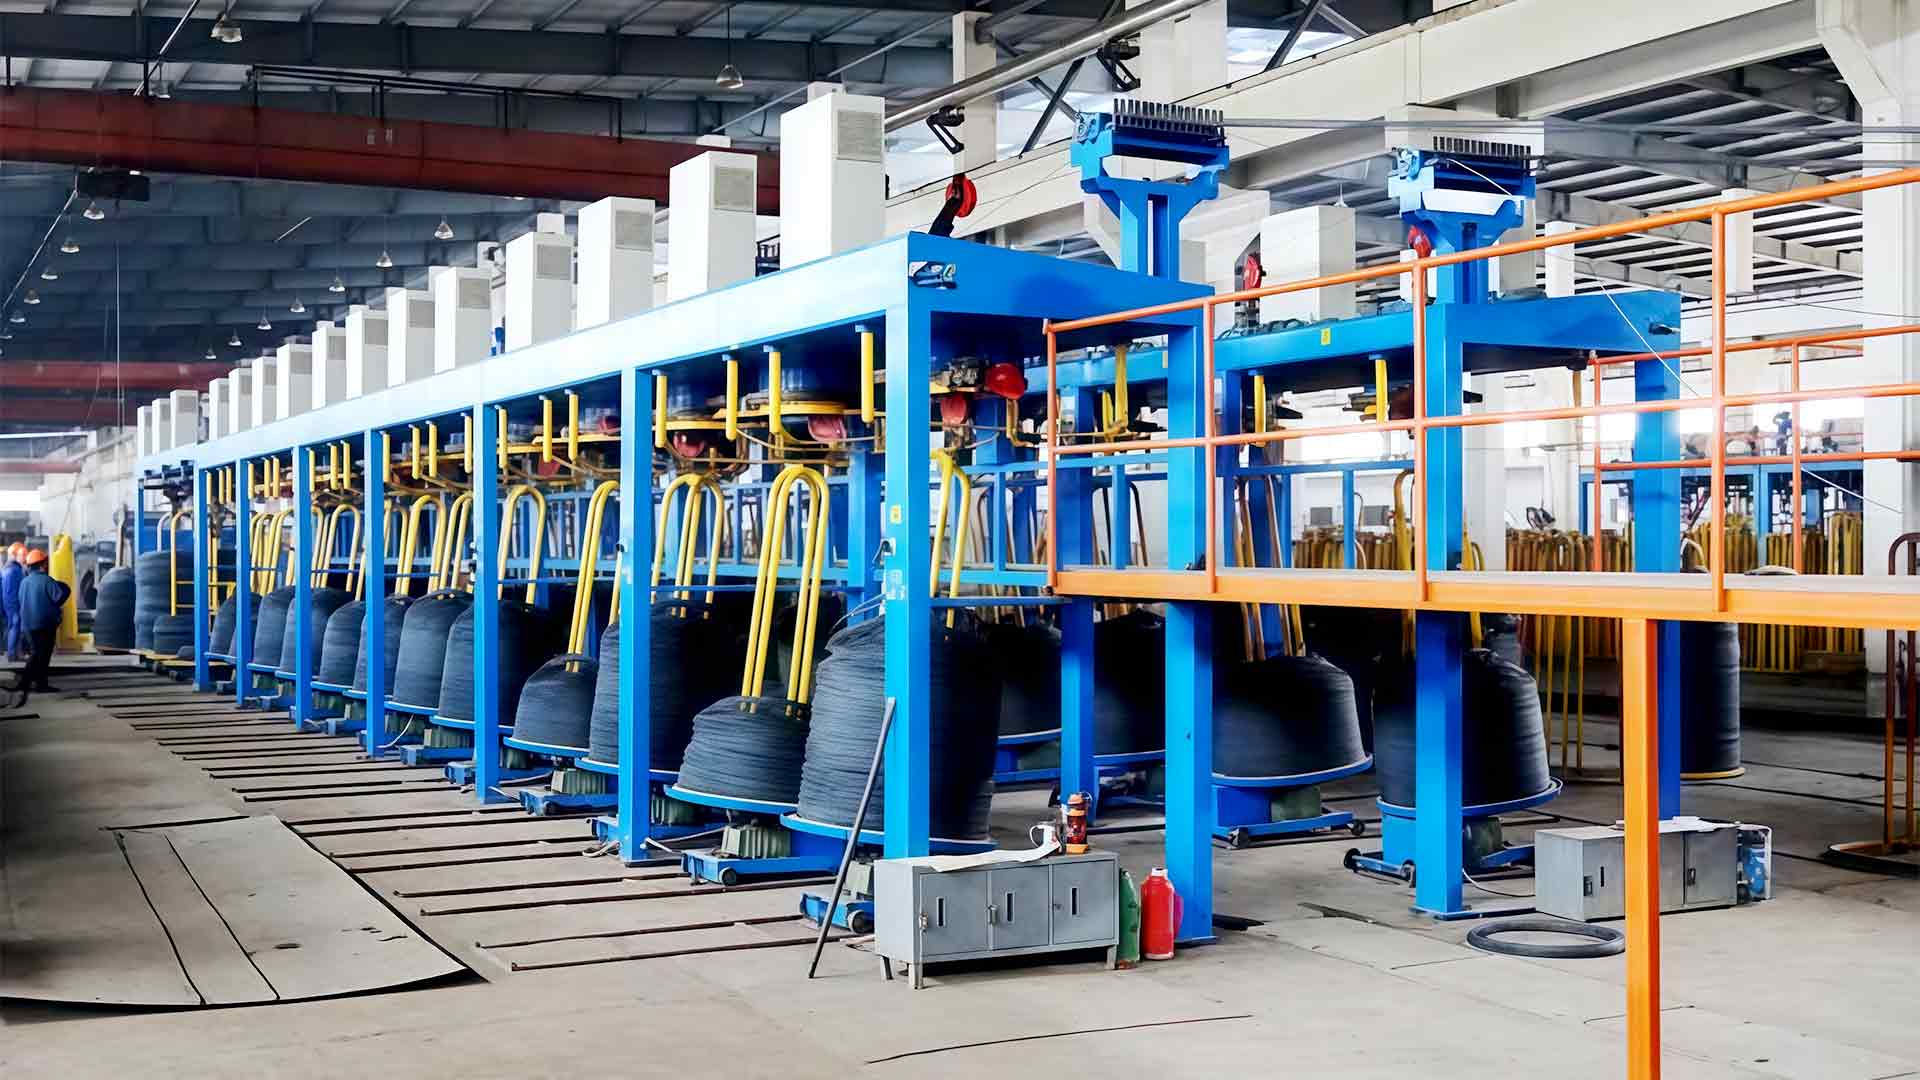

Sprzęt do ciągnienia drutu
Zalety maszyny do ciągnienia drutu o dużej prędkości: wydajność, koszt i jakość drutu
Szybsza linia zwraca się tylko wtedy, gdy wydajność, matryce, chłodzenie i odbiór są dostosowane do jej potrzeb. Tutaj faktycznie pojawiają się zyski i gdzie po cichu znikają.
Weź dwie fabryki ciągnące ten sam drut niskowęglowy o średnicy 2,2 mm do produkcji gwoździ. Pierwsza uruchamia konwencjonalną maszynę wielokrążkową z prędkością około 8 m/s. Druga maszyna obsługuje maszynę liniową z prędkością 15 m/s ze sterowaniem naprężenia w pętli zamkniętej. Druga fabryka nie tylko podwaja swoją wydajność, ale wytwarza od 40 do 60 procent więcej tonażu na zmianę przy tej samej liczbie pracowników, pobiera mniej energii elektrycznej na tonę i dostarcza szpule zasilające prasę do gwoździ bez konieczności czekania operatora nad wypłatą.
To jest szczera wersja odpowiedzi. Zalety maszyny do ciągnienia drutu o dużej prędkości wynikają ze współpracy całej linii, a nie z szybszego obracania się kabestanu. Geometria bloku, kolejność matryc, chłodzenie, smarowanie, napięcie wypływu i synchronizacja odbioru muszą być dobrane pod kątem nowej prędkości. Jeśli którykolwiek z nich nie jest spełniony, obiecana wydajność powraca w postaci złamania matrycy, śladów poślizgów i nieplanowanych zatrzymań zamiast gotowego drutu.
Co tak naprawdę duża prędkość zmienia w hali produkcyjnej
Kiedy prędkość linii wzrasta, pięć rzeczy porusza się jednocześnie i tylko pierwsza jest zwykle omawiana w wycenie.
- Wydajność na zmianę. Ta sama załoga produkuje więcej gotowego tonażu, ponieważ maszyna nie jest już ograniczeniem.
- Energia na tonę. Bezpośrednie napędy serwo eliminują straty w pasku i skrzyni biegów, a silnik pozostaje bliżej swojego pasma wydajności.
- Koszt pracy na tonę. Jeden operator obserwuje jedną linię, niezależnie od tego, czy porusza się ona z prędkością 8 m/s, czy 16 m/s, więc rachunek wynagrodzeń rozkłada się na więcej kilogramów.
- Powierzchnia na tonę. Mniej wrzecion i krótsze korytarze przy tej samej rocznej wydajności, co ma znaczenie, gdy budynek jest już pełny.
- Jakość opakowania. Stabilne napięcie naciągu powoduje, że szpule są mocniejsze, a twardsze szpule skracają zmiany w dalszej części biegu.
Ostatnie dwa punkty rzadko pojawiają się w kalkulacji zwrotu nakładów, jednak często to właśnie one skłaniają zakład do wycofania dwóch starszych maszyn i zastąpienia ich jedną.
Skąd bierze się prędkość
Szybkość linii jest właściwością systemu. O przydatności w produkcji decydują cztery podsystemy.
Napęd i skrzynia biegów
Serwonapęd bezpośredni usuwa pasek i skrzynię biegów pomiędzy silnikiem a kabestanem. Mniej części zużywalnych oznacza mniej wibracji, szybsze przyspieszanie do ustawionej prędkości i stabilną prędkość w miarę zmiany obciążenia matrycy podczas zmiany biegów. Straty w skrzyni biegów znikają także z rachunku za prąd, co w przypadku maszyny pracującej 6000 godzin rocznie nie jest drobnostką.
Chłodzenie i smarowanie
Wytwarzanie ciepła rośnie szybciej niż prędkość. Schemat matrycy, który działał chłodno przy 8 m/s, może wypchnąć drut poza tolerancję przy 15 m/s. Trasy ze zbiornikami wodnymi obsługują ładunek za pomocą zalanych matryc i filtracji o dużej objętości, podczas gdy trasy suche zależą od chłodzonych wodą uchwytów matryc i stabilnej warstwy proszku smarującego.
Kolejność matryc i redukcja
Redukcja na przejazd to cichy limit prędkości. Zachowaj stary harmonogram matryc i zwiększ prędkość, a drut pozostawi ostatni kabestan gorący, lekko owalny i z wydłużeniem, które nie przetrwa następnego procesu.
Wypłata i odbiór
Skoki napięcia przy wypłatach są najczęstszym powodem, dla którego szybka linia zachowuje się jak wolna. Stojak wypłatowy ze słabą kontrolą naprężenia pozwala drutowi poluzować się, a następnie mocno zacisnąć; blok reaguje i średnica się zmienia. Z drugiej strony naciąg musi dokładnie odpowiadać prędkości żyłki, w przeciwnym razie szpula będzie miękka i będzie się opłacać w przypadku splątań.
Kalkulacja kosztów, tras i zwrotu
Maszyna o dużej szybkości kosztuje więcej niż maszyna wolna, dlatego liczy się koszt za gotową tonę, a nie cena na fakturze. Energia, praca, zużycie matrycy, przestoje i złom – wszystko to gromadzi się w nim i porusza się w różnych kierunkach w zależności od trasy rysowania.
| Trasa rysunkowa | Typowa prędkość linii | Najlepiej dopasowany drut | Korzyści, które pojawiają się jako pierwsze | Co obejrzeć |
|---|---|---|---|---|
| Koło pasowe o niskiej prędkości | 3-6 m/s | Lekkie przerysowanie, małe partie | Niski koszt kapitału, wybaczająca konfigurację | Pułap wyjściowy, robocizna na tonę |
| Konwencjonalne koło pasowe | 6-10 m/s | Ogólna stal niskowęglowa | Bilans kosztów i wyników | Kontrola poślizgu, zużycie matrycy |
| Prosta, wieloprzebiegowa | 10-20 m/s | Drut gwoździowy, drut siatkowy | Najwyższa wydajność na operatora | Obciążenie chłodzące, napięcie przy rozruchu |
| Zbiornik na wodę, mokry | do 12 m/s | Drut nierdzewny i cienki | Jakość powierzchni i odprowadzanie ciepła | Zarządzanie płynami, filtracja |
| Odwrócony | 8-15 m/s | Pręt do średniego drutu | Kompaktowe wymiary, łatwa obsługa cewek | Stan podłogi, logistyka zwojów |
O zwrocie decydują dwie liczby. Energia na tonę spada, gdy straty są mniejsze, a silnik pracuje w pobliżu zakresu wydajności. Koszt matrycy i materiałów eksploatacyjnych na tonę kształtuje się inaczej: szybka linia może wykorzystywać matryce szybciej w wartościach bezwzględnych, ale koszt na tonę często spada, ponieważ wydajność pomiędzy wymianami matryc jest wyższa.
Jakość drutu i wydajność na dalszym etapie
Wzrost jakości wynikający z szybkości jest realny, ale warunkowy. Stabilna, szybka linia z właściwym chłodzeniem pozwala uzyskać drut o stałej średnicy i czystej powierzchni. Niestabilna, szybka linia powoduje powstawanie błyszczących śladów, zadrapań i owalnego drutu, w wyniku czego drut ten zacina się w następnej maszynie, a nie w produkcie.
Efekt jest najsilniejszy, gdy rysunek zasila inny proces w tym samym budynku. Gwoździarki, krosna siatkowe i linie spawalnicze są ustawione na jeden rozmiar drutu i tolerują bardzo niewielkie różnice. Pasek średnicy, który zmienia się o kilka setnych milimetra, kosztuje więcej w przypadku przestojów, niż oszczędność, jaką daje rysowanie linii dzięki prędkości.
Linia ciągnienia wytwarzająca drut, który następna maszyna odrzuca, w ogóle niczego nie wyprodukowała.
Matryce są tutaj najtańszą dźwignią. Polerowana matryca z węglika o odpowiednim kącie przyłożenia, osadzona w dopasowanym uchwycie chłodzonym wodą, utrzymuje drut w kształcie okrągłym, a jego powierzchnia jest czysta. Zużyta matryca działa odwrotnie i żadna ilość zainstalowanej mocy napędu tego nie rekompensuje.
Lista kontrolna zamówień dla linii dużych prędkości
Większość rozczarowujących modernizacji jest podejmowana na etapie wyceny, na długo przed oddaniem do użytku. Poproś o następujące informacje na piśmie.
- Harmonogram matryc przy podanej prędkości, a nie samej prędkości: kolejność redukcji, kąty matrycy i oczekiwana trwałość matrycy w tonach.
- Zachowanie rampowe. Ile sekund potrzeba na osiągnięcie zadanej prędkości i co dzieje się z napięciem podczas tej rampy?
- Wydajność w stosunku do rzeczywistej szpuli: waga opakowania, jakość wykonania i to, jak się to opłaci w dalszej części procesu.
- Dane dotyczące energii w punkcie pracy, w kilowatach na tonę, a nie moc silnika na tabliczce.
- Szczegóły chłodzenia i filtracji: przepływ wody na skrzynię matrycową, objętość zbiornika, poziom filtracji i wydajność w lecie.
- Materiały eksploatacyjne i części zamienne: dostawa matryc, gatunek proszku, zestawy części eksploatacyjnych i czasy realizacji.
- Rysunek rozmieszczenia porównany z podłogą, obejmujący odstępy potrzebne do obsługi wężownicy i konserwacji.
Dostawca, który bez wahania może odpowiedzieć na wszystkie siedem pytań, zwykle sprzedaje maszynę zaprojektowaną pod kątem reklamowanej prędkości.
Jakiej prędkości nie da się naprawić
Praca szybsza niż chłodzenie, smarowanie i odbiór nie zapewnia wydajności. Przekształca energię elektryczną w ciepło, zużycie matrycy i złom.
Trzy objawy wskazują, że lina przekracza zadaną prędkość: zużycie matrycy na tonę rośnie, różnice w średnicy pojawiają się tylko przy najszybszych przejściach oraz szpule, które są twarde na zewnątrz i miękkie pod spodem. Żadnego z nich nie rozwiązuje się poprzez dostrojenie napędu. W większości przypadków przyczyny leżą w kontroli napięcia, chłodzeniu lub stanie matrycy i tak samo problemy operacyjne na liniach ciągnienia drutu pojawiają się wielokrotnie na różnych maszynach.
Zalety maszyny do ciągnienia drutu o dużej prędkości wynikają raczej z inżynierii niż z twierdzenia marketingowego: więcej ton na zmianę przy tej samej załodze, niższa energia na tonę, mniejsza powierzchnia podłogi przy tej samej wydajności oraz opakowania, które zachowują się na następnej maszynie. Każda z tych korzyści zależy od tego, czy linia jest określona jako pojedynczy system, a nie lista części.
Jeśli rozważana jest aktualizacja, zacznij od faktycznie narysowanego drutu i procesu, który zasila, a następnie cofnij się, aby zaplanować harmonogram matrycy, chłodzenie i kontrolę naprężenia. Dzięki temu zamówieniu linia osiąga podaną prędkość już pierwszego dnia, a nie po sześciu miesiącach strojenia. Producenci tacy jak Technologia Jindinga buduj maszyny ciągnące, jednostki wypłat i odbioru, matryce i materiały eksploatacyjne z tego samego katalogu, co ułatwia prowadzenie rozmowy na poziomie systemu.