
Aplikacje maszynowe
Zastosowania odwróconej pionowej maszyny do ciągnienia drutu
Dlaczego bęben znajduje się nad operatorem, gdzie taki układ się opłaca na hali produkcyjnej i jakie rodzaje drutu należą do zupełnie innej maszyny.
Zapytaj każdego, kto prowadzi linię podziału wędzisk, co tak naprawdę ogranicza wydajność, a odpowiedzią jest rzadkość: prędkość wyciągania. Chodzi o obsługę cewek. Zwoje walcówki, które trzeba podnosić, gwintować i rozładowywać ręcznie, ograniczą produkcję na długo przed osiągnięciem przez kabestan prędkości znamionowej. Aby usunąć to wąskie gardło, istnieje odwrócona pionowa maszyna do ciągnienia drutu: bloki matrycy i przeciągarki są umieszczone powyżej pozycji roboczej, drut opuszcza końcowy bęben niemal pionowo w dół, a zespół odbierający znajduje się poniżej poziomu podłogi.
Najpierw krótka odpowiedź: Odwrócone maszyny pionowe sprawdzają się najlepiej tam, gdzie wsadem jest ciężka walcówka, na wyjściu jest średni lub średni przekrój, gotowe opakowania są duże, a budynek ma krótką podłogę, ale wystarczająco wysoki, aby pracować w pionie. Są błędną odpowiedzią w przypadku bardzo cienkiego drutu, materiałów wymagających całkowitego zanurzenia w mokrej wodzie oraz w przypadku małych partii, które nie uzasadniają prac fundamentowych. Wszystko poniżej wyjaśnia, gdzie leżą te granice.
Co oznacza odwrócony pion w prawdziwej hali produkcyjnej
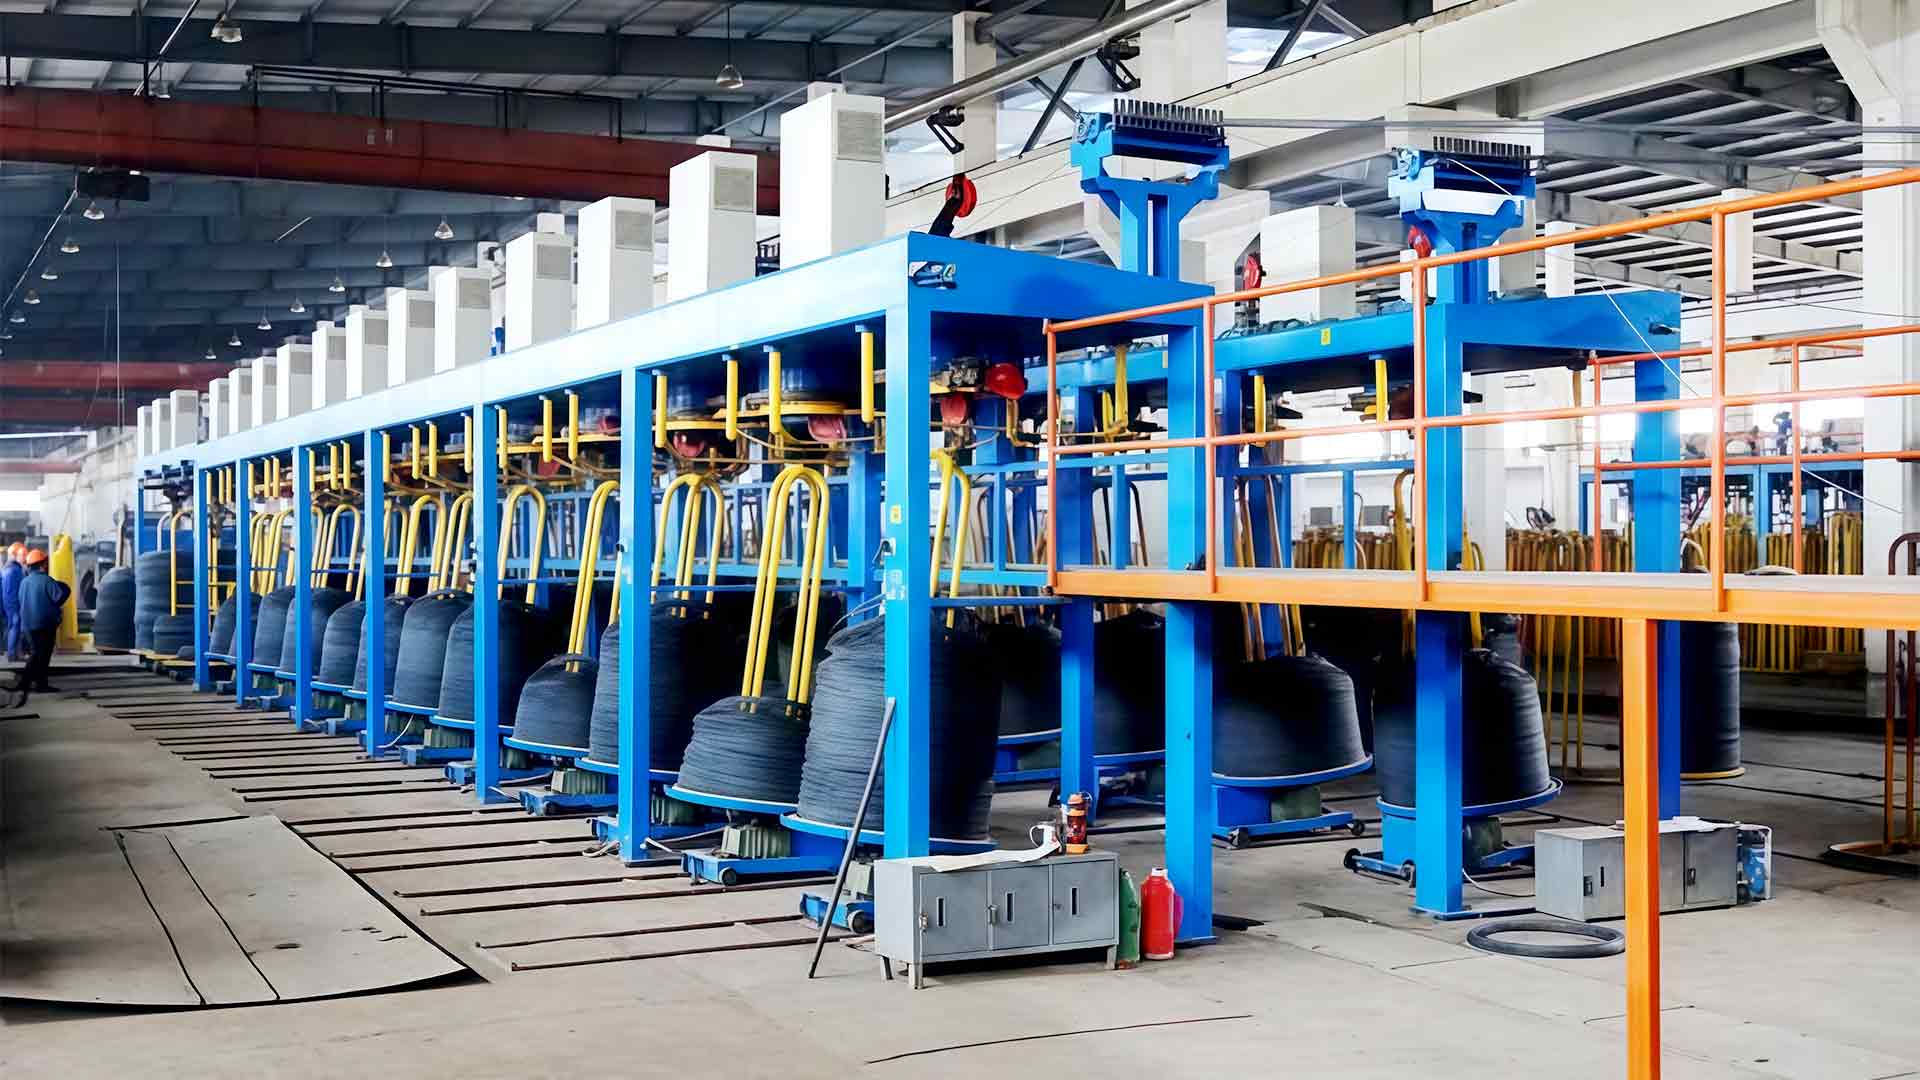
W konwencjonalnej maszynie liniowej drut przemieszcza się poziomo przez rząd kabestanów, a następnie przesuwa się na boki do szpuli. W maszynie o odwróconej pozycji pionowej sekwencja bębnów jest ułożona nad operatorem, a ścieżka drutu przy ostatnim przejściu skręca w dół. Urządzenie odbierające, niezależnie od tego, czy jest to szpula, formarka do kwiatów śliwy czy nawijarka do pnia słonia, zbiera gotowy drut pod bębnem, a nie obok niego.
Następują trzy konsekwencje, które wpływają na prawie każdą decyzję dotyczącą aplikacji:
- Drut wpada do opakowania. Grawitacja wspomaga ostatni odcinek ścieżki zamiast z nią walczyć, dzięki czemu występuje mniejsze zginanie boczne i mniej styków prowadzących między końcową matrycą a uchwytem.
- Zmniejsza się ślad na tonę produkcji. Maszyna pionowa zajmuje ułamek długości podłogi w porównywalnym układzie liniowym, co ma znaczenie, gdy linia musi zostać wciśnięta w istniejącą zatokę.
- Obsługa cewek staje się zadaniem pionowym. Spłata na wysokim poziomie i odprowadzanie od dołu są efektywne, ale zakłada się, że budynek ma wystarczającą ilość miejsca nad głową i sprzęt dźwigowy, który je podtrzyma.
Ta sama logika przewija się przez całą rodzinę odwrócone maszyny do ciągnienia drutu , od jednostek jednokanałowych zbudowanych wokół jednej czystej ścieżki drutu po maszyny wieloprzebiegowe, które wykonują pełną sekwencję redukcji na pojedynczej ramie.
Gdzie odwrócone pionowe maszyny ciągnące zdobywają swoje miejsce
Awaria pręta i redukcja pierwszego przejścia
Klasyczną aplikacją jest pierwszy ciąg ciągnienia po hucie. Walcówka dostarczana jest w ciężkich zwojach, a maszyna musi ją zredukować do nadającej się do użytku grubości pośredniej, bez konieczności proszenia operatora o ręczne manipulowanie pakietem przy każdej zmianie. Pionowa maszyna podaje pręt z wysokiego poziomu, ciągnie go w dół przez ułożone w stos bloki matrycy i rozładowuje pod spodem – sekwencja, która pasuje do cewek wystarczająco ciężkich, aby wykluczyć poziomą szpulę.
Ponieważ gotowy pakiet jest budowany pod bębnem, awaria pręta jest również najprostsza w przypadku dalszej logistyki: szpula jest już ustawiona do transportu do następnej maszyny, a nie wymaga bocznego przenoszenia ze szpuli na wysokości głowy.
Stal niskowęglowa na gwoździe, siatki i drut wiążący
Większość drutu niskoemisyjnego trafia do drugiego produktu — gwoździ, siatki spawanej, drutu kolczastego, drutu wiążącego — a każda z tych dalszych maszyn jest wrażliwa na tolerancję średnicy i stan powierzchni. Drut o różnej średnicy zakleszczy matrycę gwoździa lub wytrąci krosno siatkowe z rejestru, więc konsystencja ma większe znaczenie niż maksymalna prędkość. Odwrócone maszyny pionowe pracujące stale z dużą prędkością, ze stałym chłodzeniem wałka i stabilnym smarowaniem matrycy, nadają się do tego rodzaju prac objętościowych.
Jeżeli drut jest przeznaczony na gwoździe lub siatkę, opłaca się również zaplanować linię ciągnienia i maszynę formującą jako jedną całość, ponieważ rozmiar zwoju wygodny dla ciągarki nie zawsze odpowiada rozmiarowi zwoju wymaganego przez prasę do gwoździ.
Stal pokryta aluminium i inny drut wrażliwy na powierzchnię
Drut kompozytowy i powlekany zachowuje się inaczej niż zwykła stal węglowa. Okładzina jest cienką powierzchnią roboczą i każde ostre zagięcie, styk ślizgowy lub skok naprężenia stwarza ryzyko pozostawienia na niej śladów. Pionowa ścieżka z mniejszą liczbą punktów odchylenia pomiędzy końcową matrycą a odbiorcą zmniejsza tę ekspozycję, dlatego też produkty platerowane i powlekane należą do bardziej wymagających kandydatów do odwróconego układu pionowego. To samo rozumowanie dotyczy drutu, który po ciągnieniu będzie powlekany lub powlekany, ponieważ uszkodzeń powierzchni na tym etapie nie da się później naprawić.
Linie o dużej wydajności i instalacje o ograniczonej przestrzeni
Dwóch bardzo różnych nabywców zwykle otrzymuje tę samą specyfikację. Pierwszy to producent prowadzący długie kampanie, który potrzebuje stabilnej wydajności przy minimalnej interwencji operatora. Drugi to rozbudowa zakładu w istniejącym budynku, gdzie dodanie dwudziestu metrów linii jest fizycznie niemożliwe, ale zatoka jest już wysoka. Obydwa charakteryzują się tą samą cechą odwróconej konstrukcji: pojemność rośnie w górę, a nie na boki.
Porównanie odwróconego pionu z innymi trasami rysunkowymi
Odwrócony pion to jedna z czterech popularnych architektur rysunków. Wybór między nimi zależy głównie od rozmiaru wejściowego, wskaźnika wyjściowego i ilości posiadanego piętra.
| Trasa | Typowe wejście | Fokus wyjściowy | Ścieżka drutu | Użycie podłogi | Najsilniejsze dopasowanie |
|---|---|---|---|---|---|
| Odwrócony pion | Cewki walcówki ciężkiej | Grubość średnia do średniej | W dół do odbioru poniżej bębna | Mała powierzchnia, wymaga miejsca nad głową | Awaria prętów, duże opakowania, drut niskoemisyjny i platerowany |
| Linia prosta (bezpośrednia) | Walcówka | Średnia do drobnej grubości przy dużej prędkości | Poziomo przez szereg kabestanów | Długi, wąski ślad | Drut stalowy o dużej objętości |
| Zbiornik na wodę (mokry) | Wstępnie ciągniony drut | Dobra i bardzo cienka miara | Zanurzone przejścia w smarze | Kompaktowy | Druty nierdzewne i inne wymagające pełnego smarowania na mokro |
| Typ koła pasowego | Gruby drut i pręt | Średni rozstaw przy umiarkowanej prędkości | Wokół bloków koła pasowego | Kompaktowy, simple foundation | Linie wolnoobrotowe, małoseryjne i niskoinwestycyjne |
Wypłata, pobór i odbiór muszą być określone jako jeden system
Większość rozczarowujących instalacji nie powoduje problemów z maszyną rysującą. Są to problemy z interfejsem. Maszyna przystosowana do danej prędkości nie osiągnie tej wartości, jeśli nie będzie możliwe dostarczenie drutu przy stałym napięciu, a najlepsza na świecie sekwencja matryc nadal utworzy owalną cewkę, jeśli napięcie odbierania będzie się wahać.
Maszyna rysująca rzadko zawodzi sama w sobie. Zawodzi przy przekazywaniu, zasilaniu go spłatą i pobieraniu z niego odbioru.
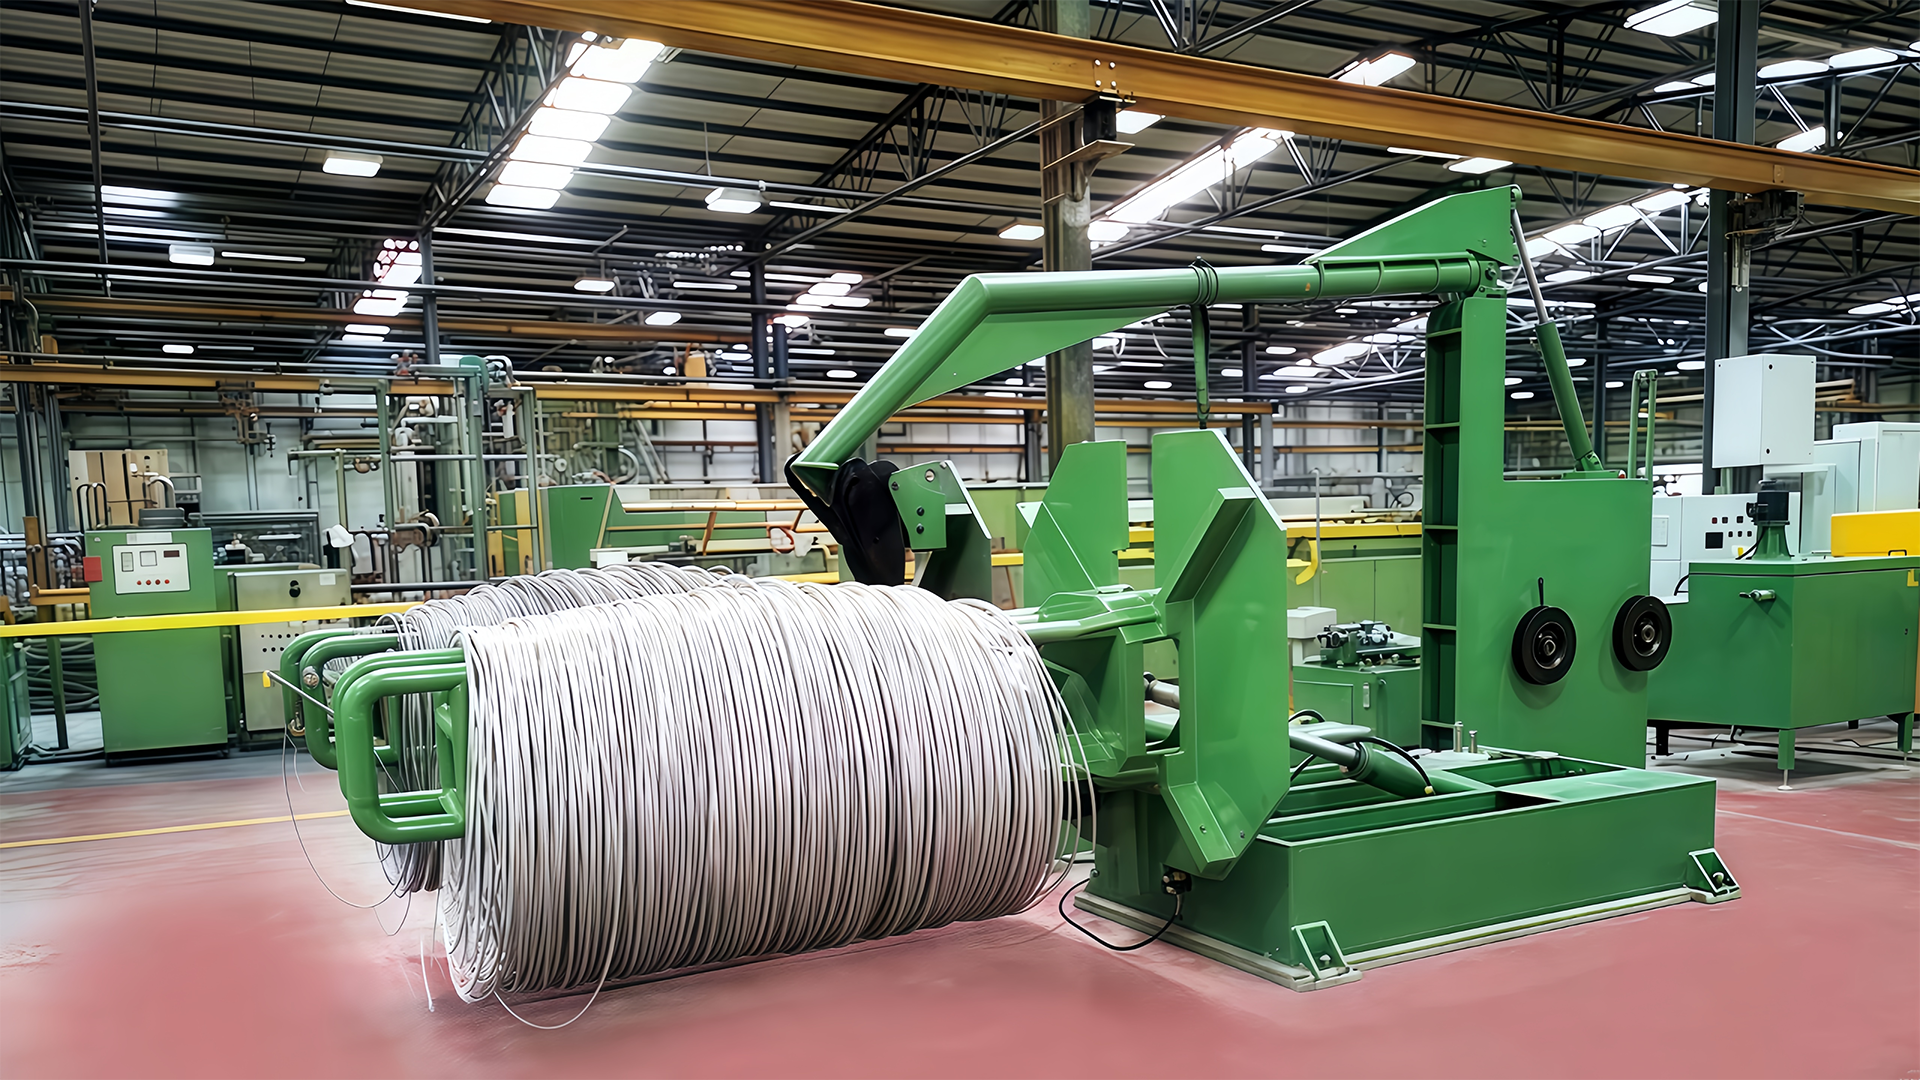
Po stronie wejścia praktyczne pytanie brzmi, jak cewka jest prezentowana. Wysoki poziom spłacania utrzymuje drut biegnący po prostej linii o niskim tarciu do pierwszej matrycy. A napowietrzna maszyna spłacająca typu flip dodaje możliwość załadunku z poziomu podłogi, a następnie podniesienia zwoju do pozycji roboczej, co skraca czas załadunku i zmniejsza ryzyko uszkodzenia zwoju podczas przenoszenia.
Po stronie wyjściowej nawijanie decyduje o kształcie cewki, wadze opakowania i łatwości odwijania drutu w następnym procesie. Szpule odpowiadają drutowi, który zostanie wysłany na nośniku; wzorniki i nawijarki dopasowują się do drutu kierowanego bezpośrednio do prasy do gwoździ lub krosna siatkowego.
Dopasowanie trzech jednostek to miejsce, w którym dostawca z pełną gamą wyposażenia zarabia na utrzymanie. Na przykład firma Jinding Technology buduje maszyny do rysowania, stanowiska wypłat, zespoły odbierające oraz towarzyszący im sprzęt do gwoździ i sprzęt pomocniczy, co ułatwia utrzymanie jednej filozofii naprężenia na całej linii.
Ostrzeżenie Wypłata, która dostarcza drut przy zmiennym napięciu, objawia się jako zmiana średnicy, a nie jako widoczny błąd na samym spłacie. Jeśli gotowy drut wykracza poza tolerancję, przed regulacją geometrii matrycy sprawdź kontrolę naprężenia.
Co potwierdzić przed złożeniem zamówienia
Sprawdzenie większości z tych punktów nic nie kosztuje, a ich późniejsze poprawienie wiąże się z dużymi kosztami.
- Materiał wejściowy i masa cewki. Średnica pręta, masa cewki i geometria cewki decydują o tym, czy urobek można bezpiecznie załadować i czy w ogóle uzasadniony jest układ pionowy.
- Docelowy rozstaw i tolerancja. Podaj gotową średnicę i jej dopuszczalne odchylenia, a nie tylko współczynnik redukcji; Dalsze maszyny do gwoździ i siatek są znacznie mniej wybaczające niż proces ciągnienia.
- Format odbioru. Szpula, forma lub luźna cewka plus waga opakowania, które może przyjąć następny proces.
- Zezwolenia budowlane. Wolna przestrzeń na zrzut i stos bębnów, a także podłogę, na której można unieść fundament maszyny i trasę obsługi cewek.
- Plan smarowania i matrycy. Ciągnienie na sucho proszkiem lub na mokro płynnym smarem, dopasowane do kolejności matryc i ciągnionego materiału.
- Dokumentacja dotycząca zgodności. Oznaczenie CE i system jakości oparty na normie ISO 9001 stanowią podstawę dla eksportowanego sprzętu; potwierdzić, że podróżują z maszyną.
Informacje Dostawcy, którzy budują więcej niż jedną architekturę rysunkową, zwykle tak twierdzą, gdy inna trasa lepiej pasuje do Twojego materiału. Tę rozmowę warto przeprowadzić przed złożeniem zamówienia, a nie po montażu.
Warto znać ograniczenia i ryzyko selekcji
Odwrócony układ pionowy nie jest uniwersalnym ulepszeniem. Drut cienki o średnicy setnej milimetra zwykle jest stosowany w maszynach ze zbiornikiem na mokrą wodę, gdzie drut jest całkowicie zanurzony, a smarowanie i chłodzenie działają inaczej. Bardzo małe partie często nie uzasadniają konieczności fundamentowania i wyposażenia wymaganego w przypadku linii pionowej; maszyna z kołami pasowymi wyprodukuje akceptowalny drut przy znacznie mniejszym kapitale.
Istnieje również ukryta zależność. Maszyny pionowe zakładają obsługę pionową. Jeśli kręgi docierają na niską paletę, a zakład nie posiada sprzętu do podnoszenia, czas zaoszczędzony na odbiorze zostaje po prostu wykorzystany na zysk.
Niebezpieczeństwo Nie należy przekształcać istniejącej poziomej linii rysunkowej na odciąg pionowy bez pomiaru pełnego prześwitu pionowego i obciążenia podłogi. Maszyna mieszcząca się na papierze może nadal nie nadawać się do użytku po dodaniu sprzętu do obsługi cewek.
Sukces Kiedy zapłata, ciągarka i naciąg zostaną wybrane przy tym samym napięciu i napięciu docelowym, linia będzie działać z prędkością znamionową od pierwszego tygodnia i tak pozostanie.
Zastosowania odwróconej pionowej maszyny do ciągnienia drutu mieszczą się w dość wąskim, ale cennym przedziale: wejście ciężkiego pręta, wyjście o średnicy średniej i średniej, duże opakowania oraz roślina, która woli rosnąć w górę niż na zewnątrz. Wewnątrz tego pasma układ ogranicza obsługę, stabilizuje ścieżkę drutu i skraca żyłkę. Poza tym bardzo cienki drut, smarowanie na mokro i małe partie są obsługiwane lepiej i taniej w przypadku innych architektur.
Rozsądną sekwencją jest najpierw zdefiniowanie materiału, grubości i opakowania, następnie wybranie pasującej do nich trasy rysowania, a następnie dopasowanie opłacenia i odbioru do tych samych docelowych wartości napięcia. Kiedy te trzy decyzje zostaną podjęte łącznie, maszyna rysująca przestaje być ograniczeniem i zaczyna zachowywać się jak środek linii produkcyjnej, a nie jej koniec.