
Maszyna do ciągnienia drutu cienkiego z wyżarzaczem: wyżarzanie w linii w celu uzyskania jednolitej jakości drutu
Ciągarka do drutu cienkiego z wyżarzaniem łączy ciągnienie na mokro o wysokiej redukcji z ciągłą obróbką cieplną, dzięki czemu drut pozostaje plastyczny, niełamliwy i gotowy do szpuli od pierwszego do ostatniego metra.
Rozważmy zmianę walcowni drutu z pręta 1,2 mm na drut ze stali nierdzewnej o średnicy 0,25 mm. W ciągu pierwszej zmiany na kabestanach pojawia się drobny pył stalowy, a linia zatrzymuje się na odbiorze co dwadzieścia minut. Drut wygląda prawidłowo, dopóki go nie zginasz: odskakuje, pęka lub po prostu zatrzaskuje się. Klocki rysunkowe spełniają swoją rolę. Metal po prostu wyczerpał swoją plastyczność.
Wniosek jest bezpośredni: w przypadku cienkiego drutu wyżarzanie jest częścią specyfikacji maszyny, a nie dodatkiem. Zmienia prędkość linii, którą możesz utrzymać, potrzebną kontrolę naprężenia, układ chłodzenia, a nawet liczbę matryc, których możesz użyć. Jeśli chcesz wrócić do podstaw, nasz artykuł na temat jak maszyna ciągarska przekształca surowy metal w cienki drut wyjaśnia fizykę; tutaj skupiamy się na tym, co się zmienia, gdy stacja wyżarzania znajduje się w tej samej linii.
Dlaczego cienki drut potrzebuje wyżarzania w tej samej linii
Ciągnienie na zimno to kontrolowane utwardzanie przez zgniot. Każda matryca zmniejsza przekrój poprzeczny i sprawia, że drut jest mocniejszy, ale mniej plastyczny. Przy 1,0 mm jest to wykonalne; przy 0,2 mm wydłużenie spada do niewielkiego ułamka pierwotnej wartości. Twardy drut pęka na kabestanach, rysuje wnętrze matryc i nie leży czysto na szpuli.
Piec wsadowy może później przywrócić plastyczność, ale w ten sposób tworzą się kolejki: zwoje czekają na cykl pieca, tlenek musi zostać wytrawiony, a właściwości mechaniczne różnią się w zależności od zwoju. Wyżarzacz zamontowany bezpośrednio za ostatnim blokiem ciągnącym całkowicie usuwa kolejkę. Drut jest wyżarzany, chłodzony i nawijany w jednym ciągłym przejściu.
Ciągnienie na zimno zapewnia żądaną średnicę, ale nie ciągliwość potrzebną do następnego kroku. Wyżarzacz to zwraca.
Jak działa wyżarzacz liniowy
W cienkich drutach stosuje się wyżarzanie oporowe. Poruszający się drut przechodzi pomiędzy dwoma kołami stykowymi, prąd przepływa przez sam drut, a opór elektryczny podgrzewa go do temperatury rekrystalizacji w ułamku sekundy. Drut przechodzi następnie przez sekcję chłodzącą, zanim zostanie przyjęty przez szpulę odbiorczą.
Temperatura jest kontrolowana pośrednio. Ponieważ drut się porusza, zasilacz musi dopasowywać się do prędkości linii — większy prąd przy wyższej prędkości, mniejszy przy niższej prędkości. Na dobrze zintegrowanej maszynie wyżarzacz podąża za prędkością bębna sterowaną przez sterownik PLC, dzięki czemu drut jest poddawany takiej samej obróbce cieplnej przy 8 m/s, jak przy 15 m/s.
Wyżarzacz umieszcza się za końcowym kabestanem, gdzie drut jest już suchy. Koła kontaktowe wymagają czystego, wolnego od tlenków kontaktu, aby zapewnić stałą pracę. Jeśli są one odpowiednio konserwowane, w rezultacie drut jest wystarczająco miękki, aby można go było wielokrotnie zginać, i wystarczająco mocny, aby wytrzymać kolejne etapy formowania.
| Czynnik | Wyżarzacz liniowy | Wyżarzanie wsadowe |
|---|---|---|
| Kontrola ciągliwości | Jednolite od szpuli do szpuli | Zależy od położenia wsadu pieca |
| Stan powierzchni | Minimalna tlenek przy kontrolowaniu prędkości i napięcia | Tlenki i przebarwienia są częste |
| Prace w toku | Brak pomiędzy ciągnieniem a wyżarzaniem | Pełne cewki czekają na cykl pieca |
| Praca | Bez dodatkowej obsługi | Załadunek, rozładunek i obsługa pieca |
| Ciągłość | Wędka do szpuli w jednym przejściu | Oddzielny proces z przystankami |
Konfiguracje maszyn mające znaczenie w przypadku cienkiego drutu
Cienki drut jest prawie zawsze ciągniony na mokrej maszynie – typie zbiornika na wodę. Matryce pozostają zanurzone w emulsji, która odprowadza ciepło ze strefy odkształcania i utrzymuje smar na drucie. Poniżej około 0,4 mm standardową metodą jest ciągnienie na mokro; bez tego chłodzenia drut przegrzałby się wewnątrz matryc i pękłby.
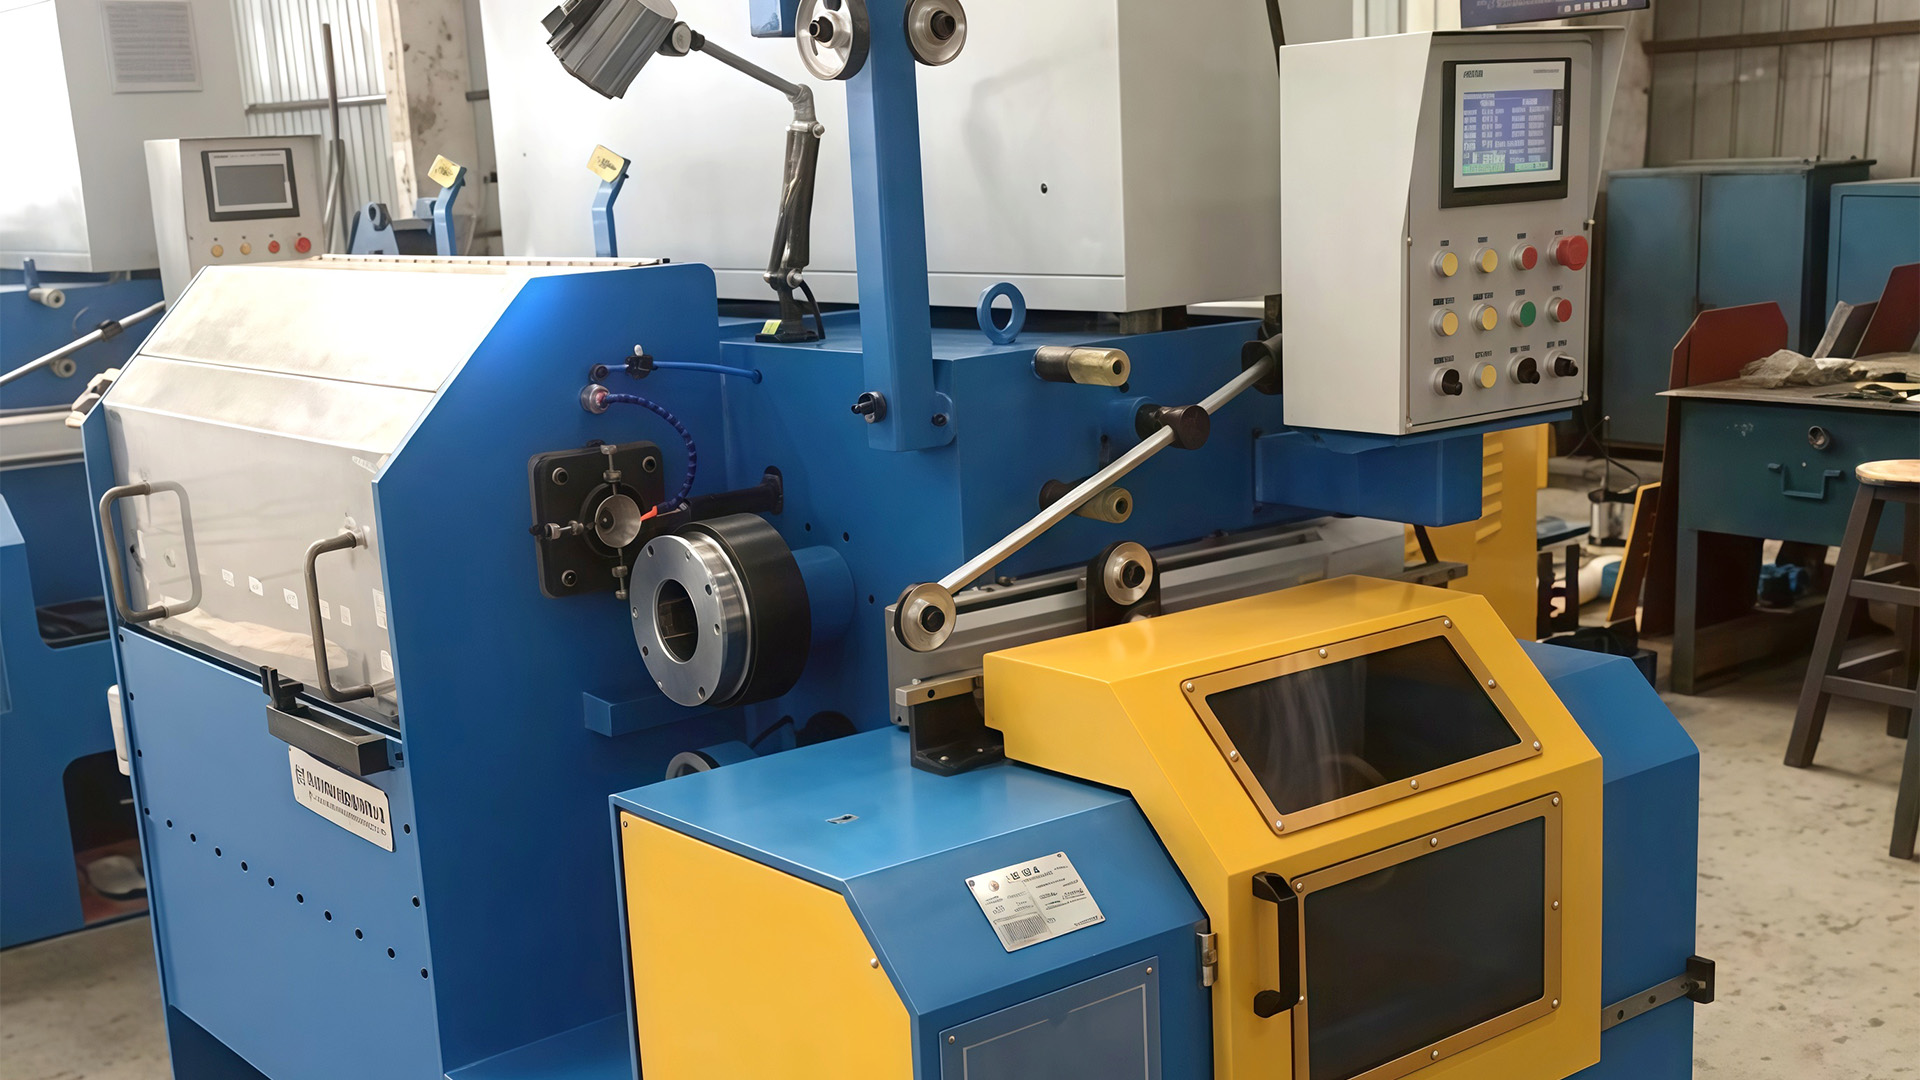
 Maszyna do ciągnienia drutu w zbiorniku na mokrą wodę do cienkiego drutu Maszyna ta obsługuje ciągnienie drutu drobnego o średnicy poniżej 0,4 mm poprzez zanurzenie matryc w emulsji w celu chłodzenia i smarowania. Pasuje do opisanej linii za stacją wypłaty, gdzie stałe chłodzenie zapobiega pęknięciom i zapewnia gładkie wykończenie powierzchni. Zobacz produkt →
Typowa linia biegnie od stacji wypłaty przez prostownicę, następnie przez 19 do 23 matryc w maszynie ze zbiornikiem wody, do wyżarzania, przez rurę chłodzącą i wreszcie na szpulę odbierającą z naprężeniem kontrolowanym przez tancerkę. Liczba matryc określa harmonogram redukcji; pozycja wyżarzania określa, jakie obciążenie widzą ostatnie kabestany, a zatem jak długo wytrzymają między remontami.
Kontrola napięcia to szczegół, który oddziela dopracowaną linię od frustrującej. Drut wyżarzany jest bardziej miękki i lekko się rozciąga pod naprężeniem, zatem zbyt mocne naciągnięcie powoduje zniekształcenie szpuli i zmianę zmierzonej średnicy. Rolka tancerska lub czujnik obciążenia utrzymują napięcie wystarczająco niskie, aby drut pozostał okrągły, a jednocześnie wystarczająco wysokie, aby można było go ciasno nawinąć.
Co sprawdzić przed zakupem
Ciągarka do drutu cienkiego z wyżarzaczem to system, a nie zbiór części. Zacznij od harmonogramu redukcji: czy maszyna ma wystarczającą liczbę matryc dla średnicy wejściowej i końcowej? Następnie porównaj moc wyżarzania z maksymalną prędkością linii, jaką będziesz pracować przy największym rozmiarze drutu w swoim zakresie.
Podczas testu fabrycznego zwróć uwagę na cztery rzeczy:
- Równomierność wydłużenia na całej szpuli, od rdzenia do warstw zewnętrznych.
- Stan powierzchni: brak śladów wyżarzania, brak zarysowań matrycy, brak widocznych tlenków.
- Szybkość pękania przy znamionowej prędkości linii, obserwowana przez kilka kolejnych godzin, a nie pojedynczą cewkę.
- Stabilność temperaturowa wyżarzania i sekcji chłodzenia po długim okresie produkcyjnym.
Zapytaj jak wyżarzacz jest zintegrowany ze sterowaniem maszyny. Oddzielne szafy mogą działać, ale zsynchronizowana linia, w której wyżarzacz podąża za prędkością kabestanu, jest znacznie łatwiejsza do utrzymania na stałym poziomie. Jeśli porównujesz konfiguracje, nasze maszyny do ciągnienia drutu ze zbiornikami na wodę strona zawiera listę rodzin maszyn zbudowanych dla tego typu procesów.
Gdzie się to opłaca: aplikacje
Cienki drut ze stali nierdzewnej — stosowany do drutu spawalniczego, tkanej siatki, zbrojenia węży w oplocie i ekranowania kabli — wymaga czystej powierzchni i niezawodnej ciągliwości. Jeśli temperatura wyżarzania zmienia się, drut staje się twardy w niektórych odcinkach, a miękki w innych, co pojawia się natychmiast podczas tkania lub skręcania.
Maszyna do rysowania zbiorników na wodę ze stali nierdzewnej Drut ze stali nierdzewnej wymaga kontrolowanego wyżarzania i czystego ciągnienia. Ta maszyna ze zbiornikiem na wodę chłodzi i smaruje twardy materiał, aby zminimalizować tarcie i zużycie matrycy, pomagając zachować ciągliwość w celu spójnego tkania lub skręcania. Zobacz produkt → Drut cienki ze stali niskowęglowej, będący surowcem do produkcji gwoździ, drutu wiążącego i ogólnego drutu wiążącego, charakteryzuje się kosztem kilograma. Drut ciągniony na twardo zużywa narzędzia formujące i jest odporny na zginanie; drut wyżarzany umożliwia pracę wzornika gwoździ lub spawarki siatki z prędkością znamionową bez konieczności zatrzymywania się.
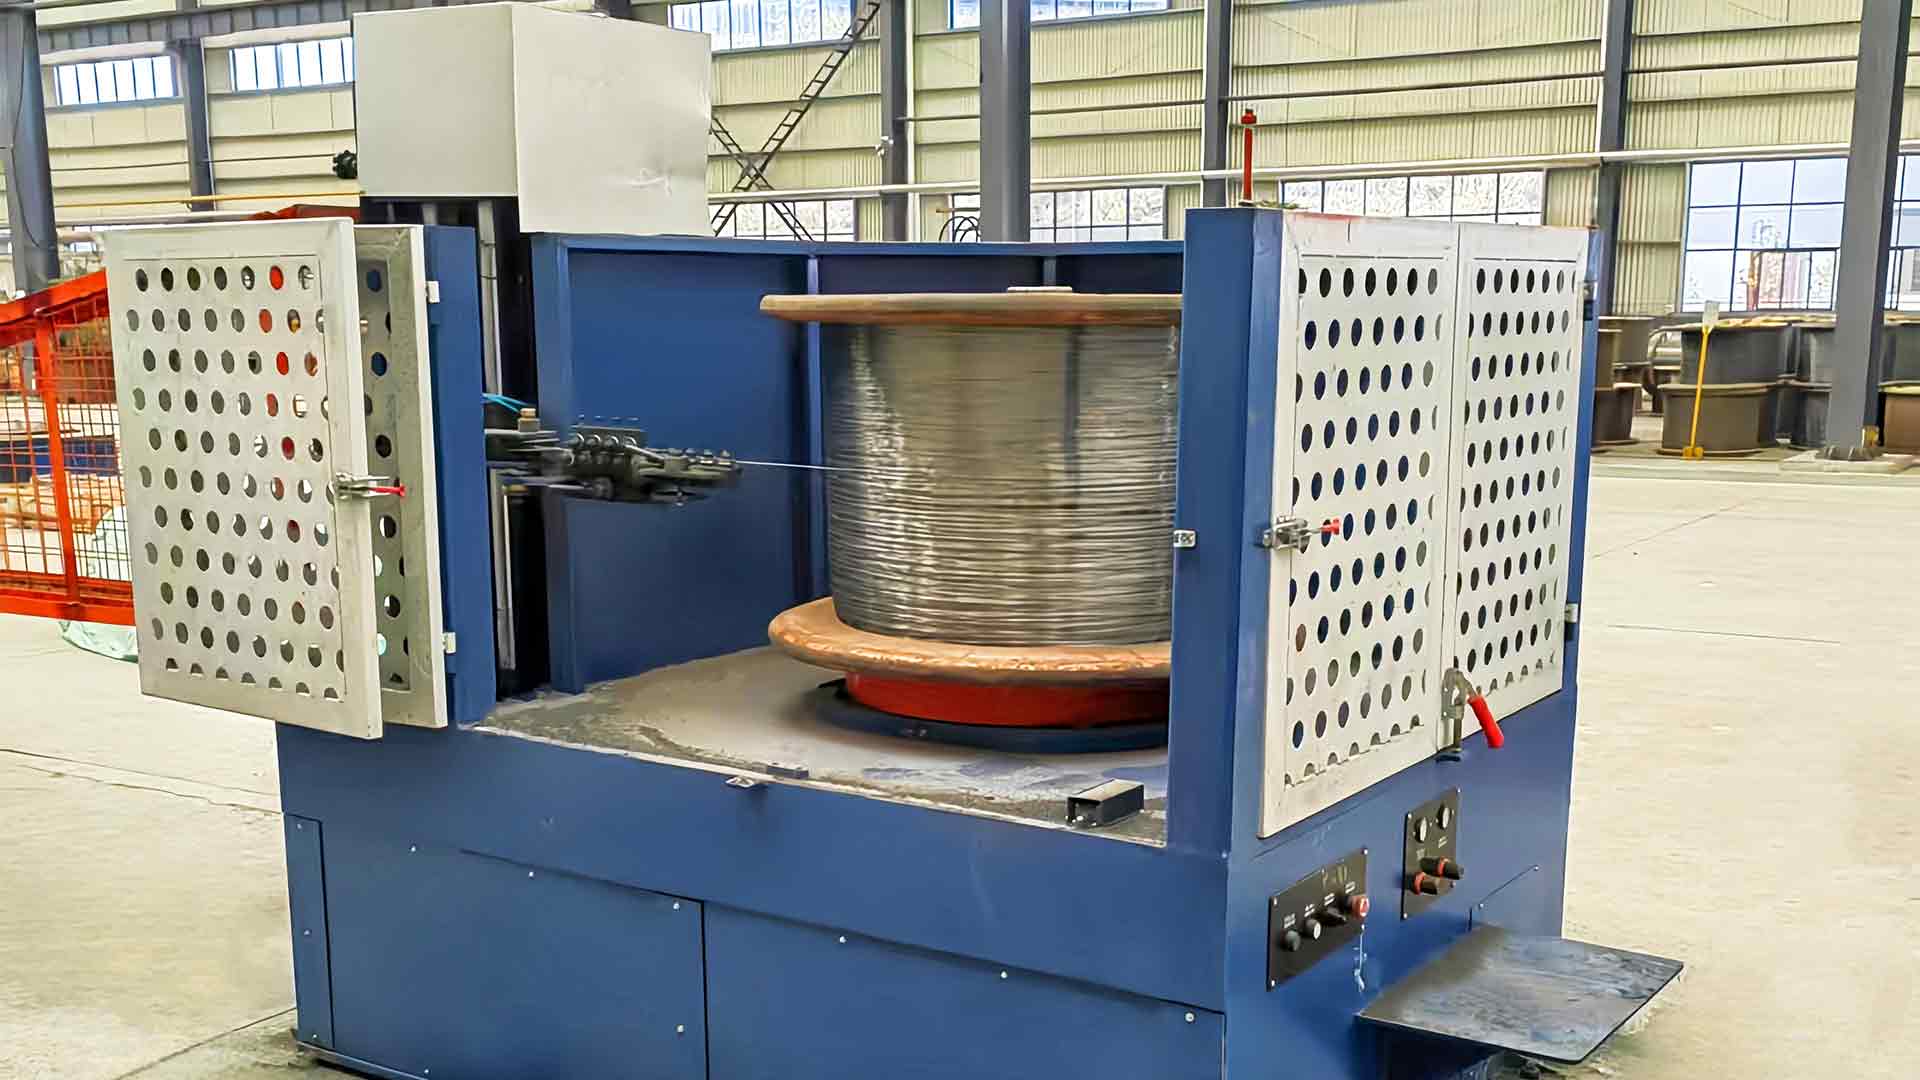
Maszyna do ciągnienia drutu ze stali niskowęglowej do zbiornika na wodę W przypadku niedrogiego drutu ze stali niskowęglowej stosowanego w gwoździach i wiązaniach maszyna ta utrzymuje stabilną temperaturę i stosuje smarowanie, aby zmniejszyć zużycie matrycy. Obsługuje gładkie ciągnienie i ciągliwość po wyżarzaniu, umożliwiając szybsze formowanie bez przerw. Zobacz produkt → Stal platerowana aluminium kieruje się tą samą logiką, z jedną regulacją: wyżarzanie musi być dopasowane do przewodności cieplnej materiału, która różni się w przypadku aluminium i stali. Zasada pozostaje niezmienna — przywróć plastyczność, utrzymuj powierzchnię w czystości i pozwól, aby następny proces przebiegał bez zakłóceń.
Oceniając maszynę, zacznij od własnych danych produkcyjnych: średnicy pręta wejściowego, końcowego rozmiaru drutu, gatunku materiału i prędkości linii potrzebnej do osiągnięcia miesięcznego tonażu. Następnie spójrz na linię jak na jeden system – matryce, kabestany, wyżarzacz, chłodzenie i odbiornik – zamiast listy nazw komponentów.
Jeżeli dostawca na to pozwala, należy pobrać próbkę z własnego materiału pręta. Maszyna, która obsługuje tę wędkę z prędkością znamionową, przy równomiernym wydłużeniu i czystej powierzchni, jest warta więcej niż jakikolwiek arkusz specyfikacji. To jest maszyna, która będzie produkować cicho, dzień po dniu.