
Notatki terenowe · Przeciąganie drutu
Cicha dyscyplina w pełni automatycznej maszyny do ciągnienia drutu w linii prostej
Lina, która ściąga pręt 5,5 mm do 1,0 mm i nikt nad nią nie stoi, nie jest cudem automatyzacji. Jest to długi łańcuch drobnych porozumień pomiędzy silnikiem, matrycą, środkiem smarnym i operatorem, a każdy z nich musi być przestrzegany przy każdym przejściu.
Przejdź się wczesnym rankiem po walcowni drutu, a usłyszysz różnicę. Zapowiada się półautomatyczna linka: kroki, brzęk zmiany szpuli, pauza podczas stabilizacji ramienia napinającego. W pełni automatyczna maszyna do linii prostych brzmi niemal nudno. Zapłata się odwraca. Kabestany szumią w rytmie. Odbiornik nawija szpulę, która będzie pełna za czterdzieści minut, a następnie się wymienia. Nie dzieje się nic dramatycznego i właśnie o to chodzi.
Od 2010 roku budujemy urządzenia do ciągnienia drutu w Wuxi, a korzenie tej branży sięgają znacznie dalej i wnioski się nie zmieniły. Automatyzacja nie usuwa umiejętności z procesu. Przenosi umiejętności z rąk operatora do projektowania linii. Pozostała część tego artykułu dotyczy tego, na czym właściwie polega ta relokacja.
Co naprawdę oznacza „w pełni automatyczny”
Wyrażenie to jest luźno używane w katalogach sprzętu. W maszynie o linii prostej powinno to oznaczać coś konkretnego: żyłka zarządza własnym naprężeniem, własnym stosunkiem prędkości i własnymi zatrzymaniami, od pierwszego przejścia do gotowej szpuli.
Zwykle sprowadza się to do czterech decyzji inżynieryjnych. Każdy kabestan ma własny napęd, a nie wspólny wał, dzięki czemu przełożenie prędkości pomiędzy przejazdami można regulować elektronicznie, zamiast ustalać je na podstawie geometrii przekładni. Napięcie pomiędzy przejściami jest mierzone i korygowane w sposób ciągły, a nie ustalane raz i na to liczymy. Przepisy są przechowywane, więc przejście z jednego produktu na drugi to wymiana ekranu i matrycy, a nie odręczny harmonogram karnetów. Linia wie, jak się zatrzymać: w przypadku zerwania drutu zatrzymuje się czysto i informuje, która pozycja matrycy uległa awarii.
- Niezależne dyski na każdym kabestanie, z kontrolą napięcia w pętli zamkniętej pomiędzy przejazdami.
- Przechowywane przepisy dla każdego produktu, więc powtarzające się zamówienia przebiegają identycznie.
- Zsynchronizowane wypłaty i wykorzystanie , więc napięcie linki jest ustalane jednorazowo i utrzymywane.
- Pamięć usterek , co zamienia przerwę od argumentu w punkt danych.
Zapłata nie jest efektowna. Oznacza to mniej pęknięć w przypadku małych średnic, lepszą koncentryczność, mniej złomu na początku szpuli i operatora, który całą zmianę spędza na obserwowaniu jakości, zamiast na maszynie.
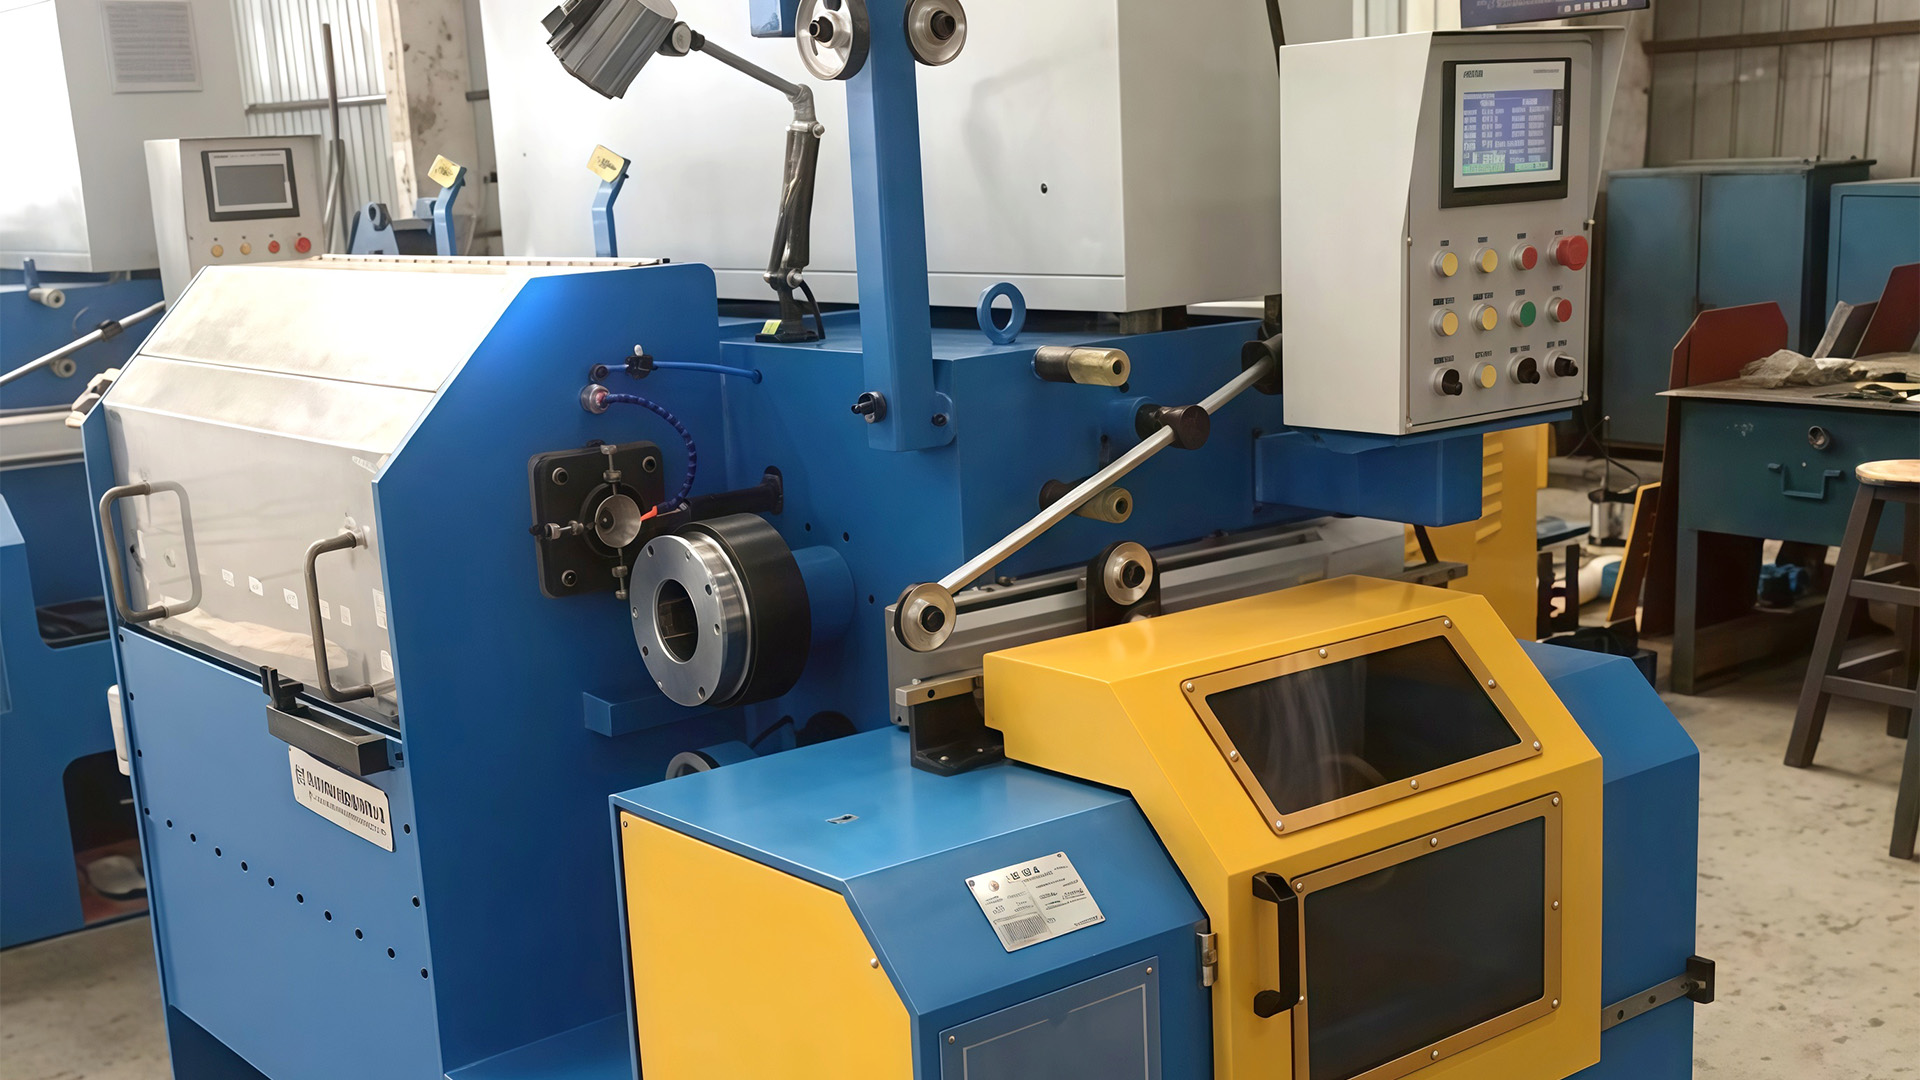
 Zintegrowany system maszyny do bezpośredniego ciągnienia drutu Kompaktowy zintegrowany system łączy w sobie rozładunek, odbiór, matryce, smarowanie, kontrolę naprężenia i ciągnięcie, aby wyciągać drut ze stali węglowej, stali nierdzewnej, mosiądzu i miedzi przy mniejszej obsłudze ręcznej. Zobacz produkt →
Jeśli chcesz najpierw zapoznać się z mechaniką, nasi inżynierowie napisali proste wyjaśnienie jak faktycznie działa pojedyncze przejście rysowania linii prostych , od kąta natarcia matrycy do uchwytu kabestanu. Warto dziesięć minut przed jakąkolwiek rozmową dotyczącą specyfikacji.
Anatomia linii: wypłata, rysunek, odbiór
Linia rysunkowa jest zwykle opisana przez jej główną maszynę, ale większość problemów leży na krawędziach. Wypłata decyduje o tym, czy wędka przybędzie spokojna, czy walcząca. Od naciągu zależy, czy gotowy drut pozostanie uporządkowany, czy splątany. W międzyczasie sekcja rysowania wykonuje pracę, o której wszyscy mówią.
| Scena | Co to robi | Gdzie linie się gubią |
|---|---|---|
| Wypłata | Podaje wędkę przy niskim, kontrolowanym napięciu | Splątanie, opór hamulca, zła geometria cewki |
| Rysunek | Zmniejsza średnicę przejścia przez przejście przez matryce węglikowe | Nierówna redukcja, zużyte matryce, poślizg kabestanu |
| Smarowanie i chłodzenie | Utrzymuje stałą temperaturę matrycy i kabestanu | Suche matryce, zablokowane dysze, zły gatunek smaru |
| Podjęcie | Nawija gotowy drut przy dopasowanym napięciu | Błędy trawersu, miękkie szpule, dryfujące napięcie |
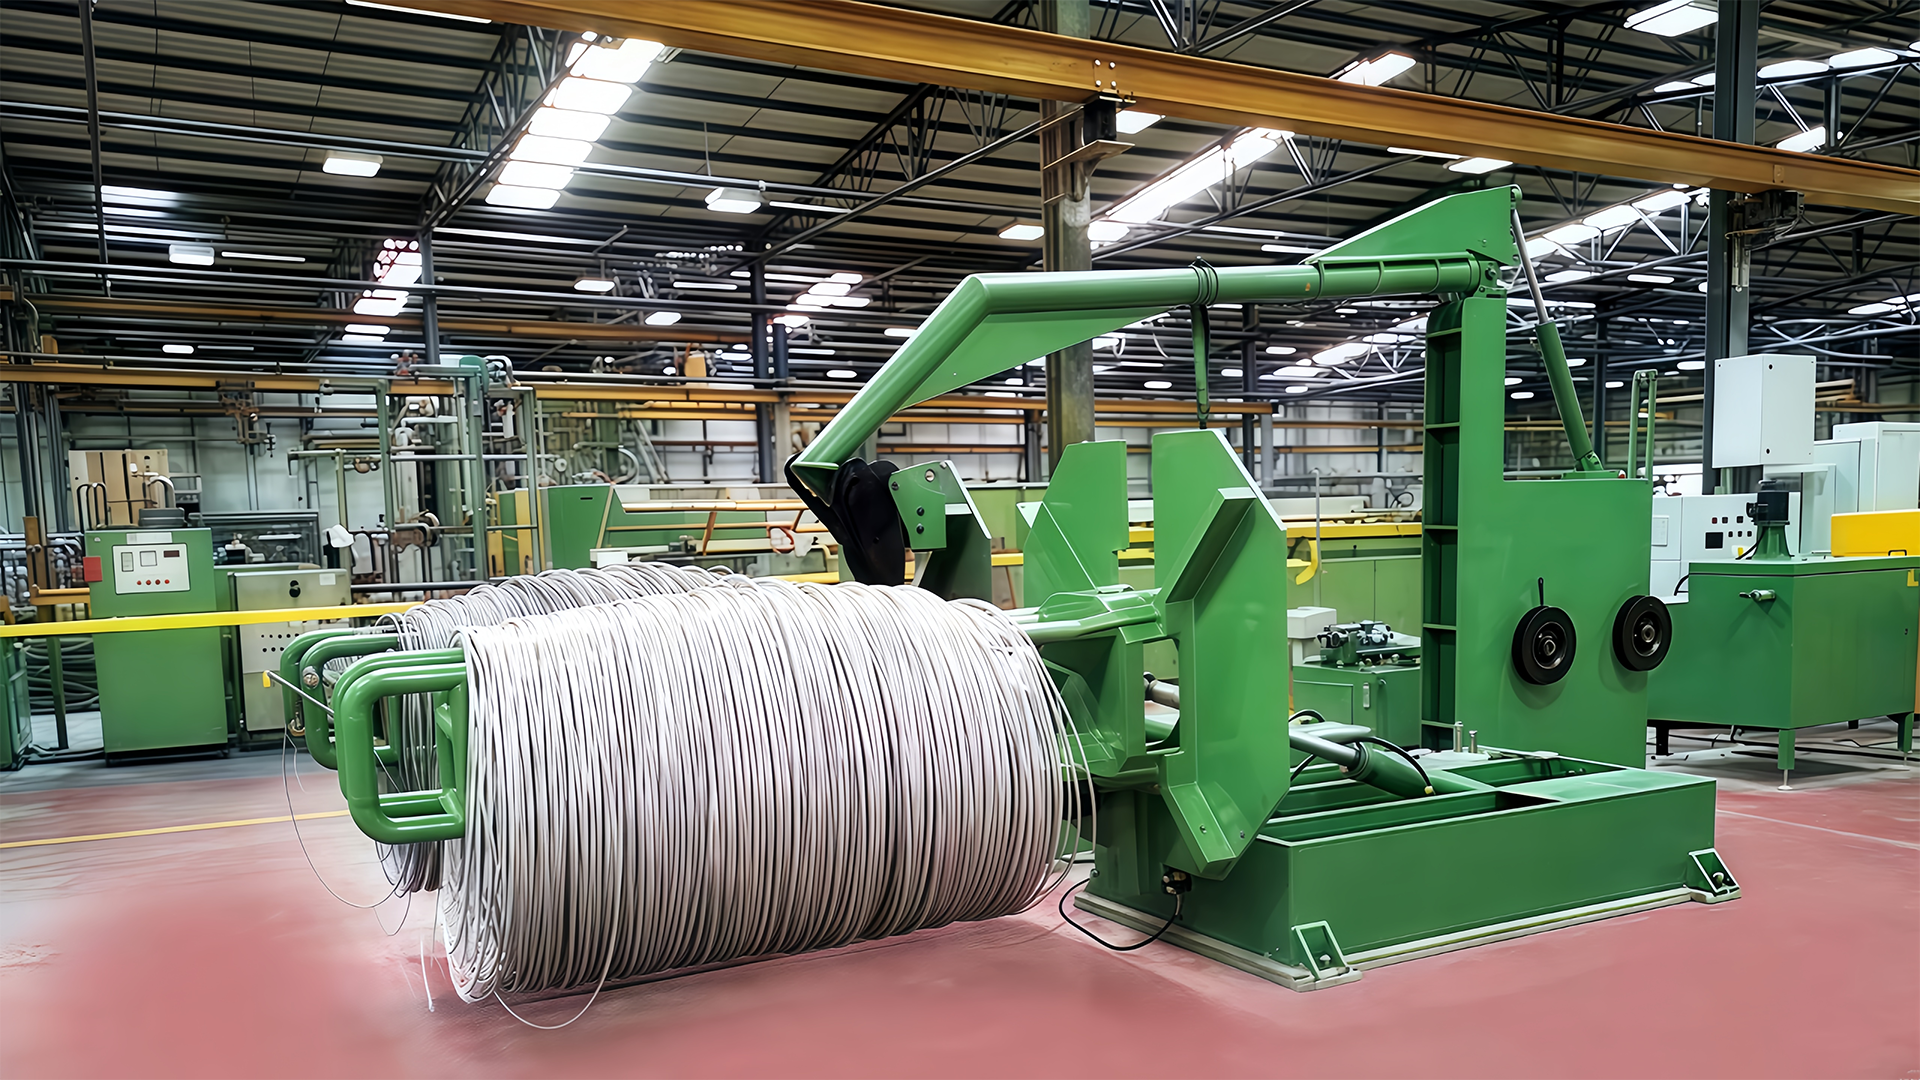
W przypadku powierzchni użytkowej ograniczeniem jest często korzyść. Konwencjonalna rama podwieszana wymaga miejsca nad głową i swobodnego obrotu; Zamiast tego, zwrotnica typu flip powoduje złożenie cewki na miejsce, co ma znaczenie, gdy linia znajduje się w istniejącej wnęce, a nie w nowym budynku. Tak czy inaczej, pytanie projektowe jest takie samo: czy pręt może wejść do pierwszej matrycy przy stałym, niskim napięciu i bez ciągnięcia bocznego?
Dopasowanie maszyny do materiału
Materiał wybiera maszynę, a nie odwrotnie. Jest to najczęstsze nieporozumienie, z jakim spotykamy się w zapytaniach i warto je wyjaśnić, zanim zaczniemy omawiać cokolwiek innego.
Stal niskowęglowa: szkielet roboczy
Drut niskowęglowy luzem do gwoździ, siatek, ogrodzeń i wiązań jest ciągniony na sucho, ponieważ powierzchnia może przenosić suchy smar do matrycy, a ekonomiczność nagradza prędkość i długie przebiegi. Dobrze dopasowana maszyna tego typu będzie utrzymywać stabilny harmonogram przejazdów przez wiele godzin, a głównym zadaniem operatora będzie kontrola matryc i logistyka szpuli, a nie interwencja.
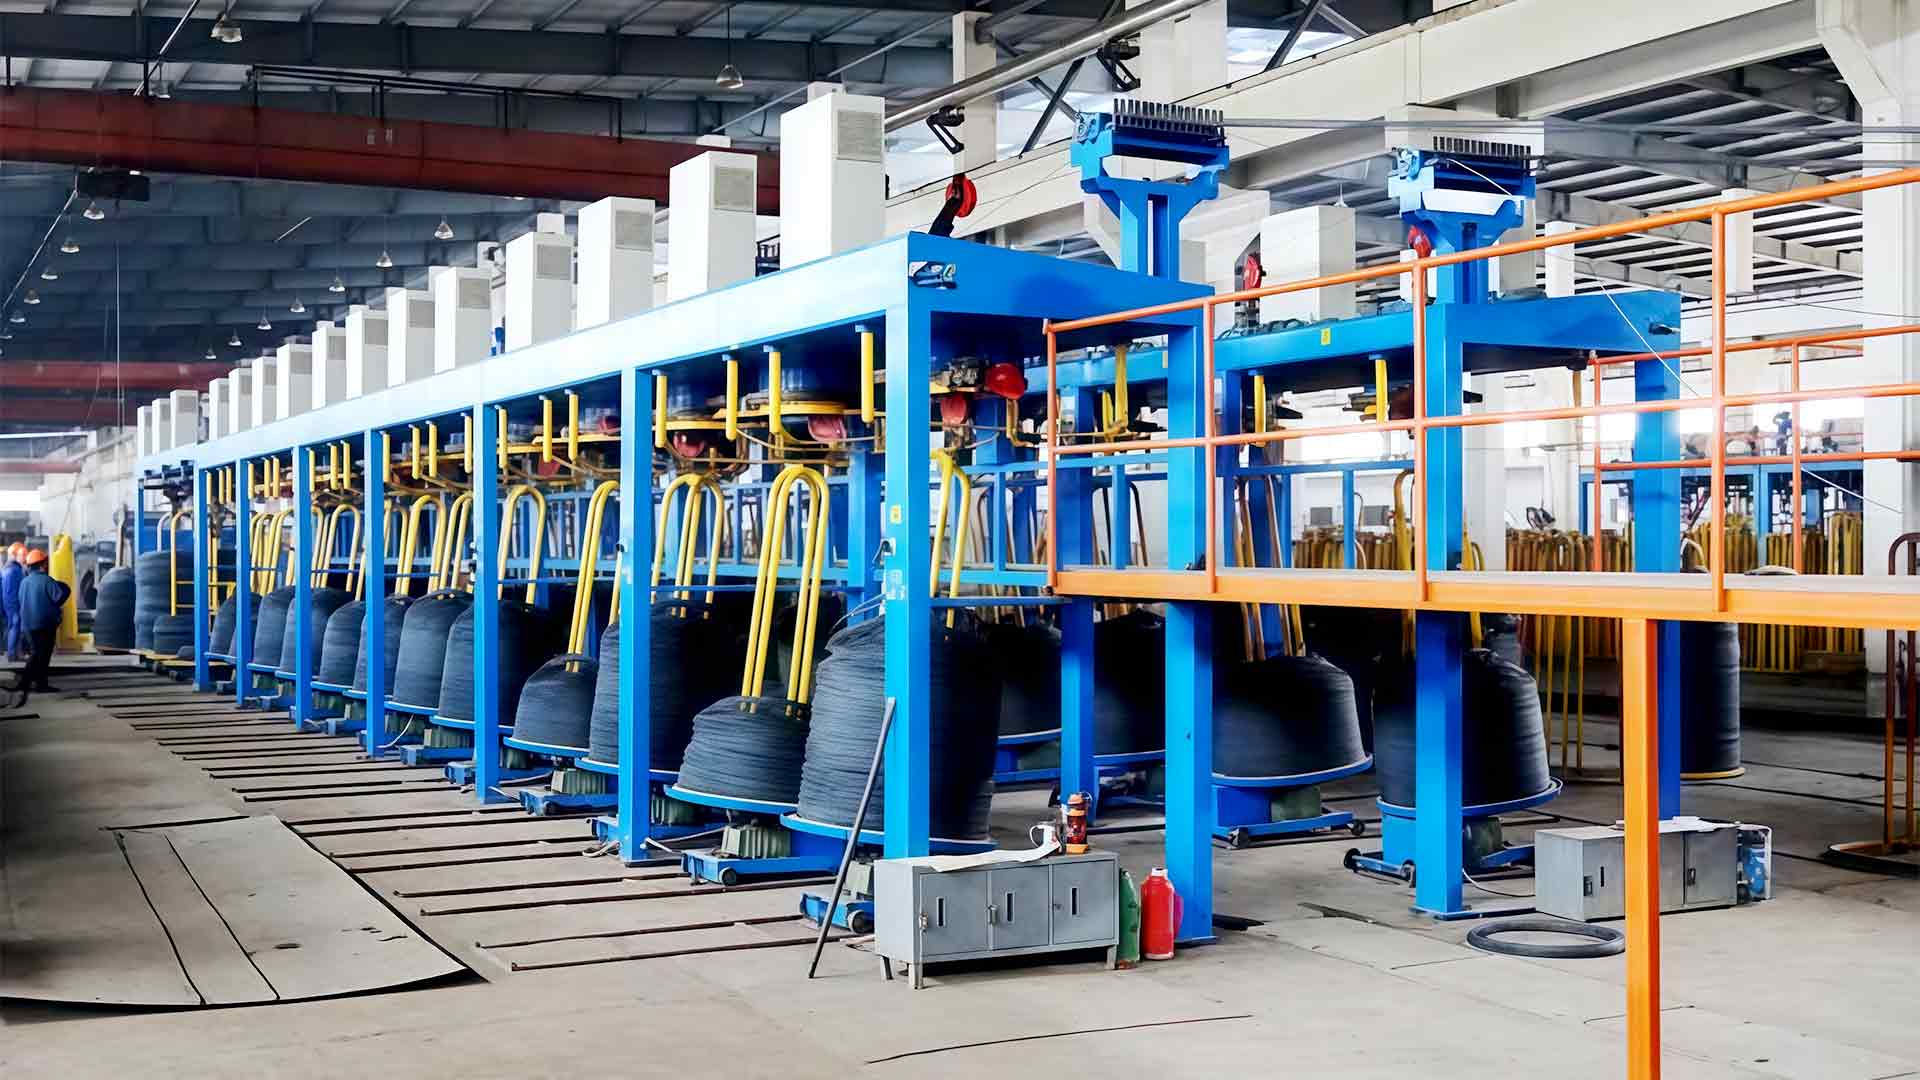
Maszyna do ciągnienia drutu prostego ze stali niskowęglowej Prosta maszyna do ciągnienia na sucho drutu ze stali niskowęglowej, zaprojektowana w celu zmniejszenia średnicy przy jednoczesnym zachowaniu wytrzymałości i konsystencji w przypadku siatek, ogrodzeń i wiązań. Zobacz produkt → Powierzchnie nierdzewne i inne wrażliwe
Stal nierdzewna i większość cienkiego drutu stosowanego w tkactwie lub kablówkach lepiej sprawdzają się w przypadku ciągnienia na mokro w maszynie ze zbiornikiem wody, gdzie matryca i drut są całkowicie zanurzone. Ciecz odprowadza ciepło, utrzymuje powierzchnię w czystości i sprawia, że drobniejsze przejścia stają się realistyczne. Próby ciągnienia na sucho tych materiałów zwykle objawiają się zarysowaniami, zużyciem matrycy lub niewyjaśnioną wysypką pęknięć w ostatnich dwóch przejściach.
Drut powlekany i kompozytowy
Stal pokryta aluminium i podobne przewodniki kompozytowe wymagają delikatniejszych redukcji i starannej geometrii matrycy, ponieważ płaszcz jest bardziej miękki niż rdzeń i odkształca się inaczej. Harmonogram przejść musi chronić warstwę zewnętrzną, jednocześnie redukując rdzeń.
Warto zrobić sobie przerwę. Jeśli dostawca oferuje maszynę do linii suchej, prostej do stali nierdzewnej, nie pytając o wykończenie powierzchni, smar i końcowe zastosowanie, oferta ta jest ceną, a nie odpowiedzią techniczną. Zapytaj, co dzieje się w czwartym kroku.
Nasze własne zakres ciągnienia drutu w linii prostej obejmuje druty siatkowe, zastosowania niskoemisyjne, pokryte aluminium i mocno suche, właśnie dlatego, że ta sama rama nie pasuje do każdego materiału.
Liczby, o które warto się kłócić
Większość zachowania linii rysunkowej jest ustalana na papierze, w harmonogramie przebiegu. Kiedy klient przesyła nam specyfikację, są to dane, nad którymi wspólnie pracujemy, zanim zostanie wybrany pojedynczy komponent.
- Średnica wlotu i wylotu plus zakres tolerancji, który faktycznie ma znaczenie w dalszej części łańcucha dostaw.
- Redukcja za przejście , zazwyczaj w zakresie od osiemnastu do dwudziestu pięciu procent redukcji powierzchni w przypadku prac niskoemisyjnych, skorygowanej o plastyczność materiału.
- Kolejność matryc i kąt natarcia łącznie z gatunkiem węglika i oczekiwaną żywotnością matrycy pomiędzy polerowaniami.
- Wydajność chłodzenia , rozmiar odpowiedni na najgorsze letnie popołudnie, a nie na przeciętny dzień.
- Rozmiar silnika i zakres prędkości , z rzeczywistą szybkością produkcji, a nie maksymalną broszurą.
- Format szpuli i obsługa , ponieważ szybka maszyna, która zatrzymuje się co dwadzieścia minut w celu wymiany szpuli, nie jest szybka.
W naszej hali produkcyjnej jest takie powiedzenie: linia rysunkowa rzadko zawodzi przy pełnej prędkości. Zawodzi przy przejściu na walutę, kiedy wszyscy się spieszą.
Dlatego sekwencję przełączeń traktujemy jako cechę konstrukcyjną. Skok przesuwu, mocowanie szpuli, mocowanie drutu i rampa hamowania decydują o tym, czy wymiana szpuli zajmie czterdzieści sekund, czy cztery minuty, a różnica ta zwiększa się podczas trzech zmian.
Uruchomienie i długi okres własności
Interesująca część własności zaczyna się po przykręceniu maszyny. Wyrównanie, płaskość fundamentów, docieranie matrycy i przeszkolenie operatorów decydują, czy pierwszy miesiąc będzie gładką rampą, czy serią negocjacji ze śmietnikiem.
- Najpierw wyrównanie. Linia jest tak prosta, jak jej odniesienie, a niewielki błąd wysokości przy wypłacie staje się bocznym naciągnięciem na pierwszej kostce.
- Przerwa w matrycach. Nowe matryce wymagają delikatnego startu; prowadzenie świeżego zestawu na pełnej redukcji jest kosztownym nawykiem.
- Trenuj na ekranie przepisu, a nie tylko za pomocą przycisków. Operatorzy, którzy rozumieją, dlaczego zmienił się współczynnik, podejmują lepsze decyzje o trzeciej nad ranem.
- Dbaj o uczciwość materiałów eksploatacyjnych. Matryce, proszek smarowy i jakość wody chłodzącej to trzy elementy, które po cichu wyznaczają kalendarz konserwacji.
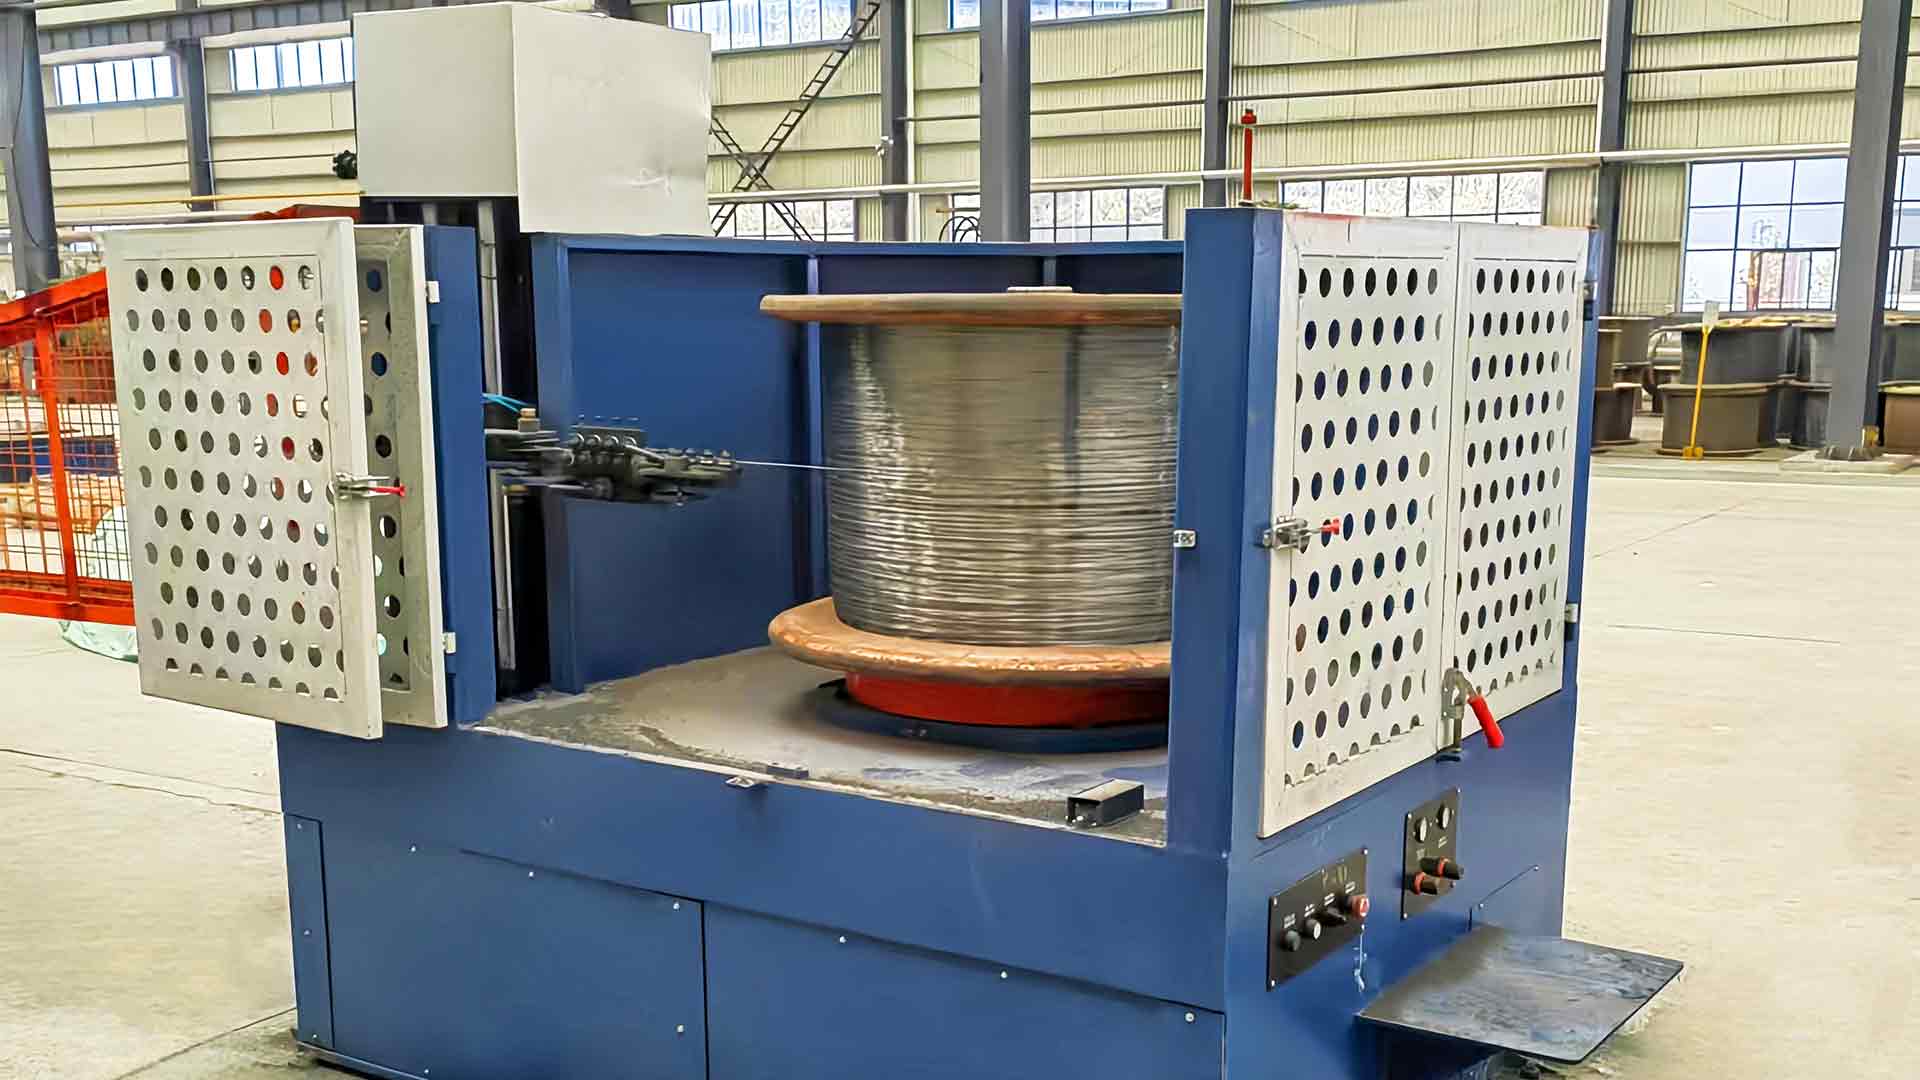
Maszyna do nawijania szpul do linii ciągnienia drutu Sterowany przez sterownik PLC nawija drut miedziany, aluminiowy, stalowy i stopowy na szpule o różnych rozmiarach, z regulowaną prędkością i naprężeniem, aby chronić kształt drutu podczas przechowywania. Zobacz produkt → Ponieważ nasz warsztat posiada certyfikat ISO 9001, a nasze maszyny noszą oznakowanie CE dla klientów europejskich, dokumentacyjna strona uruchomienia jest zazwyczaj prosta. W ciągu piętnastu lat wysyłaliśmy produkty do ponad czterdziestu krajów, a kwestie przekazania są niezwykle podobne, niezależnie od tego, czy linia wyląduje w Jiangsu, czy w Europie Wschodniej.
Co pomaga nam w dokładnym cytowaniu. Materiał i gatunek, średnica wlotu i wylotu, docelowa prędkość linii, typ i waga szpuli oraz dostępne zasilanie. Dzięki tym pięciu odpowiedziom zamiast zgadywać, możemy zaproponować harmonogram zaliczeń.
W pełni automatyczną maszynę do ciągnienia drutu w linii prostej najlepiej rozumieć jako element choreografii przemysłowej. Poszczególne ruchy są proste: ciągnięcie, zmniejszanie, schładzanie, wiatr. To, co sprawia, że jest to automatyczne, polega na tym, że wszystkie trzymają swój czas, godzina po godzinie, szpula po szpuli, bez poprawiania ich przez osobę.
Dlatego też jesteśmy ostrożni, jeśli chodzi o obietnicę „pełnej automatyzacji” w nagłówku. Wersja uczciwa to lina, której napięcie, przełożenie i przestoje są zaprojektowane na tyle szczegółowo, że operator może nadzorować trzy przejazdy do przodu zamiast jednego przejazdu z tyłu. Kiedy tak się dzieje, maszyna przestaje być w centrum uwagi, a obiektem znów staje się drut.
Jeśli pracujesz nad specyfikacją, wyślij nam przewód, który zamierzasz narysować, i przewód, który chcesz zakończyć. Powiemy Ci, gdzie najprawdopodobniej leżą trudności i które z nich maszyna może sama rozwiązać.