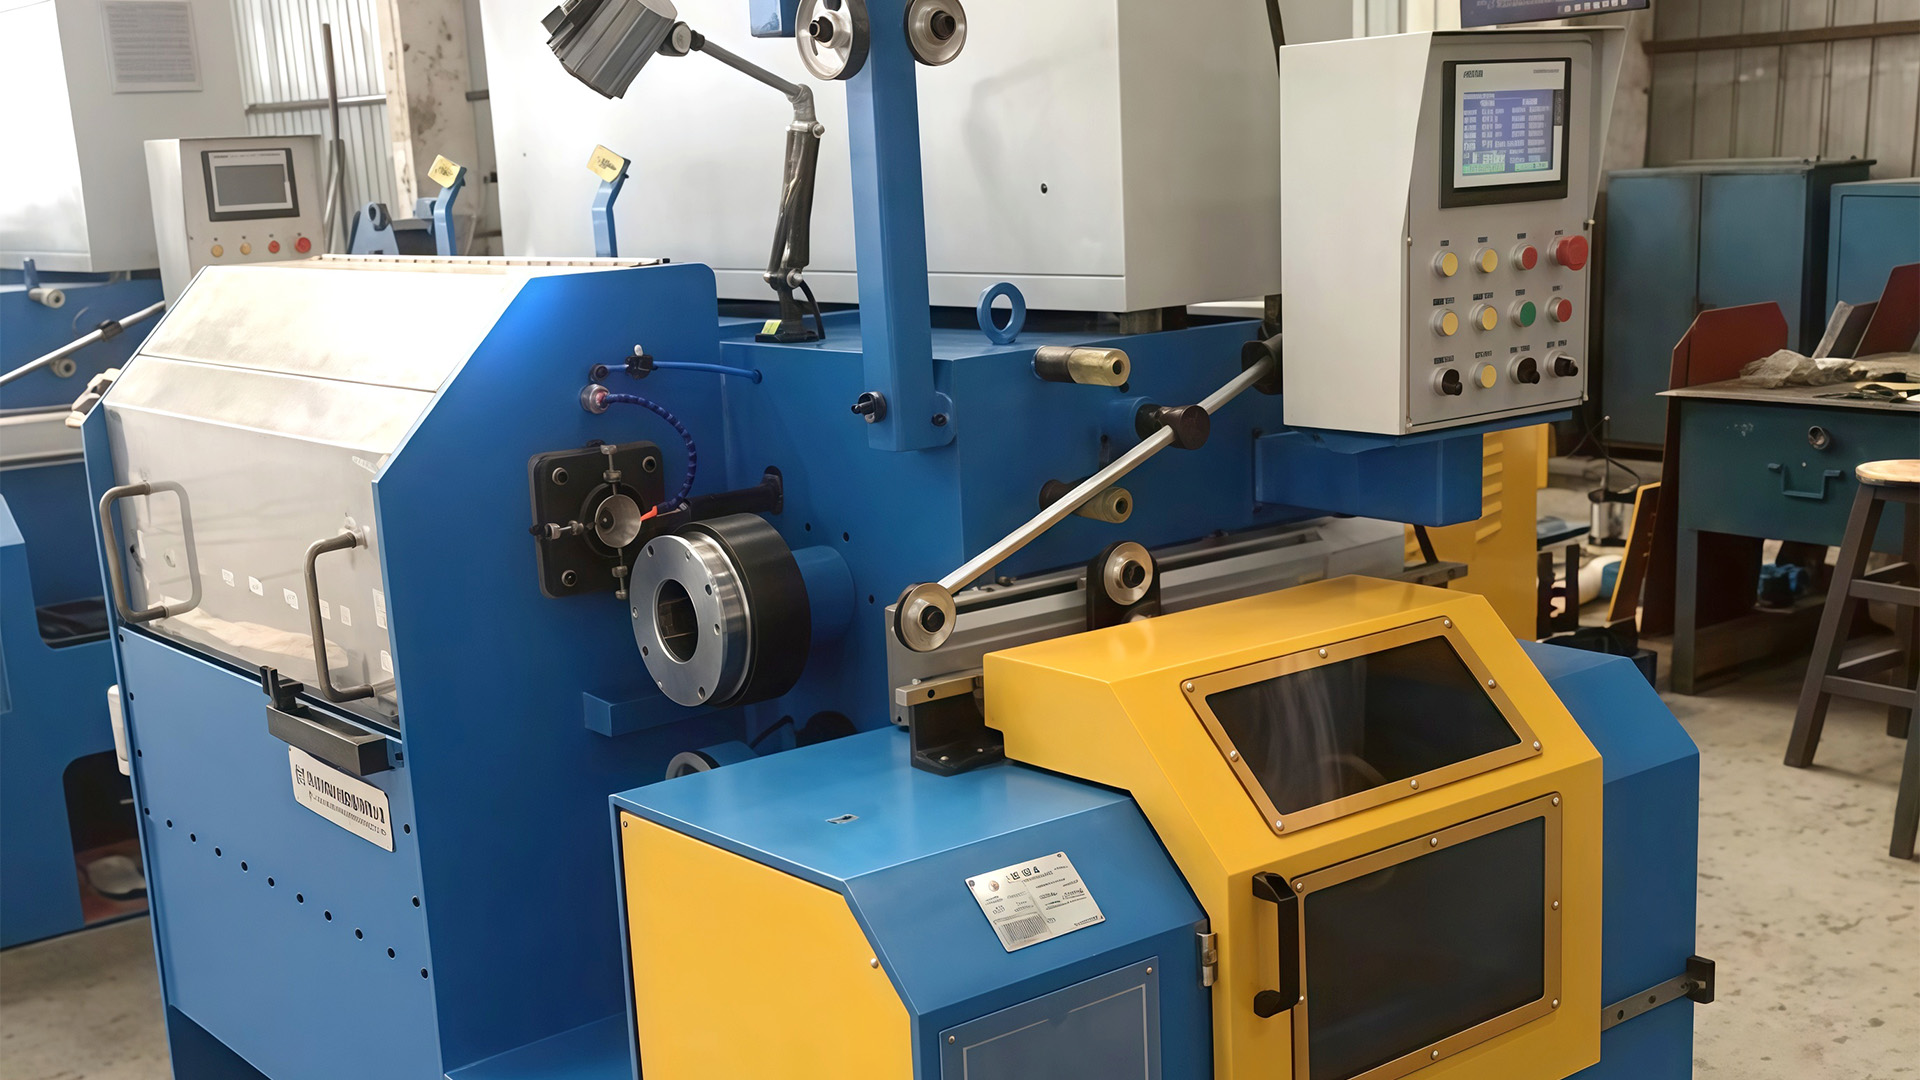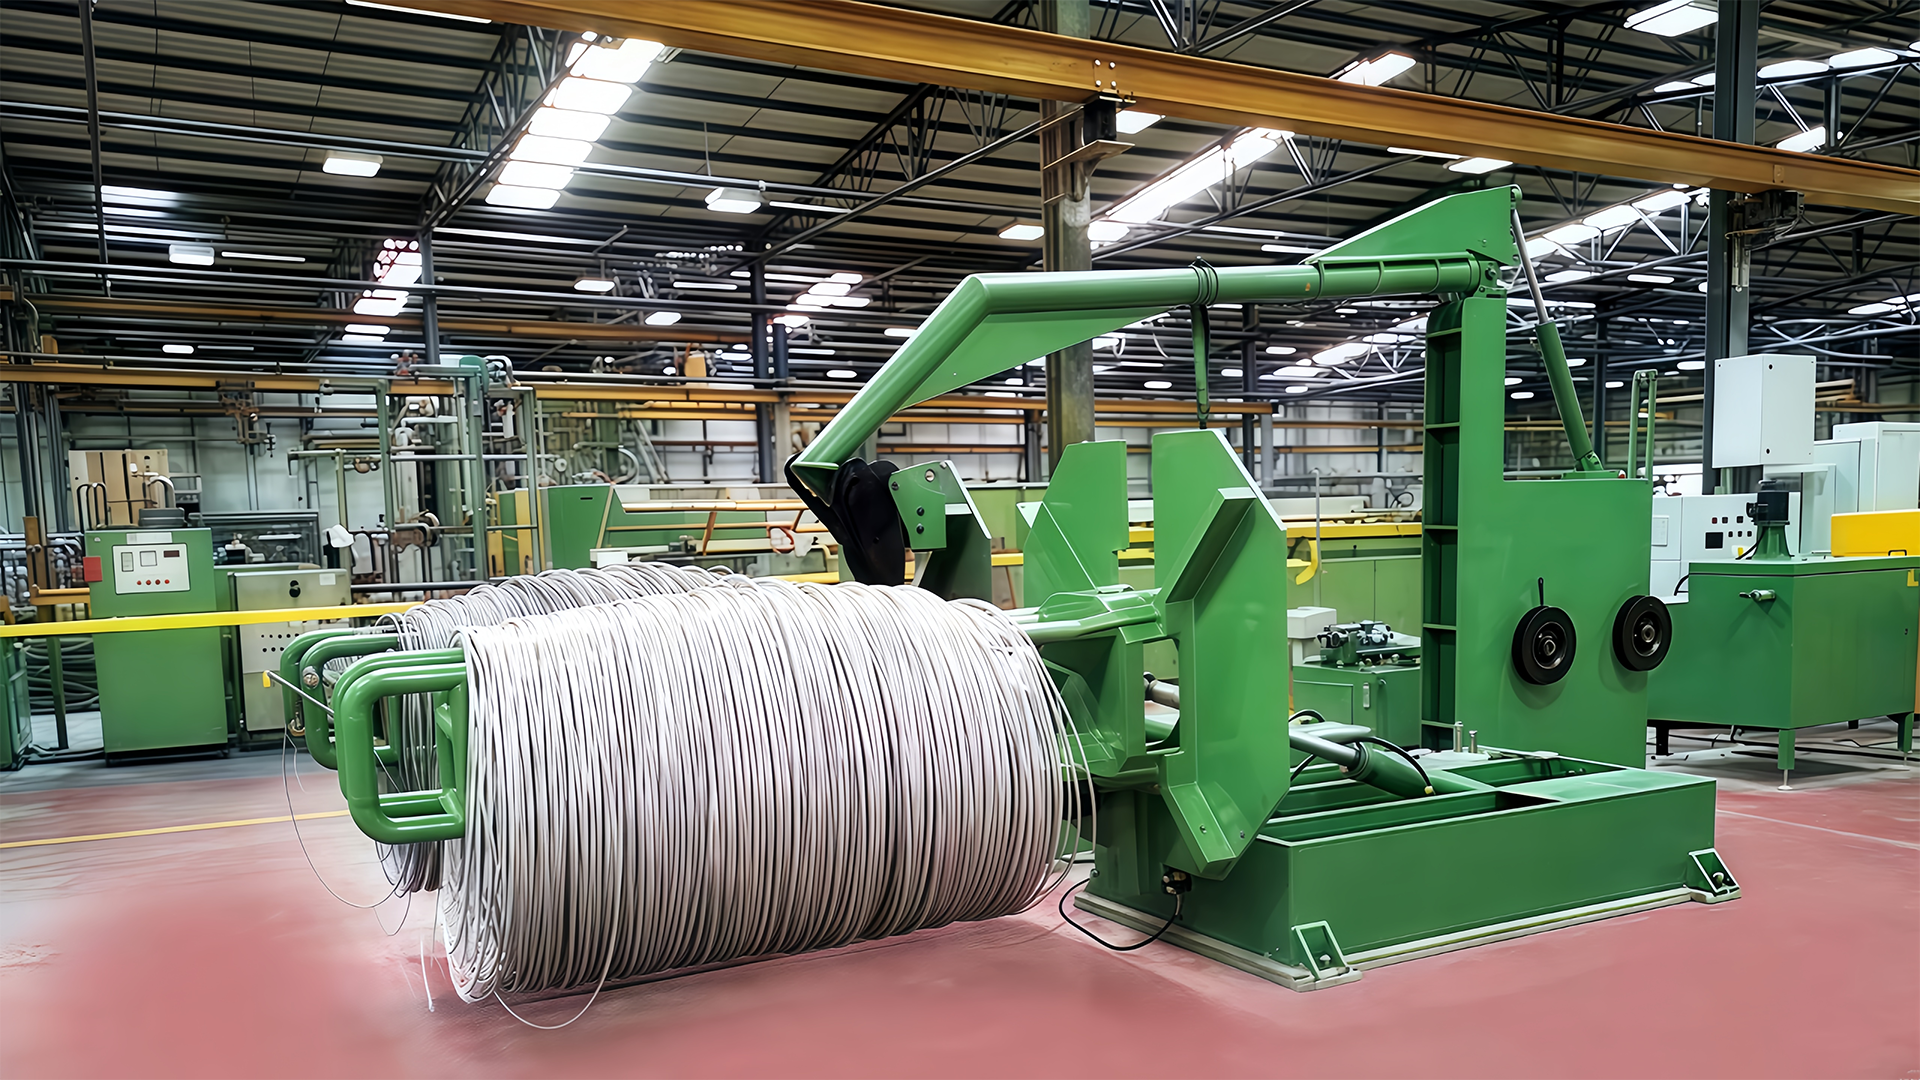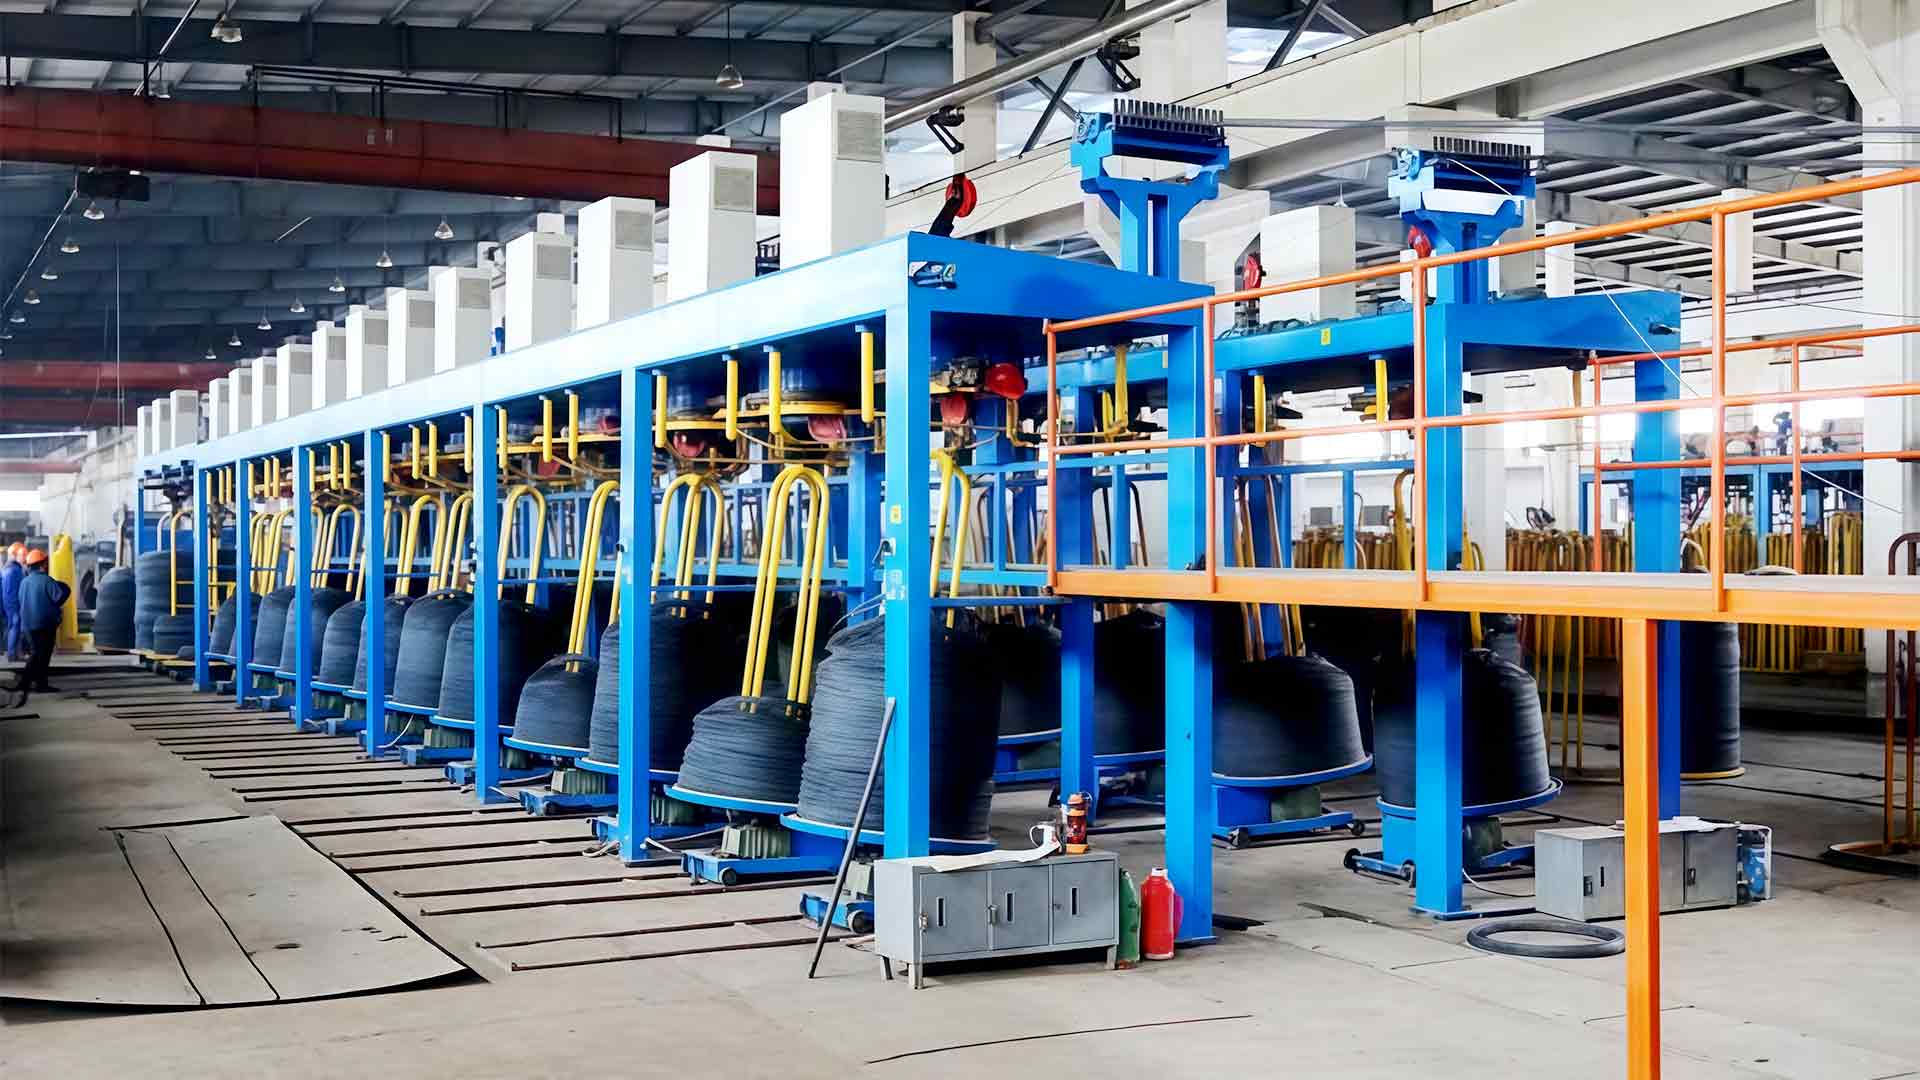

Pod koniec zmiany przejdź się po pracowni rysunkowej i zazwyczaj zanim ktokolwiek otworzy panel sterowania, będziesz w stanie stwierdzić, jak działa linia wysokoemisyjna. Smar jest nadal przezroczysty, opakowania wychodzące z urządzenia są mocne i równe, a wokół uchwytów matryc nie występuje niebieskie zabarwienie natryskowe. Maszyna może działać szybko, a mimo to ulegać awariom. Ta różnica między szybkością a wydajnością jest częścią, której nie ujmuje żaden rysunek w broszurze.
Od dłuższego czasu budujemy sprzęt do rysowania w Wuxi. Firma, która przekształciła się w Jinding Technology, wyrosła z małego rodzinnego warsztatu w latach 90. XX wieku, a maszyny, które dziś dostarczamy, nadal czerpią lekcje z tych pierwszych instalacji, a ponad 550 linii działa obecnie w ponad 40 krajach. Poniżej opisano, jak wyjaśniamy wydajność klientom wybierającym mokrą linię o wysokiej zawartości węgla lub próbującym wycisnąć więcej z tej, która już stoi na podłodze.
Dlaczego drut wysokowęglowy wymaga bardziej mokrej żyłki
Do maszyny trafia opatentowany pręt o wysokiej zawartości węgla: drobna struktura perlityczna, wytrzymałość na rozciąganie dostosowana w walcarni drutu oraz cienka mosiężna lub fosforanowa powłoka nośna, która istnieje z jednego powodu — do utrzymywania smaru na matrycy. Wszystko, co robi linia rysunkowa od tego momentu, jest negocjacją z hartowaniem. Każde przejście zamienia siłę ciągnięcia w ciepło i gęstość dyslokacji, dzięki czemu drut staje się mocniejszy, mniej plastyczny i znacznie mniej wyrozumiały.
Przy zawartości węgla 0,8% i wyższej to przebaczenie szybko się kończy. Wciśnij redukcję wykraczającą poza to, co konstrukcja może wchłonąć, a awaria nie zawsze nastąpi tam, gdzie można się tego spodziewać. Ujawnia się później w postaci centralnego pęknięcia, pęknięcia kielicha i stożka na kabestanie lub wyniku rozciągania, który wypływa przez okno klienta trzy dni po zapakowaniu cewki.
Ciągnienie na mokro jest odpowiedzią branży na problem ciepła. Zalewanie bloków i matryc smarem usuwa ciepło znacznie szybciej niż powietrze, dlatego mokre maszyny wytrzymują 1000 m/min i więcej, podczas gdy suche linie muszą się cofać. Jednak obwód chłodzenia jest tak dobry, jak dyscyplina wokół niego. Gdy temperatura smaru wzrośnie o pięć stopni powyżej wartości zadanej, wytrzymałość filmu spada, tarcie wzrasta, a dodatkowe ciepło wraca bezpośrednio do drutu. Nic w maszynie się nie zmieniło, ale wydajność tak.
Dźwignie, które faktycznie wpływają na wydajność
Harmonogram przepustek i redukcja na kostkę
Nic tak nie kształtuje wyników wysokoemisyjnych jak sekwencja redukcji. Harmonogram odpowiedni dla stali miękkiej — obfite ugryzienia, kilka matryc — spowoduje przerwanie drutu wysokowęglowego przed trzecim blokiem. Większość linii mokrych do tego zadania pracuje w zakresie redukcji powierzchni o 15–25% na przejście i zwęża się w kierunku matryc wykańczających, gdzie jakość powierzchni i tolerancja średnicy mają większe znaczenie niż zmniejszenie objętości. Kąt natarcia, długość łożyska i napięcie oparcia podlegają tym samym obliczeniom; nie są to niezależne ustawienia.
Kontrola poślizgu pomiędzy blokami
W maszynach typu ślizgowego drut jest ciągnięty nieco szybciej niż opuszczany przez niego kabestan i ta niewielka różnica powoduje utrzymanie napięcia liny. To także miejsce, w którym kumulują się błędy: dwuprocentowy dryf w jednym bloku powoduje zużycie matrycy w dalszej części procesu oraz owalność, którą klient zauważa wcześniej niż my. Bloki z napędem bezpośrednim serwo, napędzane indywidualnie i z przekładnią elektroniczną, zarabiają na kosztach w przypadku prac wysokoemisyjnych właśnie dlatego, że przełożenie utrzymuje się, a nie dryfuje pod wpływem obciążenia i temperatury.
Chłodzenie, smarowanie i filtracja
Mokry smar jest płynem roboczym, a nie wygodnym chłodziwem. Stężenie, pH, stopień zmydlania, a przede wszystkim zawartość drobnego pyłu decydują o tym, czy folia wytrzyma ciśnienie na matrycy. Temperatura to zmienna, na którą zwracamy największą uwagę. W większości sklepów zakres, w którym folia zachowuje się w przewidywalny sposób, wynosi 35–45°C, a płytowy wymiennik ciepła z przyzwoitą pętlą osadzania i filtracji utrzyma ten zakres znacznie pewniej niż zwykłe dodanie większej ilości smaru, gdy zrobi się gorąco.
Tuż za nimi znajdują się trzy kolejne czynniki i to one są najczęściej traktowane po namyśle:
- Umrzyj praktyką — gatunek węglika, kąt natarcia i długość łożyska dopasowana do drutu, z matrycami diamentowymi zarezerwowanymi dla najlepszych rozmiarów.
- Kontrola napięcia i pętli — stałe napięcie wypłaty zatrzymuje zmiany średnicy przed ich rozpoczęciem.
- Podbieranie i szpulowanie — wystarczające naprężenie, aby uzyskać mocny pakiet, nigdy tak duże, aby drut ugiął się na bębnie.
- Monitorowanie stanu — ciśnienie chłodziwa, temperatura matrycy i wykrywanie pęknięć mówią więcej o wydajności niż jakikolwiek odczyt prędkości.
Benchmarki wydajności w skrócie
Poniższe pasma pokazują zdrowe, mokre żyłki o wysokiej zawartości węgla. Traktuj je jako początek rozmowy na temat konkretnego gatunku, powłoki i wykończonej średnicy, a nie jako uniwersalną specyfikację.
| Parametr | Typowy zespół roboczy | Czym jeździ |
|---|---|---|
| Średnica pręta wlotowego | 5,5 – 8,0 mm | Liczba matryc i całkowita długość maszyny |
| Redukcja powierzchni na przejazd | 15 – 25%, zwężające się na finiszu | Ryzyko wybuchów centralnych i pęknięć w środku cewki |
| Szybkość rysowania | 600 – 1200 m/min | Wydajność na zmianę, zbilansowana w stosunku do wydajności chłodniczej |
| Temperatura mokrego smaru | 35 – 45°C | Siła filmu i życie |
| Prześlizguj się między blokami | 2 – 6% na maszynach typu slip | Stopień zużycia matrycy i wykończenie powierzchni |
| Napięcie odbioru | Najniższa wartość, która nadal stanowi solidny pakiet | Gęstość opakowania i prostość drutu |
| Szybkość przerw | Poniżej jednej przerwy na dziesięć ciągnionych ton | Jedyna uczciwa liczba wydajności na arkuszu |
Większość korzyści leży w dopasowaniu maszyny do zadania, a nie do najszybszej podanej prędkości. Kompaktowy układ poziomy często ma większy sens niż długi blok o dużej wytrzymałości, gdy wielkość partii jest umiarkowana, a powierzchnia podłogi jest mała.
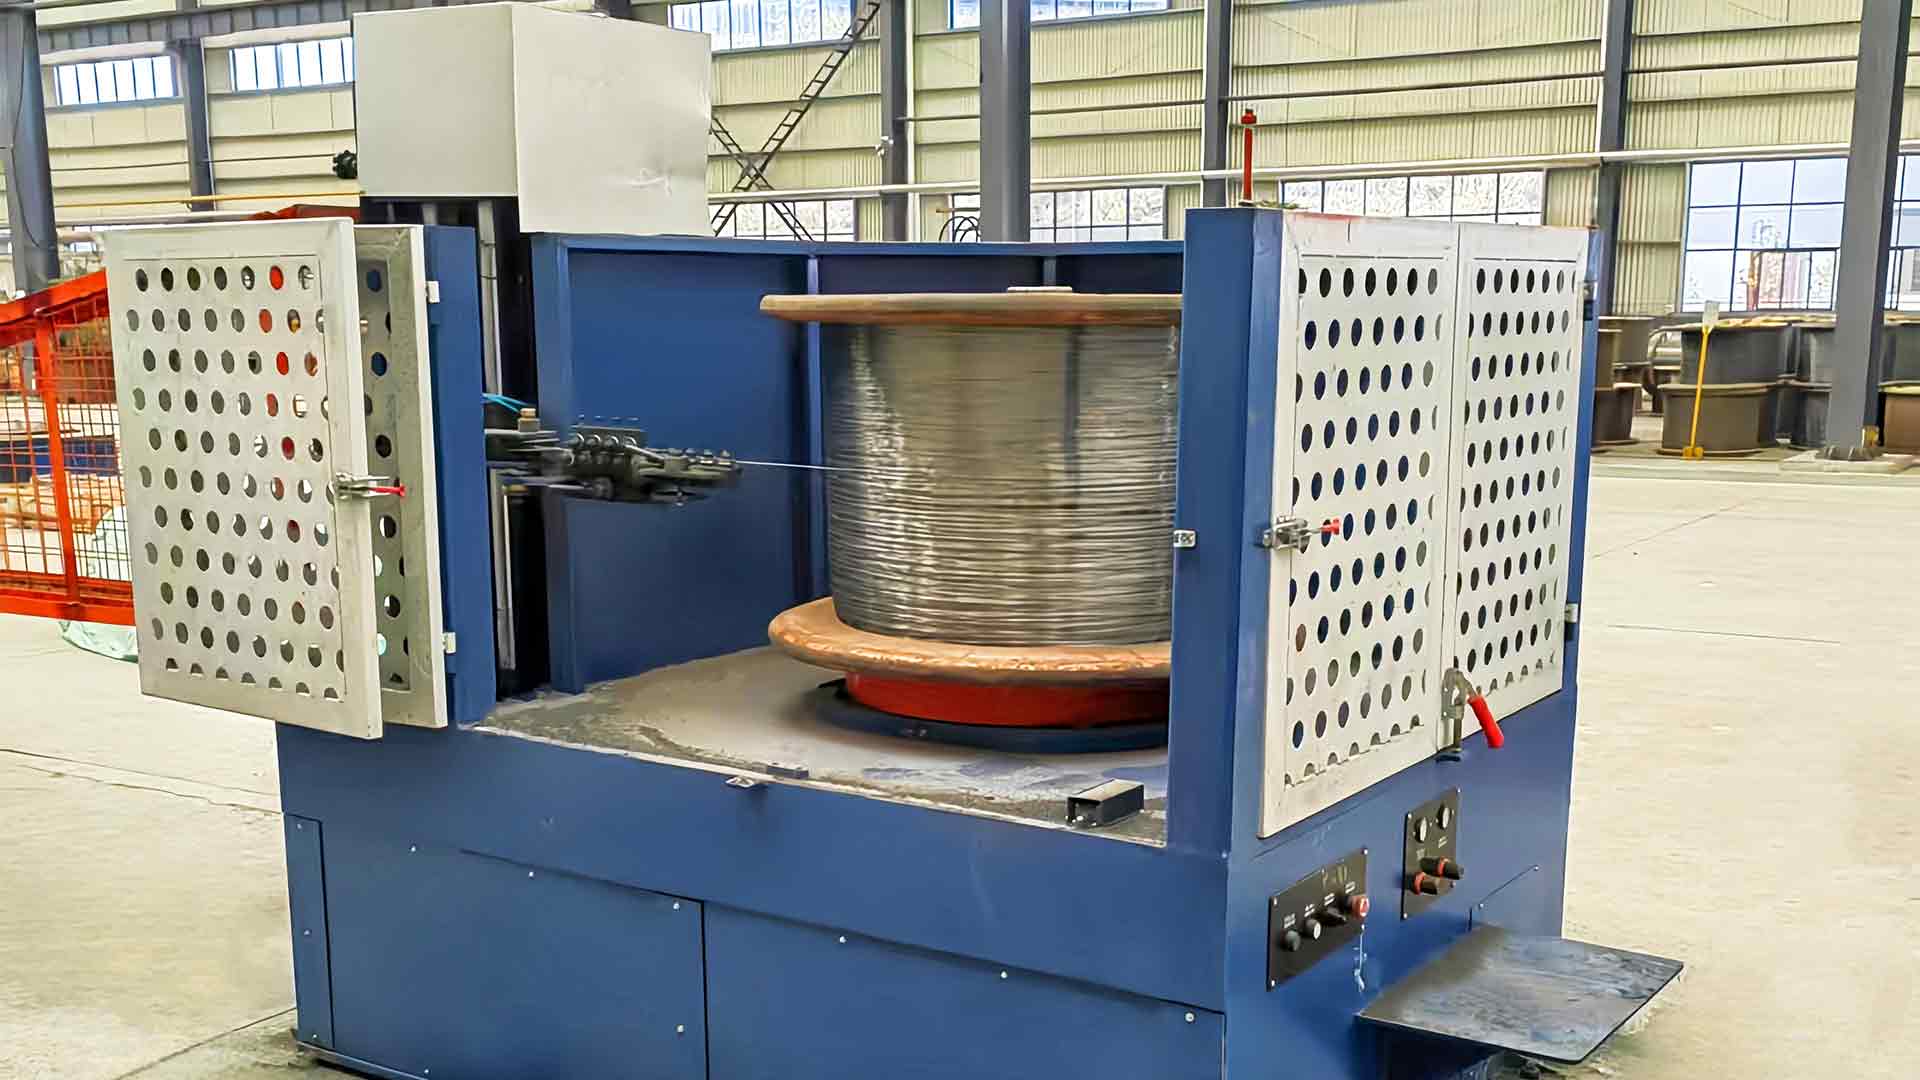
 Pozioma maszyna do ciągnienia drutu ze zbiornika wody do kompaktowych układów Pozioma maszyna do ciągnienia drutu ze zbiornikiem wody, z cyrkulacją chłodziwa i łatwiejszą konserwacją, odpowiednia do średnich partii, w których jest mało miejsca na podłodze. Zobacz produkt →
Gdzie linie po cichu tracą wydajność
Wydajność rzadko się załamuje. To ulega erozji. Linia, która wiosną poruszała się z szybkością 1050 m/min, jesienią będzie kursować z prędkością 900 m i nikt nie jest w stanie wskazać dnia, w którym to się zmieniło. Z naszego doświadczenia wynika, że suwak zwykle zaczyna się w jednym z czterech miejsc: temperatura smaru rośnie wraz ze zmianą warunków otoczenia, różnica ciśnień filtra rośnie niezauważalnie, rowki kabestanu zużywają się do nieco innego profilu lub skrzynia matrycy, w której zastosowano o jeden raz za dużo podkładek regulacyjnych.
Uważaj na: opakowania, które wydają się ciepłe po zdjęciu z przewodu, słaby zapach spalenizny w pobliżu bloków wykończeniowych lub odczyty średnicy, które zamiast skakać, dryfują po cewce. Wszystkie trzy wskazują na ciepło i tarcie na długo przed pojawieniem się pęknięć.
Kiedy linia się zepsuje, przyczynę można zwykle znaleźć, a jej naprawienie prawie zawsze jest tańsze niż czas produkcji, jaki to kosztuje. Prowadzimy praktyczny przewodnik po problemy pojawiające się podczas pracy maszyny do ciągnienia drutu właśnie z tego powodu, a większość treści w nim zawartych pochodzi z rozmów telefonicznych z klientami, a nie z podręcznika.
Stan matrycy zasługuje na osobną wzmiankę, ponieważ jest to zmienna najtańsza do kontrolowania i najszybciej ulegająca degradacji. Wyszczerbione łożysko, wypolerowana powierzchnia dociskowa lub kąt natarcia, który nie pasuje już do powłoki, będą kosztować więcej złomu niż wymiana matrycy. Utrzymywanie dopasowanego zestawu matryc węglikowych dla każdej rodziny produktów i wycofywanie ich na podstawie zmierzonego otworu, a nie na podstawie wyczucia, cicho chroni wszystko inne na linii.
Matryce do ciągnienia drutu z węglika wolframu do precyzyjnego rysowania Precyzyjne matryce z węglika wolframu pomagają zachować dokładność wymiarową drutu i wykończenie powierzchni, wytrzymując jednocześnie nacisk i tarcie podczas ciągnienia. Zobacz produkt → Platforma pod spodem również ma znaczenie i to w cichszy sposób, niż oczekuje większość kupujących. Ciężka, ciągła praca z wysoką zawartością węgla nagradza maszynę dużą ilością smaru, sztywnymi blokami i napędami utrzymującymi przełożenia pod obciążeniem — rodzaj mokrego bloku zbudowanego do pracy na trzy zmiany bez zmiany ustawień. Mniejsza, stabilniejsza produkcja często radzi sobie lepiej na węższej, prostszej ramie, która jest łatwa w serwisowaniu i szybka w wymianie.
Maszyna do ciągnienia drutu w zbiorniku na mokrą wodę z ciągłym chłodzeniem Maszyna do ciągnienia drutu na mokro, która w sposób ciągły podaje chłodziwo w celu zmniejszenia tarcia i zużycia matrycy, jednocześnie zapewniając wykończenie powierzchni i stałą jakość drutu. Zobacz produkt → Zapłata i odbiór są częścią linii rysunkowej
Blok rysunkowy nie działa samodzielnie, niezależnie od tego, jak dobry jest. Wypłata ustawia napięcie wsteczne, a cewka, która opłaca się w przypadku przepięć, pojawia się jako rozrzut średnicy, którego nie da się naprawić żadnym schematem matrycy. Odbieranie decyduje o jakości opakowania, a źle ustawiona szpula spłaszczy drut, przez co ostatnia matryca będzie idealnie okrągła.
Na tych dwóch końcach spędzamy tyle samo czasu, co na samym bloku. Istnieją podwieszane stojaki wypłatowe typu flip i stojaki z kontrolowanym naprężeniem, które utrzymują stałe napięcie podczas rozwijania cewki; istnieją szpule, ramki z kwiatami śliwy i nawijarki na trąbie słonia, które służą do odkładania gotowego drutu bez jego skręcania. Kiedy klient mówi nam, że jego linia „działa lepiej w niektóre dni niż w inne”, odpowiedź częściej kryje się w wypłacie niż w pudełku.
"Linia, która pracuje z prędkością 1200 m/min i ulega awarii dwa razy na zmianę, jest wolniejsza niż ta, która pracuje z prędkością 900 m/min i nigdy się nie zatrzymuje. Wolelibyśmy sprzedać drugą linię."
Takie jest zdanie naszych inżynierów ds. rozruchu i jest to przydatny filtr podczas czytania specyfikacji. Pełny zakres budujemy linie do ciągnienia drutu i urządzenia pomocnicze jest zorganizowany wokół tej idei, od wypłaty, poprzez rysowanie, po buforowanie i pakowanie.
Lista kontrolna, którą warto zabrać do zakładu
- Poproś o harmonogram przepustek sporządzony dla Twojego gatunku, powłoki i wykończonej średnicy – a nie ogólny harmonogram zapożyczony z innego produktu.
- Sprawdź obieg chłodzący: pojemność wymiennika ciepła, objętość zbiornika, stopień filtracji i sposób usuwania cząstek stałych.
- Obserwuj, jak maszyna pracuje z prędkością znamionową przez co najmniej godzinę, a następnie samodzielnie sprawdź temperaturę smaru.
- Sprawdź rowki kabestanu i skrzynki matryc w dowolnej używanej maszynie, zanim rozmowa schodzi na cenę.
- Należy napisać na piśmie stopień zerwania i tolerancję średnicy; te dwie liczby oznaczają wydajność, którą faktycznie kupujesz.
- Zaplanuj uruchomienie z osobami, które będą obsługiwać linię, a nie tylko z kierownictwem. Wiedza dotycząca konfiguracji jest częścią przedmiotu dostawy.
Jak ostatecznie wygląda dobry występ
Wydajność w procesie ciągnienia na mokro o wysokiej zawartości węgla nie jest właściwością samej maszyny. Tak się dzieje, gdy rozsądny harmonogram przejazdów łączy się ze stabilnym chłodzeniem, czystym smarem, dobrze dobranymi matrycami i odbiorem, który nie walczy z blokiem. Dopasuj je, a prędkość sama się zadba; pomylcie się, a żadna moc tego nie ukryje.
Zachęcające jest to, że prawie wszystko jest mierzalne, a większość z nich można regulować na istniejącej linii. Jeśli określasz nowy sprzęt lub próbujesz odzyskać moc wyjściową z maszyny, która po cichu zwolniła w ciągu ostatnich dwóch lat, zawsze chętnie przeanalizujemy z Tobą liczby — zwykle zaczynając od najprostszego ze wszystkich pytań: co wynika z dziennika awarii?
Nawyk, który warto zachować: rejestrować temperaturę smaru, liczbę przerw i średnią prędkość linii na każdej zmianie przez jeden miesiąc. Linia trendu powie Ci więcej o rzeczywistej wydajności niż jakikolwiek pojedynczy test.