
Funkcje odwróconych pionowych maszyn do ciągnienia drutu: kompletny przewodnik
Dla operatorów walcowni drutu i właścicieli zakładów odwrócona pionowa maszyna do ciągnienia drutu stanowi odpowiedź na znane wąskie gardło: jak utrzymać pracę linii bez zatrzymywania się co kilkaset kilogramów w celu usunięcia pełnego zwoju.
W fabryce elementów złącznych w Zhejiang stwierdzono, że w każdej z dwóch poziomych linii odbioru potrzebny jest operator zatrudniony na pełny etat, prawie wyłącznie do wymiany kręgów. Po przełączeniu tego samego programu produkcyjnego na odwróconą pionową maszynę do ciągnienia drutu, rola operatora zmieniła się z obsługi ręcznej na nadzór. Linia produkowała cięższe kręgi, podłoga pozostała czystsza, a dalsze wzorniki gwoździ otrzymały drut o zauważalnie bardziej spójnej geometrii kręgów.
Funkcje odwróconej pionowej maszyny do ciągnienia drutu wyjaśniają tę zmianę. Ten typ maszyny łączy ciągnienie, zwijanie i obsługę cewek w jednym ciągłym procesie . Zrozumienie, jak działa każda funkcja, jest pierwszym krokiem w kierunku podjęcia decyzji, czy należy ją zastosować w hali produkcyjnej.
Zasada działania: rysowanie, owijanie i zwijanie grawitacyjne w jednej sekwencji
Odwrócona pionowa maszyna do ciągnienia drutu to jednostka jednoblokowa z wałkiem zamontowanym pionowo i odwróconym, co oznacza, że powierzchnia robocza jest skierowana w dół. Drut jest wyciągany z wypłaty, przechodzi przez skrzynkę matrycową i owija się wokół górnej części kabestanu. Po ostatnim owinięciu drut przesuwa się w dół po powierzchni kabestanu i spada z dolnej krawędzi na znajdujący się poniżej stół obrotowy.
Trzy procesy fizyczne zachodzą jednocześnie:
- Redukcja rozmiaru poprzez matrycę, napędzana siłą ciągnącą kabestanu.
- Przenikanie ciepła z drutu na chłodzoną wodą powierzchnię kabestanu.
- Gromadzenie cewek na stole obrotowym, bez mechanicznego urządzenia do usuwania izolacji.
Ponieważ cewka jest ułożona pod maszyną, kabestan może się obracać, podczas gdy gotowa cewka czeka na stole obrotowym w celu usunięcia. Maszyna nigdy nie zatrzymuje się w celu obsługi cewek. W praktyce sprawia to, że odwrócona konstrukcja pionowa jest jednym z najbardziej produktywnych układów jednociągowych w walcowni drutu.
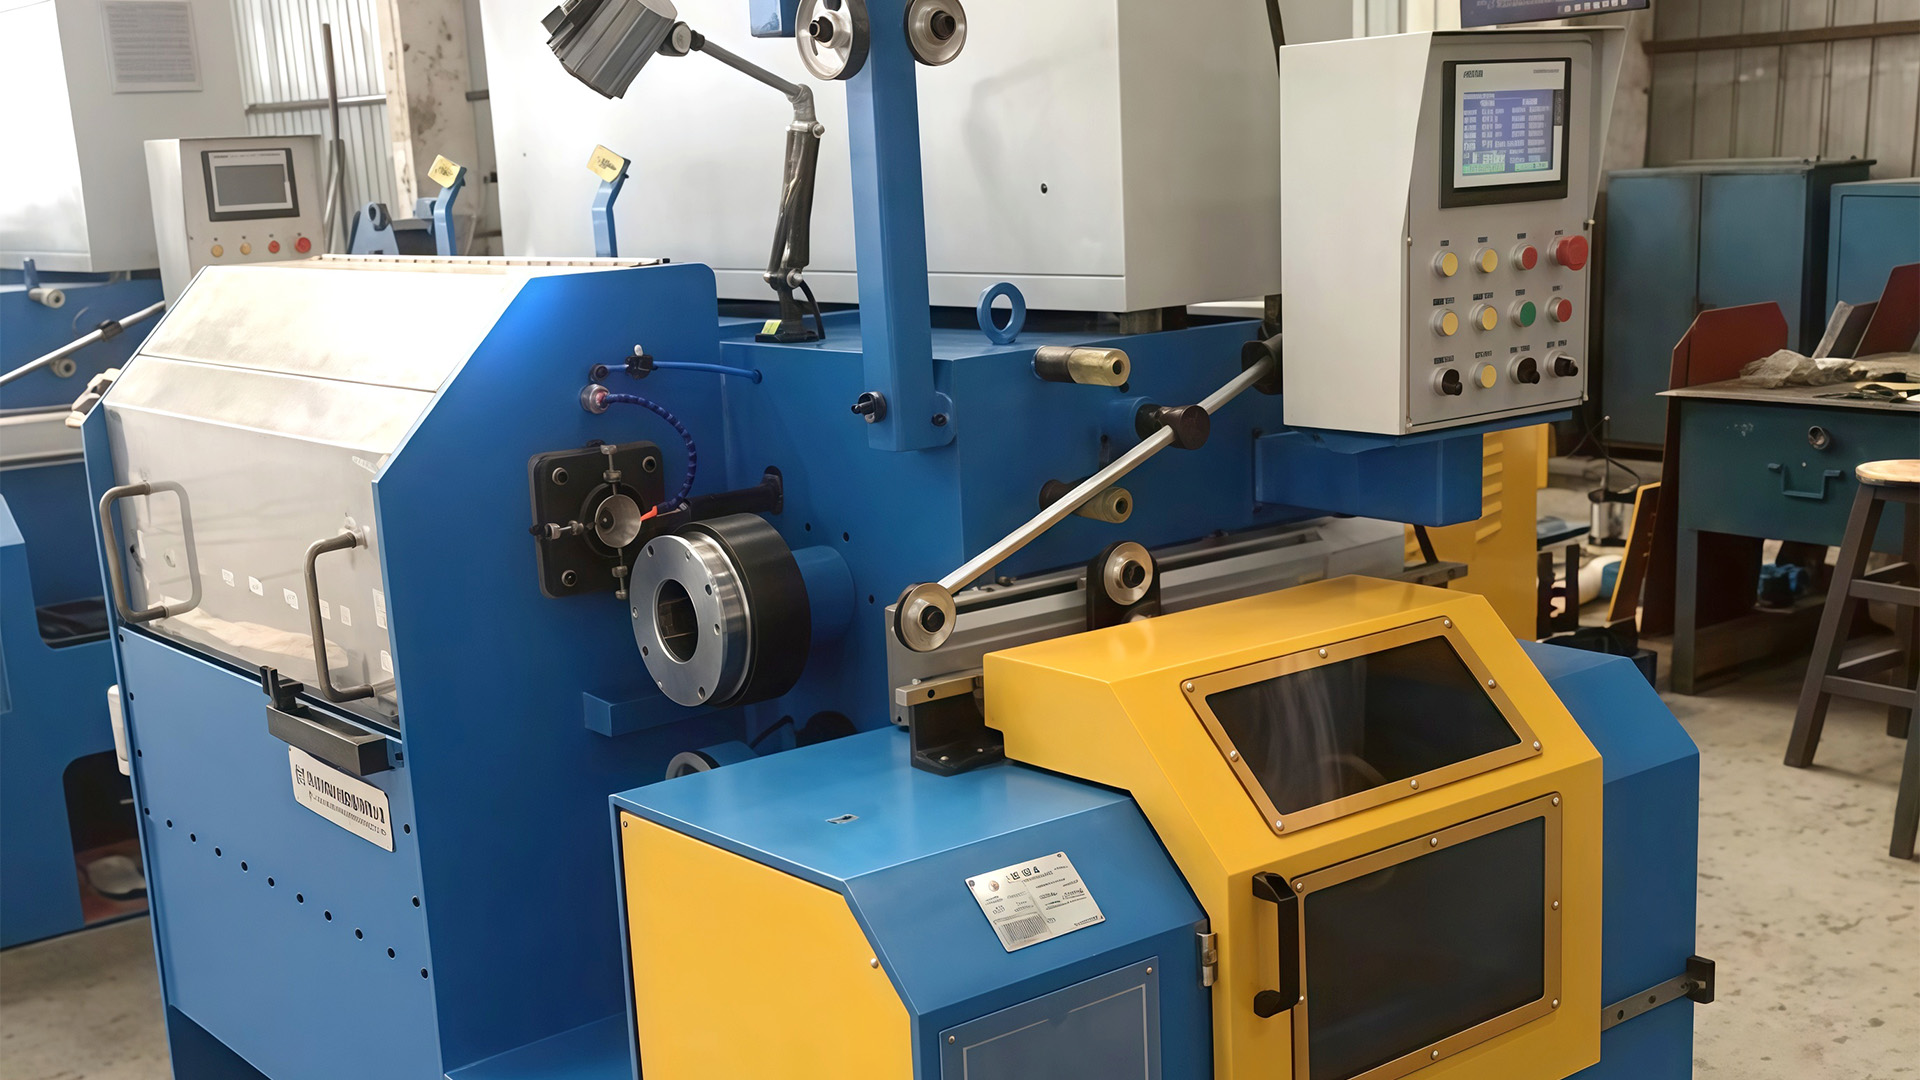
 Odwrócona pionowa maszyna do ciągnienia walcówki do ciągłej produkcji cewek Ta odwrócona maszyna wspomagana grawitacyjnie utrzymuje w ruchu kabestan podczas oczekiwania cewek, co pozwala na stosowanie kręgów o większym ciężarze i mniejszą liczbę zatrzymań na gwintowanie, co pozwala zmniejszyć ilość odpadów i obciążenie operatora. Zobacz produkt →
Sześć podstawowych funkcji, które definiują jego zachowanie operacyjne
1. Ciągłe zwijanie przy użyciu ciężkich zwojów
Funkcja odbioru nie jest kwestią drugorzędną; to jest powód, dla którego istnieje odwrócony format. Gramofon zbiera drut aż do osiągnięcia zadanej masy lub średnicy cewki, po czym maszyna sygnalizuje konieczność usunięcia. W zależności od modelu waga pojedynczej cewki może wynosić od 500 kg do 3000 kg lub więcej. Mniej uruchomień i zatrzymań oznacza mniej zdarzeń związanych z gwintowaniem, co bezpośrednio zmniejsza ilość odpadów i obciążenie operatora.
2. Układanie cewek w oparciu o grawitację
Drut spadający z krawędzi kabestanu nie jest przypadkowy. Gramofon obraca się i przemieszcza w kontrolowany sposób, układając każde owinięcie obok poprzedniego. Ta funkcja układania wzoru tworzy płaską, stabilną cewkę o jednakowej gęstości. Zapobiega również blokowaniu się, gdy drut jest później wprowadzany do przyrządu do formowania śrub lub gwoździarki, co jest problemem powodującym przestoje linii w zakładach stosujących słabo nawinięte cewki.
3. Chłodzenie kabestanu za pomocą zintegrowanego obiegu wody
Rysunek generuje ciepło. Bez skutecznego chłodzenia temperatura powierzchni kabestanu wzrasta, sterowanie drutem staje się trudniejsze, a smar ciągnący ulega zniszczeniu. Maszyny odwrócone są zazwyczaj budowane z kabestanami chłodzonymi wodą i obwodem recyrkulacyjnym. Utrzymywanie temperatury kabestanu w kontrolowanym zakresie pozwala zachować zarówno trwałość matrycy, jak i jakość powierzchni drutu.
4. Precyzyjna kontrola napięcia podczas losowania
Napęd prądu przemiennego o zmiennej częstotliwości dopasowuje prędkość kabestanu do prędkości wypłaty, tworząc napięcie potrzebne do stałego wydłużenia. W maszynach z rolką tancerską lub czujnikiem wagowym sprzężenie zwrotne napięcia precyzyjnie dostosowuje prędkość w czasie rzeczywistym. Rezultatem jest bardziej powtarzalna średnica końcowa, nawet jeśli twardość przychodzącego pręta różni się w zależności od cewki.
5. Automatyzacja procesów sterowana przez PLC
Większość nowoczesnych maszyn odwróconych łączy prędkość rysowania, liczenie cewek i blokady bezpieczeństwa z programowalnym sterownikiem logicznym. Operatorzy ustalają docelową masę kręgu i gotową średnicę, a maszyna przejmuje od tego zadanie. Rejestrowanie danych pozwala także kierownikom sprawdzić, ile cewek wyprodukowano w ciągu jednej zmiany i czy linia osiąga planowaną wydajność.
6. Dostępny układ umożliwiający szybkie zmiany
Odwrócona konfiguracja zapewnia łatwy dostęp do matrycy, kabestanu i stołu obrotowego z jednej strony. W zakładach przetwarzających druty o wielu średnicach czas potrzebny na wymianę matrycy i zresetowanie prędkości obrotowej kabestanu jest krótszy niż w przypadku wielu maszyn poziomych lub typu tancerskiego.
Funkcje w skrócie: Podział na poziomie systemu
Aby ułatwić porównanie, poniższa tabela podsumowuje główne funkcje na poziomie systemu i pokazuje, co każda z nich oznacza dla wydajności produkcji.
| Funkcja | Mechanizm | Wpływ produkcji |
|---|---|---|
| Ciągłe naciąganie i cewka | Odwrócony kabestan z obrotowym talerzem obrotowym | Brak zatrzymania linii do usuwania cewek; wyższe wykorzystanie |
| Spadek cewki grawitacyjnej | Swobodny spadek z dolnej krawędzi kabestanu | Brak mechanizmu ściągającego; mniej ruchomych części |
| Gramofon do układania wzorów | Niezależny silnik gramofonu z ruchem orbitalnym | Płaskie, stabilne cewki; brak blokady przy wypłacie |
| Chłodzenie Capstana | Chłodzony wodą kabestan i skrzynka na matryce | Stabilna temperatura ciągnienia; dłuższe życie |
| Kontrola napięcia | Regulacja PLC i napędów o zmiennej częstotliwości | Stałe wydłużenie; mniej przerw w przewodach |
| Kontrola masy cewki | Licznik PLC z ustawionymi limitami | Przewidywalna logistyka; lepsze śledzenie plonów |
Maszynę do ciągnienia drutu ocenia się nie na podstawie maksymalnej prędkości podanej w broszurze, ale na podstawie liczby godzin pracy bez użycia rąk operatora.
Porównanie z maszynami do ciągnienia prostego
Prosta maszyna do ciągnienia drutu przeciąga drut przez wiele matryc w linii poziomej i zbiera go na szpuli lub bloku. Jest to właściwy wybór w przypadku harmonogramów wieloprzebiegowych, w których dostępna jest długa ciągła ścieżka i gdzie częścią procesu jest wyżarzanie pośrednie. Jeśli jednak program produkcyjny obejmuje pojedynczą redukcję, na przykład pręt niskowęglowy o średnicy 6,5 mm do drutu o średnicy 4,0 mm do wykonywania gwoździ, prosta maszyna wieloprzebiegowa może wymagać większej liczby maszyn, niż wymaga tego zadanie.
Odwrócona maszyna pionowa jest prostsza, ponieważ jest zaprojektowana na jeden przebieg, ale rekompensuje to większą gęstością zwojów i ciągłą pracą. Otrzymujesz cięższe cewki, czystsze powierzchnie drutu i mniej punktów styku. W przypadku producentów elementów złącznych i gwoździ, którzy potrzebują stałego podawania zwojów drutu, odwrócona konstrukcja lepiej pasuje do dalszych procesów.
Gdzie maszyna zarabia na życie: praktyczne zastosowania
Zapotrzebowanie na odwrócone maszyny do ciągnienia drutu pionowego dominują cztery grupy zastosowań:
- Produkcja elementów złącznych: ciągnienie pręta o średnicy 5,5–8,0 mm do średnicy drutu wymaganej przez producentów śrub i złączek na zimno.
- Produkcja gwoździ: produkcja jednolitych kręgów drutu o średnicy 2,5–4,5 mm do automatycznych nabijarek do gwoździ.
- Siatki druciane i ogrodzenia: dostarczanie spójnego drutu dla zgrzewarek siatek i krosien łańcuchowych.
- Drut wstępnie naprężony i wysokowęglowy: kontrolowana redukcja w jednym przejściu do zastosowań wymagających przewidywalnego wydłużenia i wysokiej integralności zwoju.
Przy każdym ustawieniu podstawowa wartość maszyny pozostaje taka sama: pobiera pręt o jednej średnicy, dostarcza cewkę o mniejszej średnicy i robi to w sposób ciągły przy minimalnej obsłudze ręcznej.
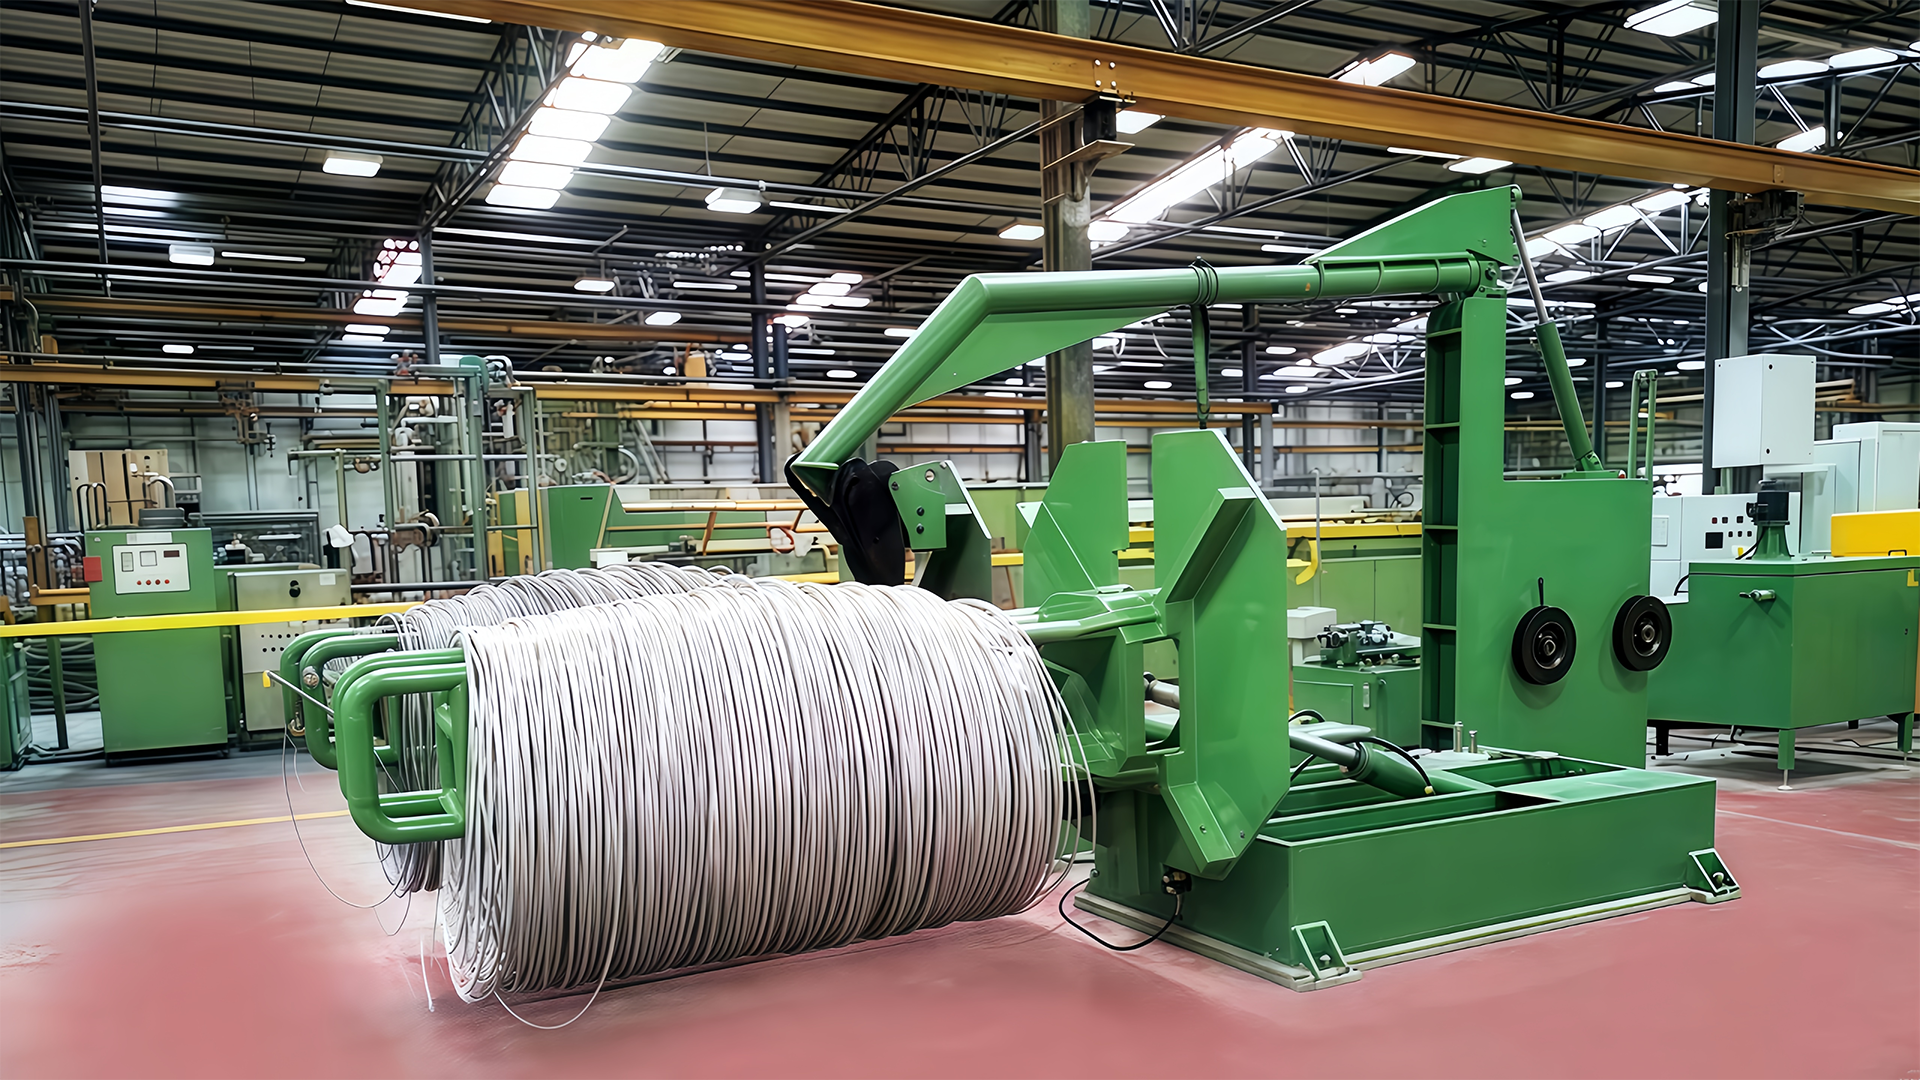
Szybka odwrócona maszyna do ciągnienia drutu do młynów automatycznych Zaprojektowana z myślą o wysokiej automatyzacji i minimalnych przestojach, maszyna ta łączy w sobie precyzyjne sterowanie matrycą z jednolitą wydajnością, co czyni ją niezbędną dla fabryk, dla których priorytetem jest produktywność. Zobacz produkt → Co sprawdzić przed zakupem
Pięć parametrów określa, czy maszyna odwrócona będzie pasować do Twojego planu produkcyjnego:
- Średnica pręta wlotowego: maksymalny rozmiar pręta, jaki może zaakceptować maszyna, zwykle 12 mm lub 6,5 mm, w zależności od modelu.
- Końcowy zakres drutu: zakres średnic, dla których zaprojektowano matrycę i kabestan, np. 1,2–5,0 mm.
- Maksymalna prędkość ciągnienia: zwykle 400–800 m/min, co bezpośrednio określa przepustowość.
- Nośność kręgów: od 500 kg do ponad 3 ton; większa pojemność zmniejsza częstotliwość przełączeń.
- Moc silnika i współczynnik redukcji: muszą odpowiadać wytrzymałości materiału na rozciąganie i wymaganej redukcji na przejście.
Wartości te są ze sobą powiązane. Maszyna przeznaczona do pręta o średnicy 12 mm nie będzie ekonomiczna przy końcowym drucie o średnicy 1,5 mm, a duża prędkość broszurowania zakłada idealny harmonogram matryc i warunki smarowania. Zanim podejmiesz decyzję, przedyskutuj z producentem sprzętu faktyczne źródło pręta i specyfikację gotowego drutu.
Po montażu na uwagę zasługują dwa punkty operacyjne. Zużycie matrycy jest normalne, ale jeśli przepływ chłodzenia lub smarowanie maszyny jest zbyt mały, zużycie gwałtownie przyspiesza, a jakość powierzchni drutu spada. Problemy z układem cewek zwykle objawiają się jako nierówne warstwy lub zapadnięte krawędzie, a oba można powiązać z programowaniem prędkości gramofonu lub ustawieniem kabestanu. Szczegółowy przewodnik dotyczący rozwiązywania problemów można znaleźć w tym artykule na temat problemy operacyjne maszyny do ciągnienia drutu .
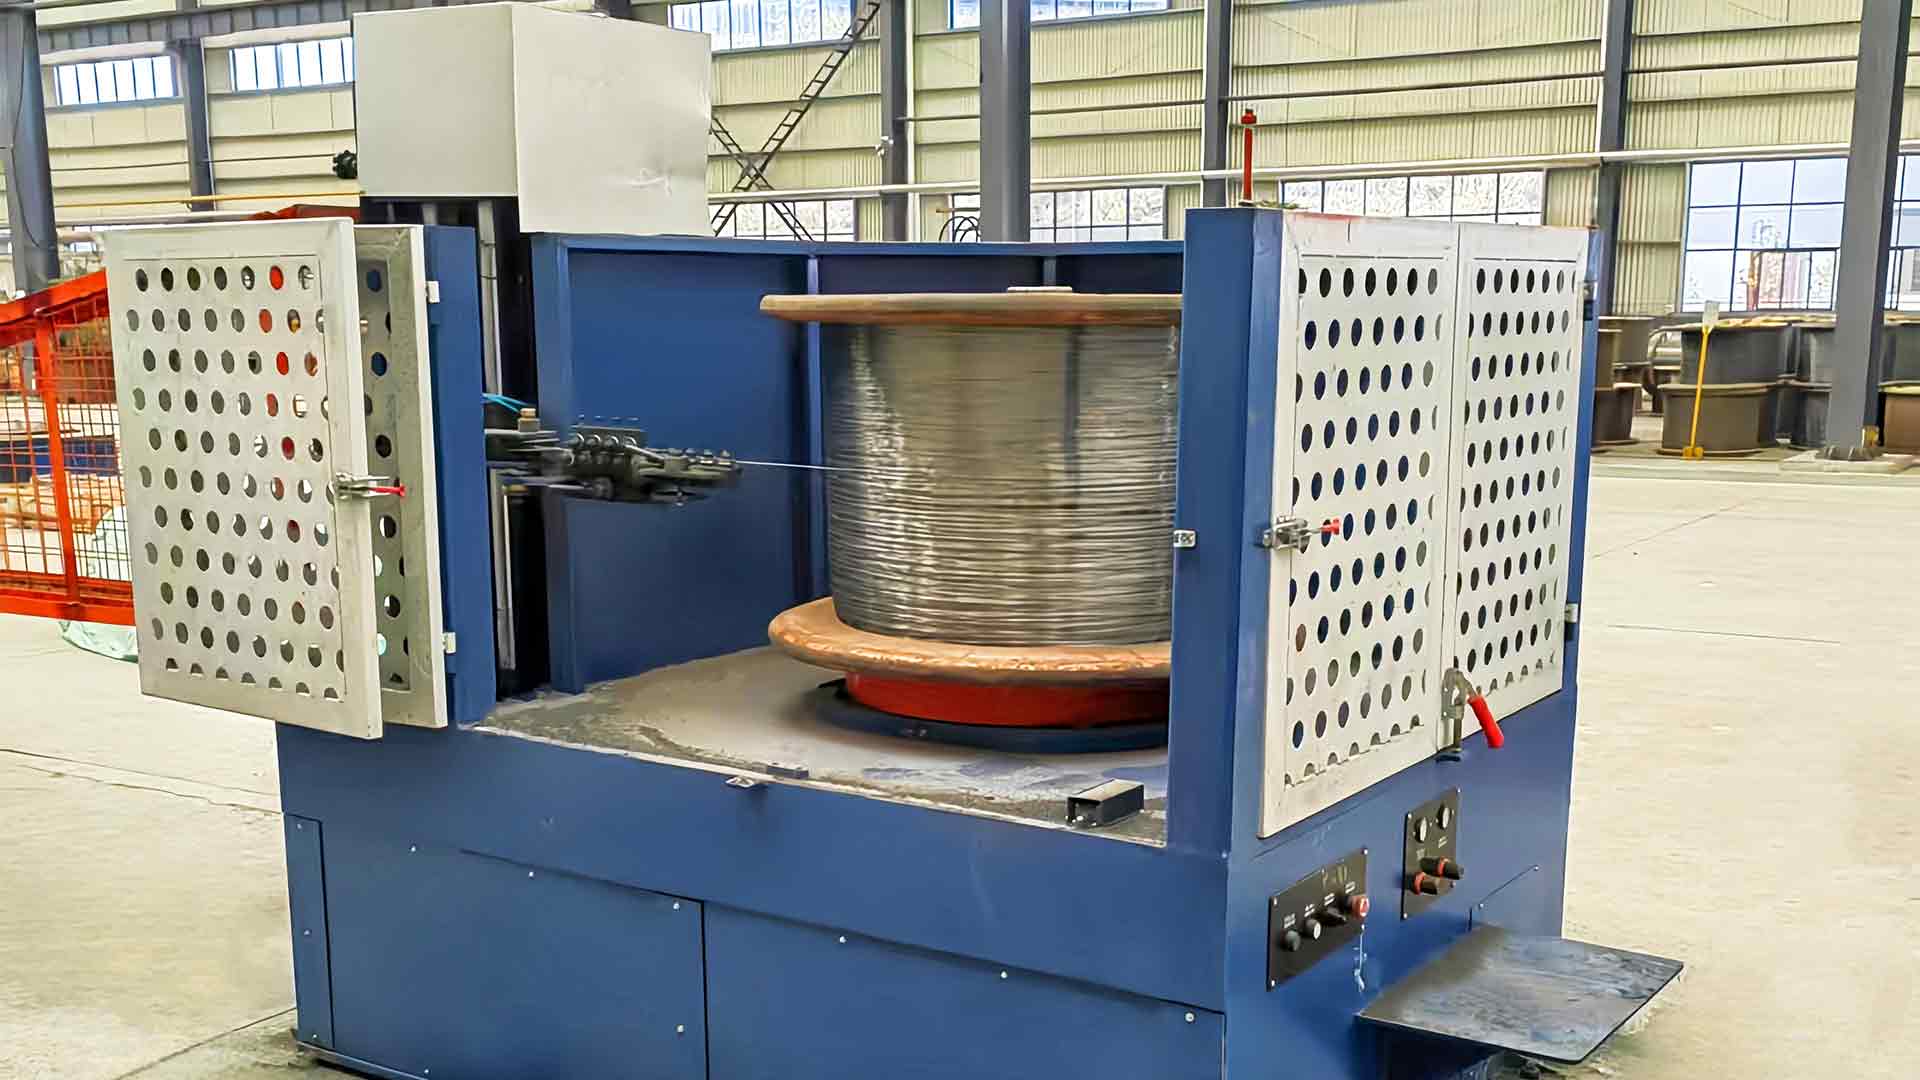
Jednokanałowa odwrócona maszyna do ciągnienia drutu ze wspomaganiem grawitacyjnym Ta zajmująca niewiele miejsca, odwrócona jednostka upraszcza konserwację i żywotność matrycy poprzez wyciąganie w dół, podczas gdy jej sterownik PLC i systemy chłodzenia zapewniają stabilną pracę z dużą prędkością. Zobacz produkt → Konkluzja
Funkcje odwróconej pionowej maszyny do ciągnienia drutu skupiają się wokół jednego celu: maksymalizacji produkcyjnego czasu ciągnienia przy jednoczesnej minimalizacji ręcznej obsługi cewek. Odbieranie wspomagane grawitacyjnie eliminuje mechanizm zgarniacza, stół obrotowy do układania wzoru wytwarza cewki, które urządzenia znajdujące się na dalszej części procesu mogą przetwarzać bez przerw, a zintegrowane chłodzenie i sterowanie PLC zapewniają stabilną prędkość procesu.
Jeśli w Twoim zakładzie stosuje się redukcję w jednym przebiegu i boryka się z pracą związaną z obsługą cewek lub nieplanowanymi przestojami, jest to projekt do oceny. Prawdziwą siłą maszyny nie jest żadna pojedyncza funkcja . W ten sposób te funkcje współdziałają, utrzymując drut w ruchu, cewka za cewką.