
Technologia ciągnienia drutu
Funkcja stali wysokowęglowej Maszyna do ciągnienia drutu
Redukcja to tylko nagłówek. Prawdziwa praca odbywa się w pięciu połączonych funkcjach, a w przypadku stali wysokowęglowej każda z nich ma wąską tolerancję przed zerwaniem drutu.
Pręt węglowy o grubości 5,5 mm dociera do linii rysowania z drobną perlityczną strukturą i wytrzymałością na rozciąganie około 1000 MPa. Dziewięć matryc później pozostawia drut o średnicy 1,6 mm przy ciśnieniu bliskim 1900 MPa. Do stali nie dodano niczego; każdy dodatkowy megapaskal pochodził z pracy na zimno. Zadaniem maszyny jest wykonywanie obróbki na zimno na tyle szybko, aby było to opłacalne, i na tyle delikatnie, aby drut ją przetrwał.
To jest krótka odpowiedź. Praktyczną odpowiedzią jest łańcuch funkcji: spłacaj cewkę przy kontrolowanym napięciu wstecznym, przeciągaj drut przez coraz mniejsze matryce, odprowadzaj ciepło z matrycy i kabestanu, utrzymywaj odpowiednią prędkość każdego kabestanu, aby drut nie był rozciągnięty ani luźny, i ułóż gotowy drut na szpuli lub cewce, nie uszkadzając go. Pomiń jedno z nich, a inne przestaną mieć znaczenie.
Zmniejszenie liczby przejść to liczba, która decyduje o wszystkim na dalszym etapie procesu: trwałości matrycy, temperaturze bębna, doborze silnika i pakiecie, który można zbudować na końcu linii.
Podstawowa funkcja, wyrażona jasno
Zadaniem maszyny do ciągnienia drutu ze stali wysokowęglowej jest zmniejszenie pola przekroju poprzecznego drutu poprzez przeciągnięcie go przez szereg matryc, każda nieco mniejsza od poprzedniej, przy jednoczesnej kontroli napięcia, prędkości i temperatury na każdym etapie.
Całym procesem rządzą dwa fakty fizyczne. Po pierwsze, objętość metalu przechodzącego przez dowolny punkt na sekundę pozostaje stała, zatem w miarę zmniejszania się powierzchni prędkość linii musi rosnąć: zmniejszenie powierzchni o 20% na jednym kabestanie oznacza, że drut opuszcza ten kabestan około 25% szybciej niż wszedł. Po drugie, praca na zimno zwiększa wytrzymałość na rozciąganie i zmniejsza wydłużenie. Gatunki o wysokiej zawartości węgla szybko utwardzają się podczas pracy, co właśnie dlatego daje dobry drut sprężynowy i splotkowy i właśnie dlatego maszyna nie jest w stanie przyjąć dużego kęsa w żadnej pojedynczej matrycy.
Sam mechanizm jest prosty, a jeśli chcesz najpierw zapoznać się z mechaniką, zapoznaj się z naszymi aktualnościami jak maszyna ciągarska zamienia surowy metal w cienki drut . Z komercyjnego punktu widzenia liczy się to, że każda funkcja działająca na niższym szczeblu dziedziczy błędy popełnione na wcześniejszych etapach.
Przejścia redukcyjne: gdzie wygrywa się średnicę
Każda matryca ma jedno zadanie: goli kontrolowaną ilość obszaru bez tworzenia rysy, owalnego przekroju lub pęknięcia powierzchni. W przypadku drutu wysokowęglowego redukcja obszaru na przejście wynosi zwykle od 12 do 22 procent, przy cięższych przejściach z przodu i lżejszych przejściach wykańczających z tyłu. Kąt natarcia matrycy, długość łożyska i jakość węglika określają sposób, w jaki metal przez nią przepływa. Zużyte łożysko objawia się najpierw przesunięciem średnicy o kilka setnych milimetra, a następnie pęknięciem.
Tutaj liczy się architektura dysku. Maszyny liniowe, które zapewniają każdemu kabestanowi własny silnik lub wykorzystują bezpośredni napęd serwo, utrzymują niemal dokładnie stosunek prędkości pomiędzy sąsiednimi kabestanami, dzięki czemu drut jest rzeczywiście ciągnięty, a nie ciągnięty. Maszyny z pojedynczym silnikiem i poślizgiem mechanicznym tracą tę precyzję w miarę zużywania się pasków i kół pasowych, a objawem jest nierównomierne wydłużenie od główki szpuli do końcówki.
Chłodzenie i smarowanie: tam, gdzie zapobiega się pęknięciom
Prawie cała praca mechaniczna włożona w rysunek zamienia się w ciepło i pojawia się dokładnie tam, gdzie nastąpiło uszkodzenie: w otworze matrycy i na powierzchni kabestanu. Drut wysokowęglowy osiąga temperatury matrycy, które rozkładają zwykłe smary, nawet przy niewielkiej redukcji. Dlatego linia potrzebuje chłodzonych wodą uchwytów do matryc, chłodzonych wodą kabestanów i proszku mydlanego dobranego ze względu na temperaturę topnienia i wytrzymałość filmu, a nie cenę za kilogram.
Awaria smarowania rzadko jest dramatyczna. Wygląda jak nieco matowa powierzchnia, następnie lekkie zarysowania, a następnie matryca wyciągnięta z tolerancji kilka tygodni wcześniej. W przypadku drutu wysokowęglowego przejście od akceptowalnego do uszkodzonego może nastąpić w pojedynczej cewce, dlatego warto sprawdzać przepływ chłodziwa i zużycie mydła podczas każdej zmiany, a nie co miesiąc.
Jakość matrycy to druga połowa równania. Gatunek węglika, polerowanie otworu i koncentryczność obudowy decydują o tym, jak równomiernie obciążenie ciągnące rozkłada się na łuku stykowym, a tym samym o tym, jak długo matryca przetrwa, zanim średnica ulegnie zmianie.
Pobieranie i buforowanie: w przypadku podjęcia decyzji o opakowaniu
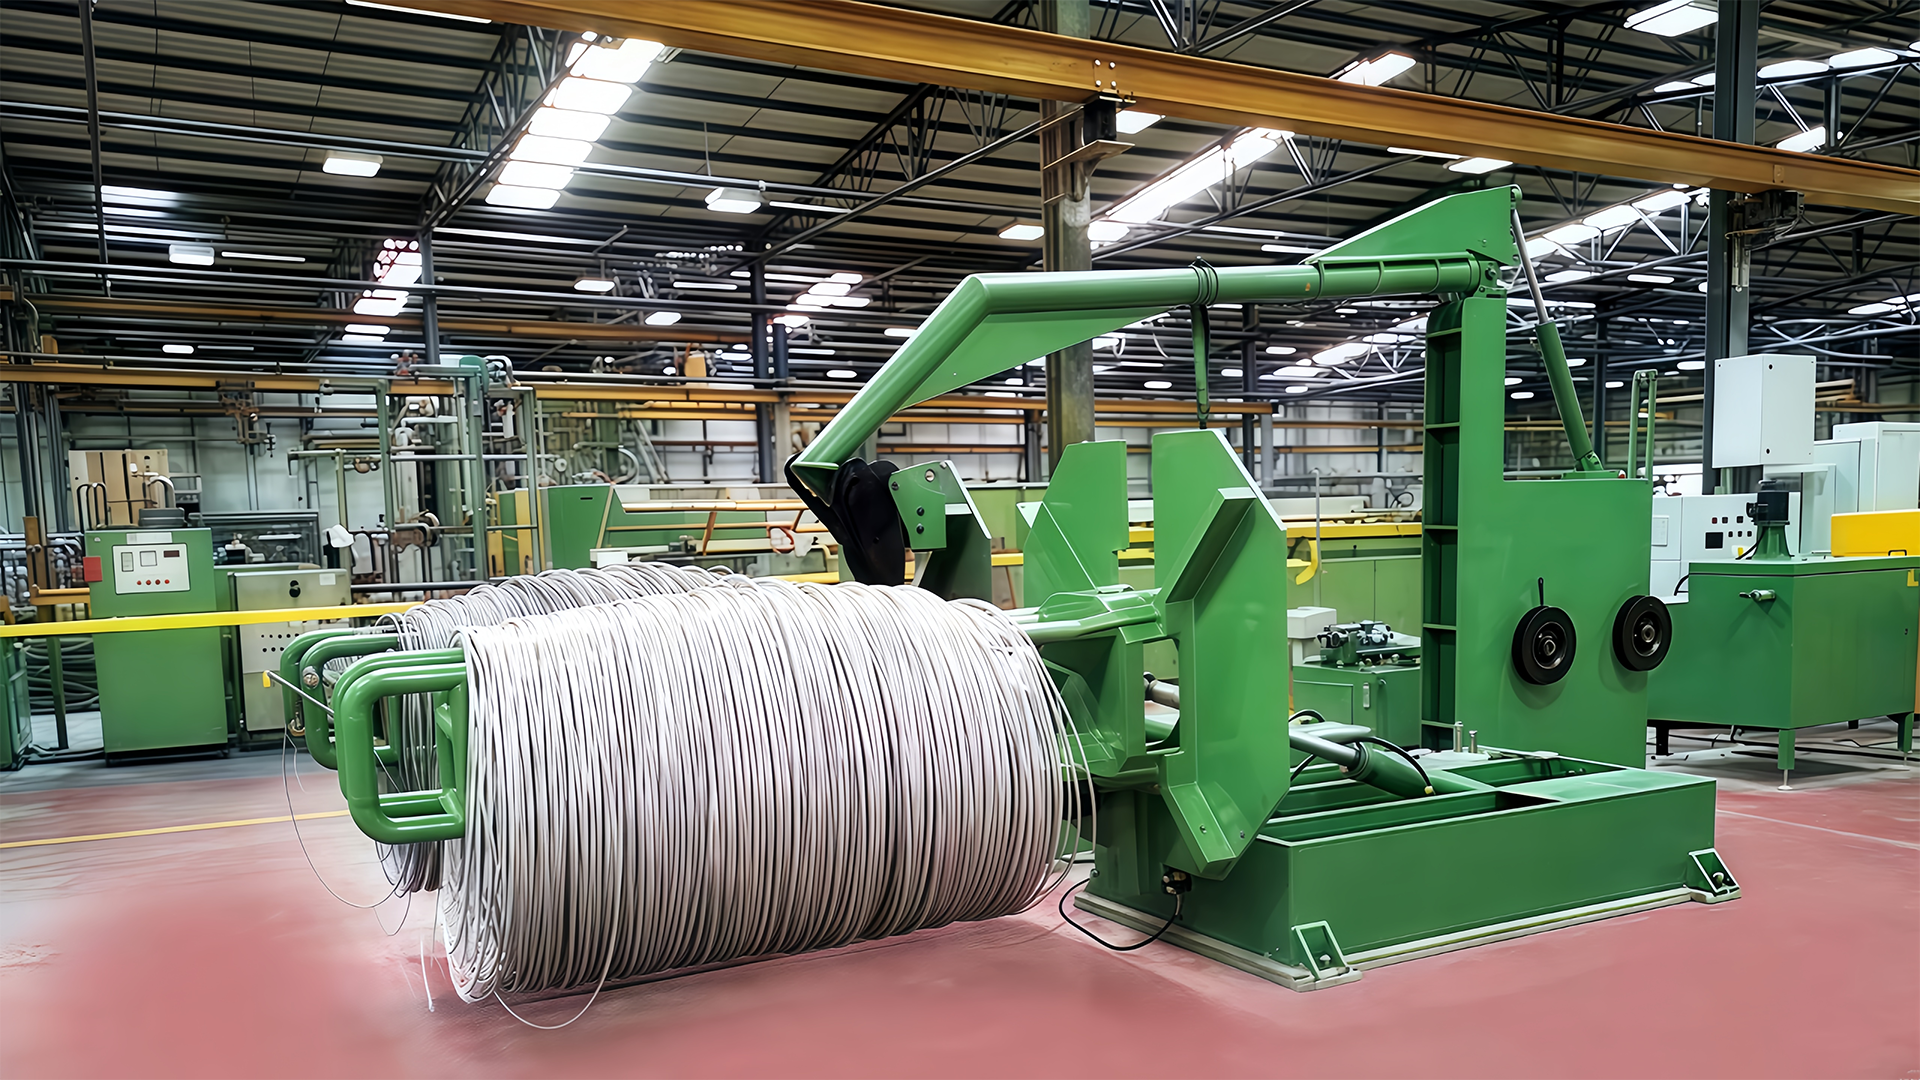
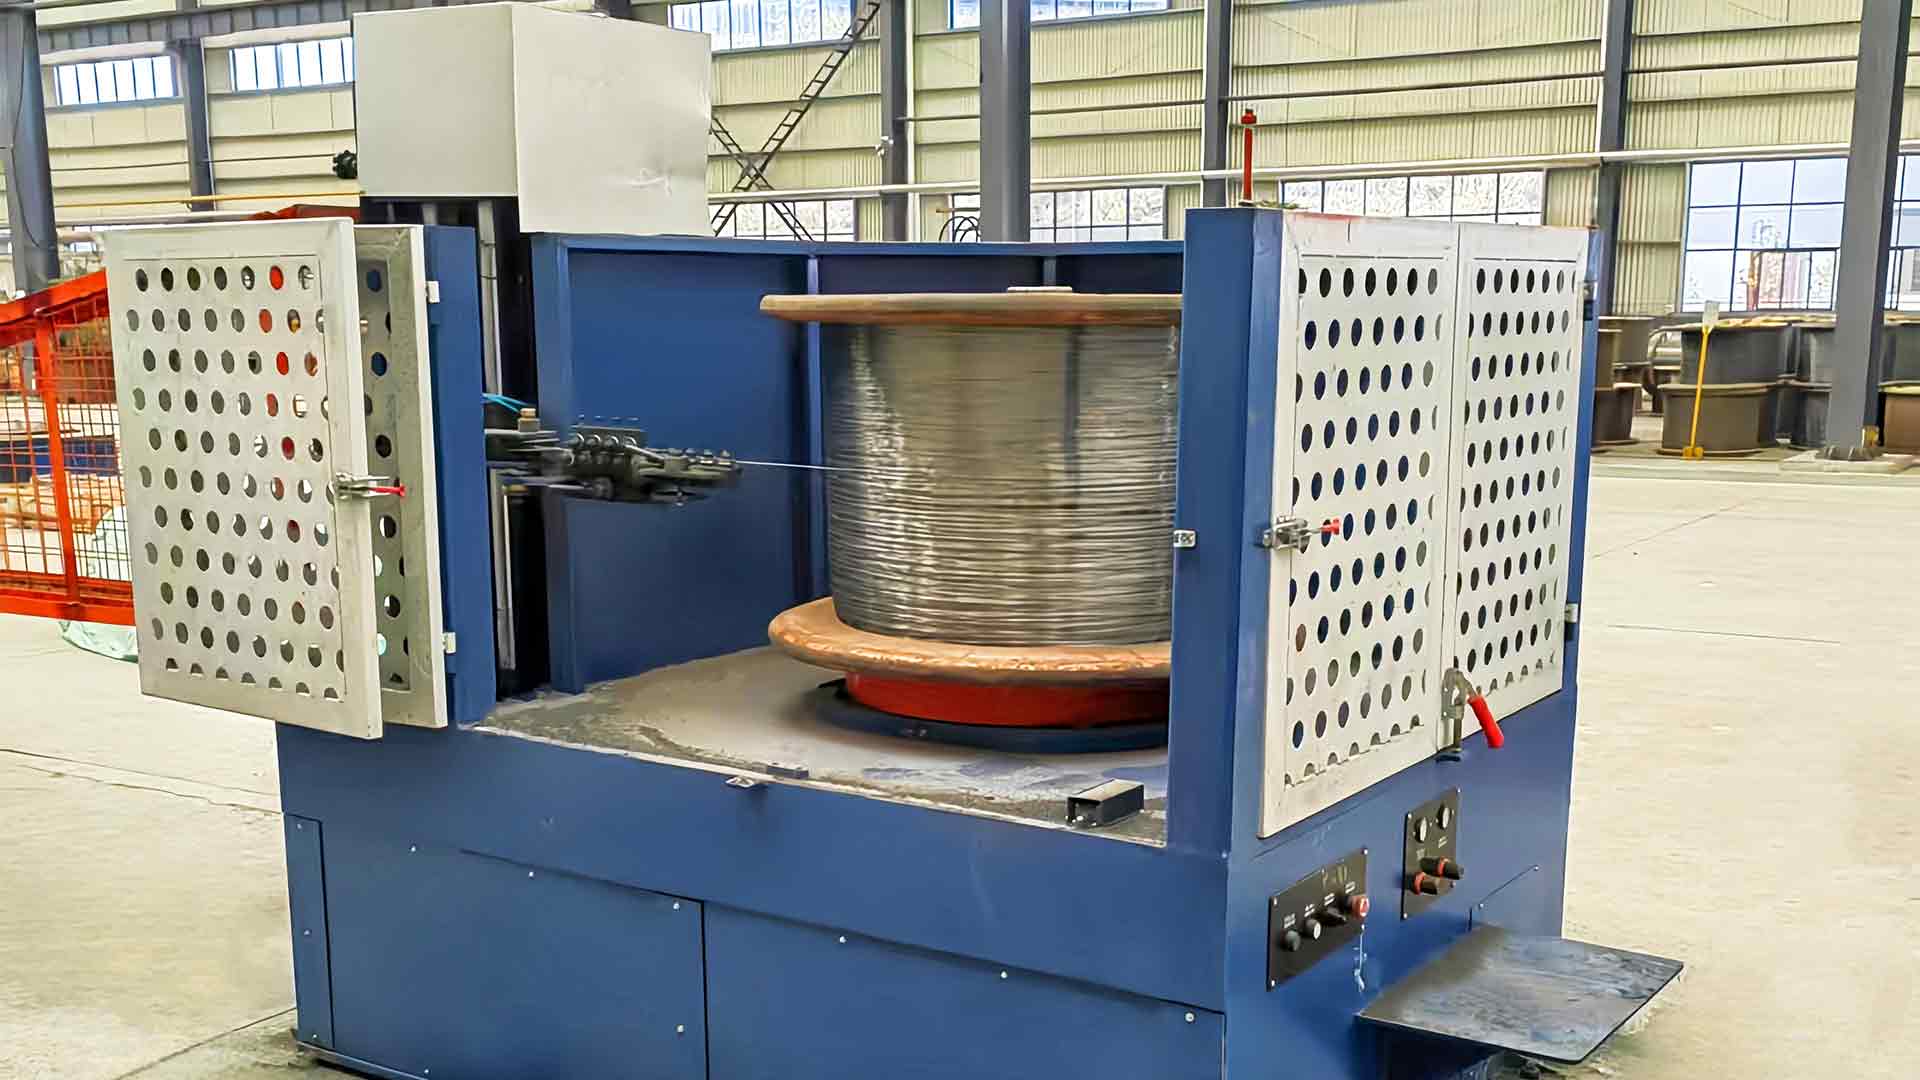
Wszystko powyżej jest marnowane, jeśli drut dociera na szpulę z luźnymi warstwami, skrzyżowanymi owinięciami lub wbudowaną ósemką. Nawijacz musi utrzymywać lekkie, stałe napięcie w całym nawoju, dopasowywać się do prędkości nawijania w miarę napełniania szpuli i zatrzymywać się bez szarpania drutu. Drut wysokowęglowy ma niewielkie wydłużenie, aby wchłonąć zrywanie, więc źle dostrojony tancerz lub akumulator zwykle kosztuje całą szpulę.
Format maszynowy zmienia sposób, w jaki jest to wykonywane. Nawijacz szpulowy jest odpowiedni dla drutu, który automatycznie podaje dalsze linie, natomiast nawijarki odwrócone i nawijarki śliwkowe wytwarzają cewki do przetwarzania wsadowego i wysyłki. W przypadku mniejszych rozmiarów nawijarka na trąbę słonia zapewnia ciaśniejsze, bardziej równomierne opakowanie przy mniejszej liczbie ręcznych interwencji.
Wysokoemisyjna a niskoemisyjna: co właściwie się zmienia
Maszyna wygląda podobnie do linii niskowęglowej. Ustawienia i sprzęt pomocniczy tego nie robią.
| Parametr | Niska zawartość węgla (0,08 do 0,25 procent C) | Wysoka zawartość węgla (0,60 do 1,00 procent C) |
|---|---|---|
| Typowy pręt wejściowy | 5,5 do 8,0 mm | 5,5 do 6,5 mm |
| Redukcja powierzchni na przejazd | 20 do 30 procent | 12 do 22 proc |
| Przechodzi do osiągnięcia ostatecznego rozmiaru | 3 do 6 | 8 do 14 |
| Przygotowanie wstępne | Zwykle nic poza odkamienianiem | Opatentowanie drobnego perlitu |
| Zapotrzebowanie na chłodzenie | Umiarkowane | Ciągłe, chłodzone wodą uchwyty do matryc i kabestany |
| Zmiana wytrzymałości na rozciąganie | Skromny wzrost | Około 1000 MPa do 1800 lub 2200 MPa |
| Koszt przerwy | Krótki postój, gwintowanie drutu | Szpula zezłomowana lub drut przecięty i zespawany |
Punkty specyfikacji, które warto zapisać
Kiedy dwie maszyny podają tę samą liczbę matryc i tę samą prędkość maksymalną, różnice tkwią w szczegółach. Poproś o to na piśmie:
- Metoda chłodzenia kabestanu oraz to, czy chłodzone wodą uchwyty do matryc są standardem, czy opcją
- Liczba kabestanów, indywidualny napęd silnikowy lub bezpośredni napęd serwo i gwarantowana dokładność przełożenia prędkości pomiędzy nimi
- Znamionowa średnica pręta wlotowego i harmonogram redukcji, dla którego zaprojektowano maszynę, a nie ogólne maksimum
- Rodzaj odbioru, maksymalna waga paczki i zakres naprężenia, ponieważ paczka 500 kg i paczka 1250 kg to różne projekty
- Zgodność wypłaty z wagą cewki, którą faktycznie kupujesz, w tym to, czy wymagany jest stojak do napinania, czy też zwrotnica typu flip
- Umiejscowienie części zamiennych na matrycach, pierścieniach kabestanu i proszku smarującym, ponieważ linia wysokowęglowa zużywa wszystkie trzy elementy szybciej niż linia niskowęglowa
Kupujący porównują maszyny do ciągnienia drutu w linii prostej powinien poprosić każdego dostawcę o sporządzenie harmonogramu redukcji na podstawie własnego przychodzącego pręta i gotowej średnicy. Harmonogram zbudowany dla cudzego produktu nie jest dowodem na nic.
Gdzie drut idzie po narysowaniu
Powyższe funkcje są ustawiane przez produkt, a nie przez katalog maszyny. Typowe kierunki podróży o wysokiej zawartości węgla obejmują:
- Drut sprężynowy do sprężyn zawieszenia, materacy i sprężyn przemysłowych, zwykle ciągniony od 0,60 do 0,80 procent gatunków węgla
- Linka z betonu sprężonego i drut PC, gdzie stała wytrzymałość na rozciąganie na całej długości ma większe znaczenie niż ostatnie 50 MPa
- Stopka opony, wąż i drut wzmacniający pasek, ciągnione do drobnych rozmiarów z niewielką tolerancją średnicy
- Liny i druty kablowe, w przypadku których stan powierzchni decyduje o trwałości zmęczeniowej w większym stopniu niż klasa rozciągania
- Drut ogrodzeniowy i drut wysokowęglowy ogólnego przeznaczenia, gdzie tony na zmianę przewyższają wykończenie powierzchni
Znaki ostrzegawcze na hali produkcyjnej
Linia wysokowęglowa zwykle ogłasza problem, zanim ulegnie awarii. Dryf średnicy bez punktów zmiany prędkości powodujących zużycie matrycy. Rosnąca temperatura kabestanu przy normalnej mocy wyjściowej wskazuje na obwód chłodzący, a nie na stal. Rozrzut wydłużenia pomiędzy główką a końcówką szpuli wskazuje na kontrolę napięcia. Prawidłowe odczytanie tych trzech sygnałów to większość tego, co oddziela linię stabilną od linii reaktywnej.
Nigdy nie kompensuj zużycia matrycy poprzez zwiększenie naprężenia naciągu lub prędkości linii. Jedno i drugie zwiększa obciążenie kolejnej matrycy i skraca jej żywotność w reakcji łańcuchowej, która kończy się przerwą w najmniej dogodnym momencie.
Rejestruj redukcję liczby przejść, odstępy między wymianami matryc i temperatury wałka na każdej zmianie. W ciągu kilku tygodni uzyskasz punkt odniesienia, który uwidoczni odchylenia na kilka godzin przed utratą szpuli.
Ostatecznie funkcja nie jest listą funkcji w arkuszu specyfikacji. Maszyna do ciągnienia drutu ze stali wysokowęglowej zdobywa swoje miejsce na linii, utrzymując harmonogram redukcji na stałym poziomie przez tysiące ton: podawanie przy równym naprężeniu, chłodzenie matrycy i bębna, utrzymywanie każdego bębna w odpowiednim rytmie i dostarczanie opakowania, które można wykorzystać w następnym procesie bez przeróbek. Maszyny, które to robią, są ciche, przewidywalne i łatwe do zignorowania. Maszyny, które tego nie robią, pojawią się w raporcie złomu na długo przed pojawieniem się w raporcie przestojów.