
Cechy stali nierdzewnej Maszyna do ciągnienia drutu To decyduje o zakończeniu
Matowa powierzchnia, owalny przekrój lub cewka, która twardnieje po zgniotu powyżej limitu, nie mogą być korygowane przy odbiorze. Są to cechy maszyny, które decydują o tym, czy drut ze stali nierdzewnej pozostawi matrycę czystą, okrągłą i odpowiedniej wielkości.
W momencie, gdy linia ciągnienia zmienia się ze stali niskowęglowej na stal nierdzewną 304 lub 316, objawy pojawiają się spokojnie. Drut wychodzi z kabestanu lekko matowy. Zużycie matrycy, które było wcześniej przewidywalne, przyspiesza w ciągu jednej zmiany. Średnica odchyla się o kilka setnych milimetra, a cewka jest złomowana z powodu, który nigdy nie jest rejestrowany jako usterka maszyny.
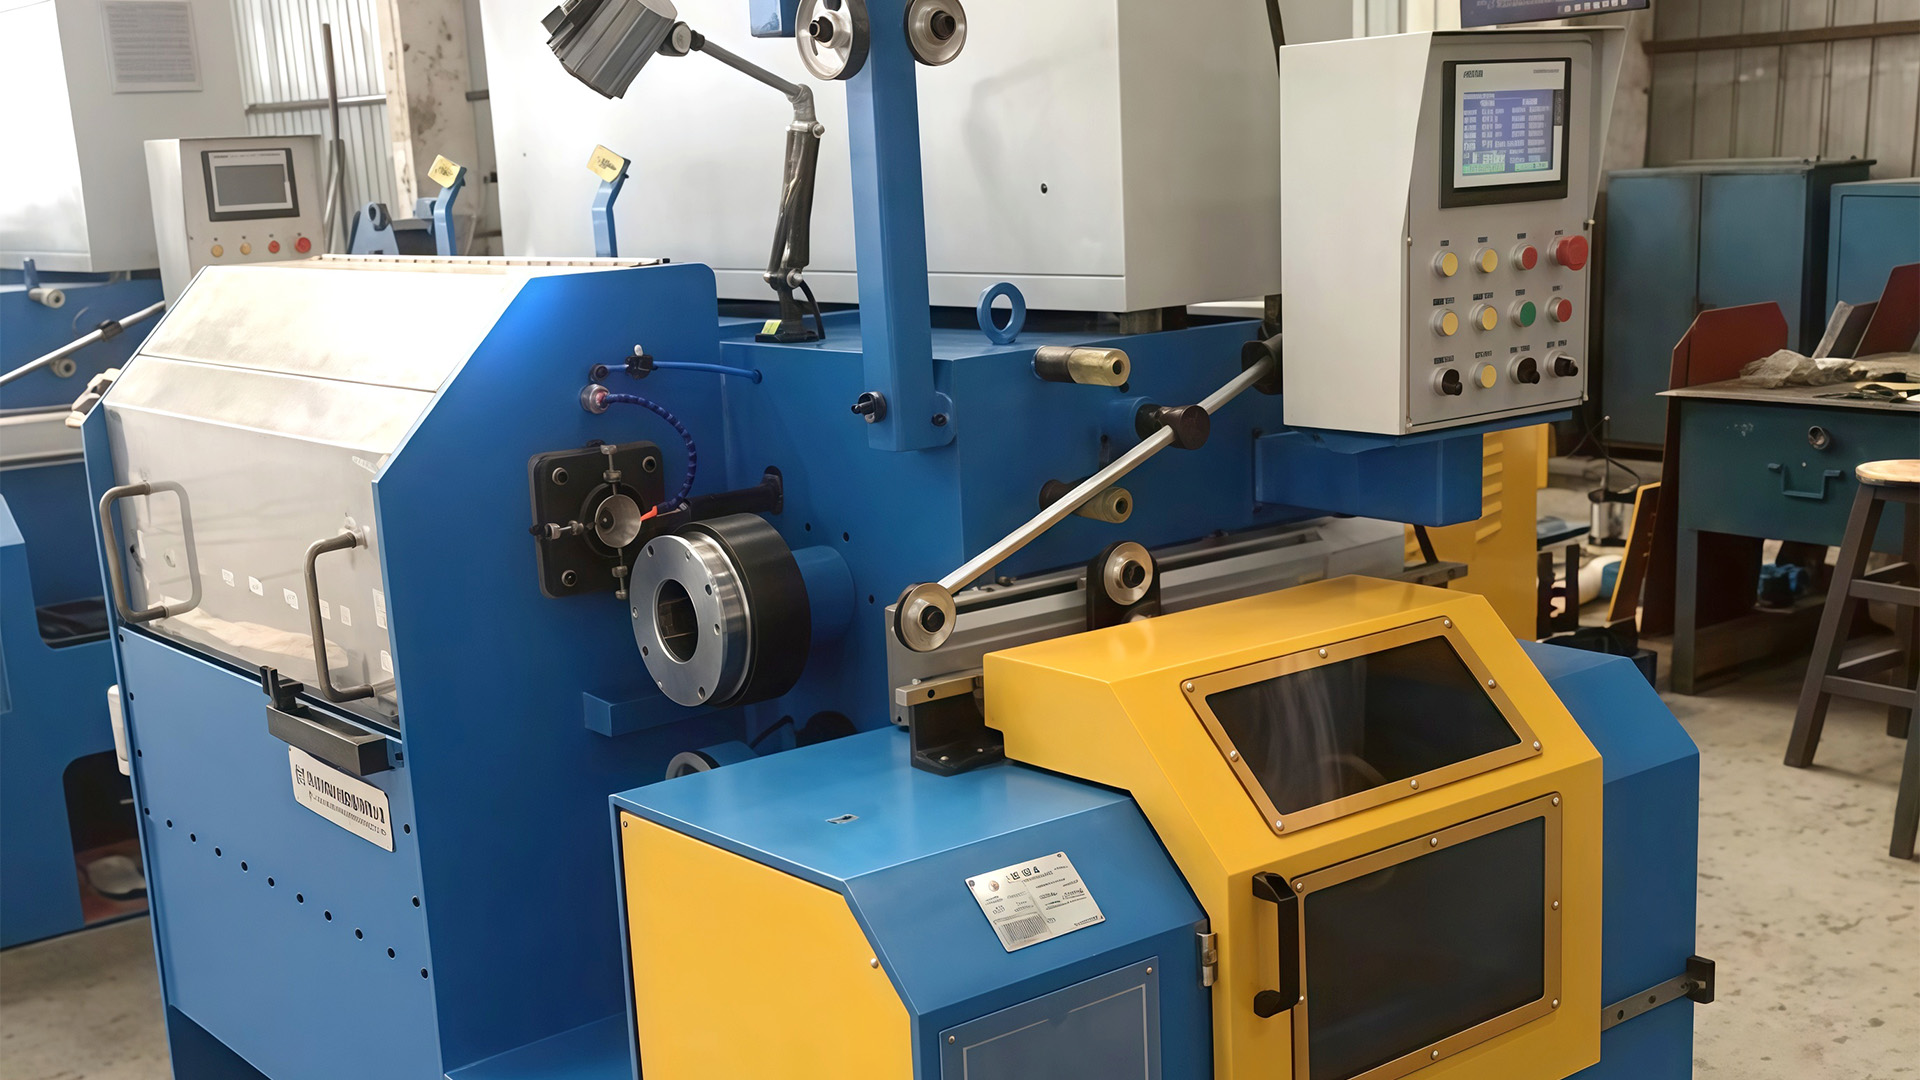
Funkcje maszyny do ciągnienia drutu ze stali nierdzewnej, które kontrolują ten proces, są mało efektowne: zanurzone chłodzenie matrycy, filtrowany smar, powierzchnie bębna, które chwytają bez zarysowań, oraz kontrola naprężenia na tyle stabilna, że utrzymuje jedną setną milimetra. Znamionowa prędkość linii to ostatnia zmienna, którą warto optymalizować i zwykle jest to pierwsza zmienna, o którą pytają kupujący.
Dlaczego stal nierdzewna zachowuje się inaczej w pudełku z matrycami
Stal nierdzewna twardnieje podczas redukcji. Jego odporność na odkształcenia rośnie z każdym przejściem, więc silnik, który ciągnie drut niskowęglowy o średnicy 1,0 mm bez naprężenia, będzie działał na stali nierdzewnej tej samej grubości. Typową odpowiedzią jest lżejszy harmonogram redukcji: około 10 do 18 procent na przejście w przypadku drutu ze stali nierdzewnej w porównaniu z 20 do 25 procent w przypadku drutu niskowęglowego.
Lżejsze przejścia oznaczają więcej matryc, dłuższą sekwencję ciągnienia, więcej ciepła rozprowadzanego wzdłuż maszyny i znacznie mniejszą tolerancję na wszystko, co zakłóca ustawienie lub smarowanie. Większość tego obciążenia przenosi kilka funkcji maszyny.
| Wymaganie | Funkcja maszyny, która na to odpowiada | Co zweryfikować |
|---|---|---|
| Ciepło na matrycy | Ciągnienie na mokro z zanurzonymi matrycami w zbiorniku z wodą | Objętość zbiornika, przepływ na matrycę, zakres temperatur |
| Wykończenie powierzchni | Matryce z polerowanego węglika, niewielka redukcja na przejście | Harmonogram przejść, liczba matryc, kąt podejścia |
| Stan smaru | Emulsja obiegowa z filtracją i chłodzeniem | Wartość filtra, pojemność studzienki, wymiana ciepła |
| Stabilność napięcia | Sterowanie tancerzem lub akumulatorem z szybką reakcją momentu obrotowego | Dokładność naprężenia przy zmianach prędkości |
| Jakość szpuli | Dokładny przesuw i sztywne mocowanie szpuli | Powtarzalność przesuwu, bicie szpuli |
| Przerwa w regeneracji | Wykrywanie przerwania drutu z szybkim hamowaniem | Czas zatrzymania, długość złomowanego drutu |
Geometria ciągnienia na mokro, chłodzenie matrycy i przepływ smaru
Poniżej około 1,2 mm drut nierdzewny jest prawie zawsze ciągniony na mokro. Matryce są zanurzone w emulsji, która odprowadza ciepło ze strefy redukcji, smaruje powierzchnię styku i wypłukuje drobne cząstki metalu z matrycy. Ciągnienie na sucho można wykonać na cięższej stali nierdzewnej, ale różnica zwykle pojawia się w jakości powierzchni i trwałości matrycy, a nie w prędkości.
Temperatura matrycy ma największy wpływ na wykończenie i trwałość narzędzia. Chłodzona wodą skrzynka formy utrzymuje uchwyt matrycy w stabilnej temperaturze i zapobiega nierównomiernemu rozszerzaniu się powierzchni osadczych, co w dłuższej perspektywie powoduje powstawanie owalności. Zapytaj, w jaki sposób chłodzenie dociera do każdej pozycji matrycy, a nie tylko do zbiornika.
Czystość i temperatura smaru
Po zamoczeniu linii emulsja staje się płynem procesowym o określonej specyfikacji. Drobne cząstki metalu przeoczone przez filtrację są przeciągane z powrotem przez matrycę i nacinają drut; Ciepła emulsja traci wytrzymałość filmu dokładnie tam, gdzie ciśnienie jest najwyższe. Wydajność filtracji, objętość miski olejowej, przepływ pompy i kontrola temperatury to cechy maszyny, które należy podać, a nie prace konserwacyjne, które zostaną odkryte później.
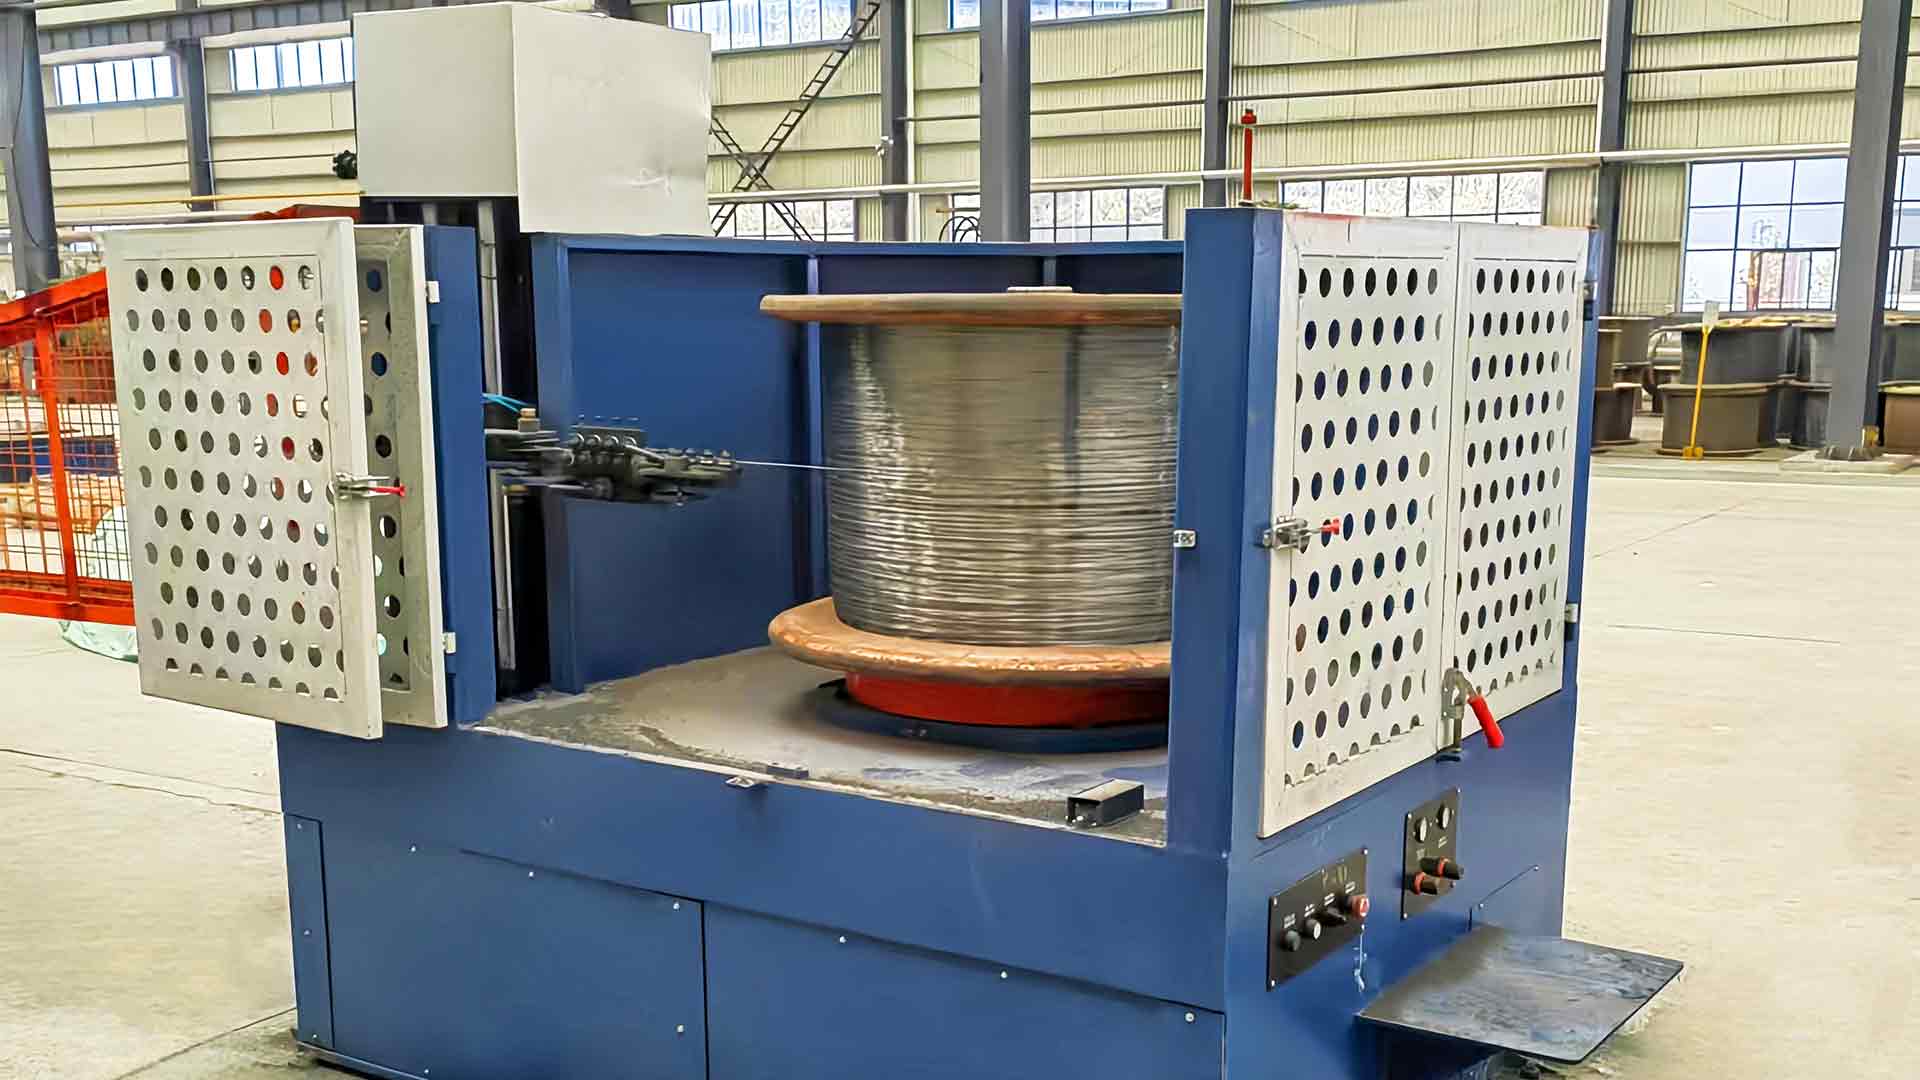
Linia zbudowana do tego zadania paruje a maszyna do ciągnienia drutu ze zbiornikiem na wodę układ z liczbą matryc wybraną dla gotowej średnicy, a nie teoretycznego maksimum maszyny.
Wybór matrycy, harmonogram redukcji i tolerancja oprzyrządowania
Matryce są najtańszą częścią zamówienia i najczęstszą przyczyną odrzucenia cewki. W przypadku stali nierdzewnej matryca, która jest geometrycznie poprawna dla drutu niskowęglowego, będzie polerować nierównomiernie, zużywać się na łożysku i zacząć pozostawiać słaby spiralny ślad, który klient zobaczy pod lupą.
- Kąt natarcia dopasowany do redukcji wykonanej w tym przejściu, więc praca jest wykonywana przy ściskaniu, a nie na łożysku.
- Długość łożyska wystarczająco długa, aby dopasować rozmiar drutu i wystarczająco krótka, aby uniknąć ciepła tarcia.
- Otwór polerowany, ponieważ chropowatość wprowadzona na matrycy natychmiast przenosi się na powierzchnię drutu.
- Prawidłowe osadzenie w uchwycie; matryca znajdująca się nieco poza osią pociągnie owal drutu.
- Plan ponownego szlifowania i części zamiennych, ponieważ stal nierdzewna zużywa się szybciej niż drut niskowęglowy przy tej samej grubości.
Jeśli dostawca nie może podać harmonogramu przejść, według którego wyceniono maszynę, liczba matryc w ofercie jest szacunkowa.
Spłata, napięcie i absorpcja: gdzie wygrywa się spójność
Wady wprowadzone przed wykrojnikiem końcowym są trwałe, ale także wady wprowadzone po nim. Nabieranie, które ciągnie się nierównomiernie lub opadanie, które powoduje, że przychodzący drut unosi się podczas rozwijania cewki, objawia się zmianami średnicy, luźnymi warstwami i szpulą, której klient nie może pracować ze stałą prędkością.
Kontrolę napięcia najlepiej oceniać poprzez zmianę prędkości. Przyspieszanie od 200 do 600 m/min i wstecz nie powinno powodować zmiany naprężenia drutu na tyle, aby przesunąć średnicę poza tolerancję, a odpowiedź będzie widoczna już na pierwszych stu metrach szpuli próbnej.
Geometria szpuli i trawers
Podziałka poprzeczna i bicie szpuli mają większe znaczenie w przypadku drobnego drutu nierdzewnego niż cięższego drutu węglowego. Nawinięta szpula z nakładającymi się na siebie warstwami procentuje skokami w następnym procesie, a winę za to zwykle ponosi żyłka ciągnąca. Zapytaj, jak naciąg jest dopasowany do typu szpuli i sprawdź, czy maszyna zatrzymuje się płynnie, zamiast ciągnąć drut po przerwie.
Tę samą logikę stosuje się przy doborze nawijacza: ten przewodnik wybór maszyny odbiorczej obejmuje typy szpul, dopasowanie naprężenia i istotne parametry wydajności.
Sterowanie, blokady i liczby, o które warto zapytać
Specyfikacja sterowania ma miejsce wtedy, gdy dwie maszyny, które wyglądają identycznie na hali produkcyjnej, zaczynają zachowywać się inaczej. Zmienne, które należy określić, to rzeczywista prędkość znamionowa maszyny, reakcja napędu na zmianę obciążenia oraz to, co dzieje się w ciągu kilku sekund po przerwaniu przewodu.
Uważaj na to: podana prędkość linii mierzona przy krótkiej sekwencji matryc lub bez zamontowanej matrycy wykańczającej. Dodaj do tego przepusty, których naprawdę potrzebuje stal, a rzeczywista prędkość może spaść o jedną trzecią, co zmienia ekonomikę całej linii.
Należy je sporządzić na piśmie przed potwierdzeniem zamówienia:
- Prędkość znamionowa na matrycy końcowej, z zamontowanym harmonogramem pełnego przejścia stali nierdzewnej.
- Średnica kabestanu, wykończenie powierzchni i układ chłodzenia.
- Przepływ emulsji na pozycję matrycy, objętość studzienki i zakres regulacji temperatury.
- Ocena filtracji i częstotliwość wymiany elementów.
- Dokładność i zachowanie naprężenia podczas przyspieszania i zwalniania.
- Czas hamowania po przerwie i długość zrzucanego każdorazowo drutu.
- Moc silnika i typ napędu na każdy kabestan.
Dopasowanie maszyny do drutu, który faktycznie sprzedajesz
Stal nierdzewna obejmuje szeroką gamę produktów, a maszyna do ciągnienia, która pasuje do drutu mocującego o średnicy 4 mm, nie jest tą, która pasuje do drutu oplatającego o średnicy 0,15 mm. Gotowa średnica decyduje o metodzie ciągnienia, liczbie matryc i naciągu.
- Drut wzmacniający sprężyny, liny i węże w zakresie od 0,2 do 1,0 mm jest ciągniony na mokro, z długą sekwencją matryc i lekkimi przejściami.
- Siatka druciana i drut tkacki wymagają bardziej okrągłości i spójnej powierzchni niż maksymalnej prędkości.
- Praca kabli i linek jest wrażliwa na stabilność napięcia, ponieważ zmiany średnicy pojawiają się ponownie na etapie skręcania.
- Elementy złączne, śruby i kształtki są zwykle ciągnione z cięższego pręta ze stali nierdzewnej, gdzie dominuje ciągnienie na sucho i chłodzenie wałkiem.
- Drut spawalniczy zwiększa wymagania dotyczące czystości, co sprawia, że w centrum decyzji ponownie znajdują się filtracja i skład chemiczny środka smarnego.
We wszystkich powyższych funkcjach pozostają takie same. Zmieniają się tylko akcenty: geometria matrycy i chłodzenia dla cienkiego drutu, naprężenie i naciąg drutu na szpuli, konstrukcja napędu i kabestanu dla cięższego pręta.
Ciągnienie drutu ze stali nierdzewnej jest mniej wyrozumiałe niż ciągnienie niskoemisyjne, a powód jest raczej metalurgiczny niż mechaniczny. Utwardzanie przez zgniot, ciepło na matrycy i wrażliwość powierzchni sprawiają, że drobne decyzje projektowe stają się widocznymi defektami cewki.
Funkcje, za które warto zapłacić, to zanurzone chłodzenie matrycy, filtrowany i kontrolowany pod względem temperatury obieg środka smarnego, precyzyjnie dopasowane oprzyrządowanie i uchwyty, rzeczywista kontrola naprężenia oraz naciąg dostosowany do szpuli faktycznie używanej przez Twoich klientów. Wszystko inne, w tym prędkość główna, jest drugorzędne.
Dobry znak: dostawca, który przed podaniem prędkości pyta o gatunek materiału, ostateczną średnicę i typ szpuli. Ta rozmowa to najkrótsza droga do maszyny, która dobrze rysuje stal nierdzewną i zwykle oddziela linię zachowującą tolerancję od linii, która jest dostosowywana podczas każdej zmiany.